Контроль параллельности и перпендикулярности
Выполняем контроль параллельности и перпендикулярности поверхностей, направляющих, осей и конструктивных элементов промышленного оборудования. Определяем фактическое взаимное положение деталей и выявляем линейные и угловые отклонения от заданной геометрии.
В рамках работ по промышленной геодезии контролируем взаимное положение поверхностей, осей, направляющих и монтажных элементов. Для крупногабаритного оборудования применяем лазерные трекеры и другое высокоточное измерительное оборудование.
Объекты контроля
Плоскости, направляющие, оси, опоры, рамы и монтажные поверхности
Измеряемые параметры
Параллельность, перпендикулярность, угловое отклонение и взаимное положение
Этапы контроля
До ремонта, при монтаже и после механической обработки
Что проверяем на параллельность и перпендикулярность
Контроль взаимного положения необходим, когда несколько поверхностей или осей должны работать как единая геометрическая система. Даже небольшое отклонение может привести к перекосу направляющих, неравномерной нагрузке на опоры, затруднённой сборке или ускоренному износу оборудования. Проверяем:
— параллельность направляющих и опорных полос;
— параллельность монтажных и базовых поверхностей;
— перпендикулярность торцов и осей;
— взаимное положение рам, плит и станин;
— ориентацию посадочных и сопрягаемых поверхностей;
— положение вертикальных и горизонтальных элементов;
— геометрию опор под редукторы, двигатели и подшипниковые узлы;
— взаимное положение элементов после сварки, монтажа или механической обработки.
Если требуется оценить форму одной поверхности без сравнения с другой, применяется услуга по контролю плоскостности. На предприятиях целлюлозно-бумажной промышленности такой контроль применяем при выверке валов, сеточных столов, приводов и других элементов БДМ и КДМ.
Когда требуется контроль взаимного положения
Измерения выполняют не только при обнаружении явного перекоса. Часто контроль необходим ещё до монтажа, чтобы подтвердить готовность оснований и опор к установке оборудования. Услуга востребована:
— при монтаже станков, приводов и технологических линий;
— при установке направляющих и рельсовых элементов;
— после сварки рам и металлоконструкций;
— после фрезерования опорных и базовых поверхностей;
— при замене отдельных опор или корпусных элементов;
— при появлении перекоса, заедания или неравномерного износа;
— при проверке положения валов, осей и сопрягаемых узлов;
— при приёмке ремонтных и монтажных работ.
Контроль позволяет установить, связано ли отклонение с одной поверхностью, с взаимным смещением нескольких элементов или с изменением общей геометрии конструкции.
Как определяем параллельность и перпендикулярность
Сначала выбираем базовый элемент, относительно которого будет оцениваться положение остальных поверхностей или осей. Это может быть монтажная плоскость, направляющая, ось отверстия, корпус оборудования или система координат, заданная чертежом. Такие измерения входят в комплекс задач промышленной геодезии и контроля геометрии оборудования. После этого измеряем характерные точки контролируемых элементов и строим их фактическое положение в общей системе координат. Для параллельных поверхностей определяем изменение расстояния между ними по длине или площади. Для перпендикулярных элементов оцениваем угловое отклонение от заданного положения. Такой подход позволяет определить:
— величину и направление перекоса;
— изменение расстояния между поверхностями;
— угловое отклонение оси или плоскости;
— локальные участки, влияющие на общую геометрию;
— возможность регулировки без механической обработки;
— необходимость выравнивания, фрезерования или переустановки узла.
Для крупногабаритного оборудования и разнесённых элементов применяем лазерные трекеры Leica и другое измерительное оборудование.
Контроль при монтаже и ремонте оборудования
При монтаже контроль параллельности и перпендикулярности позволяет правильно установить опоры, направляющие, корпуса и приводы до окончательного закрепления оборудования. Измерения помогают проверить:
— параллельность направляющих перемещения;
— перпендикулярность торцевых и боковых поверхностей;
— положение оборудования относительно строительных и монтажных осей;
— взаимную ориентацию редукторов, двигателей и исполнительных механизмов;
— высотное и угловое положение опор;
— соответствие фактической установки проектным данным.
Если контроль выполняется после сварочного ремонта или замены элементов конструкции, результаты показывают, сохранилась ли исходная геометрия и требуется ли дополнительная корректировка. Для выездных измерений без демонтажа оборудования используется услуга контроля на объекте заказчика.
Контроль после механической обработки
После фрезерования, расточки или восстановления поверхностей важно проверить не только отдельные размеры, но и их взаимное положение. Контроль после обработки позволяет подтвердить:
— параллельность обработанных направляющих;
— перпендикулярность торцов и посадочных поверхностей;
— сохранение общей системы баз;
— отсутствие углового смещения между участками;
— соответствие обработанной геометрии чертежу;
— готовность детали или узла к сборке.
Если требуется комплексная проверка размеров и геометрии готового изделия, применяется услуга контроля после обработки.
Результаты измерений
По итогам контроля заказчик получает данные о фактическом взаимном положении поверхностей и осей. Результаты можно использовать для регулировки оборудования, выбора способа ремонта, определения объёма механической обработки или подтверждения качества выполненных работ. В зависимости от задачи могут быть подготовлены:
— значения линейных и угловых отклонений;
— схема взаимного положения элементов;
— таблица измеренных точек;
— сравнение с чертежом или допусками;
— данные для монтажа, выверки или последующей обработки.
Состав передаваемых материалов согласовывается до начала измерений.
Наши проекты по контролю параллельности и перпендикулярности
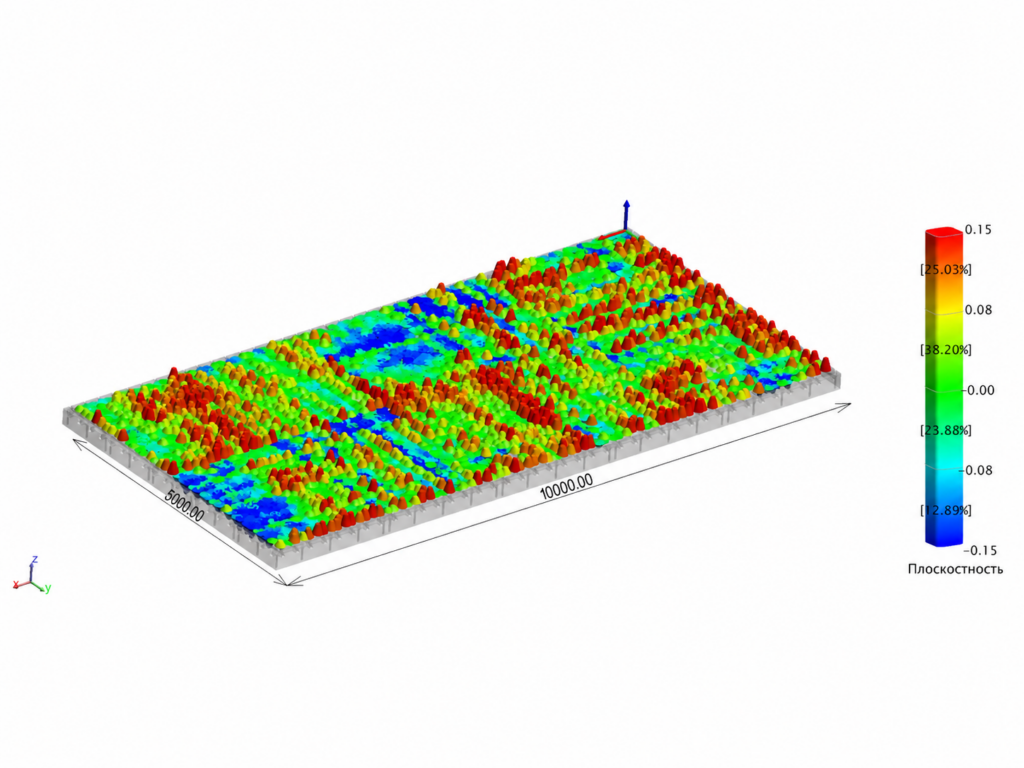
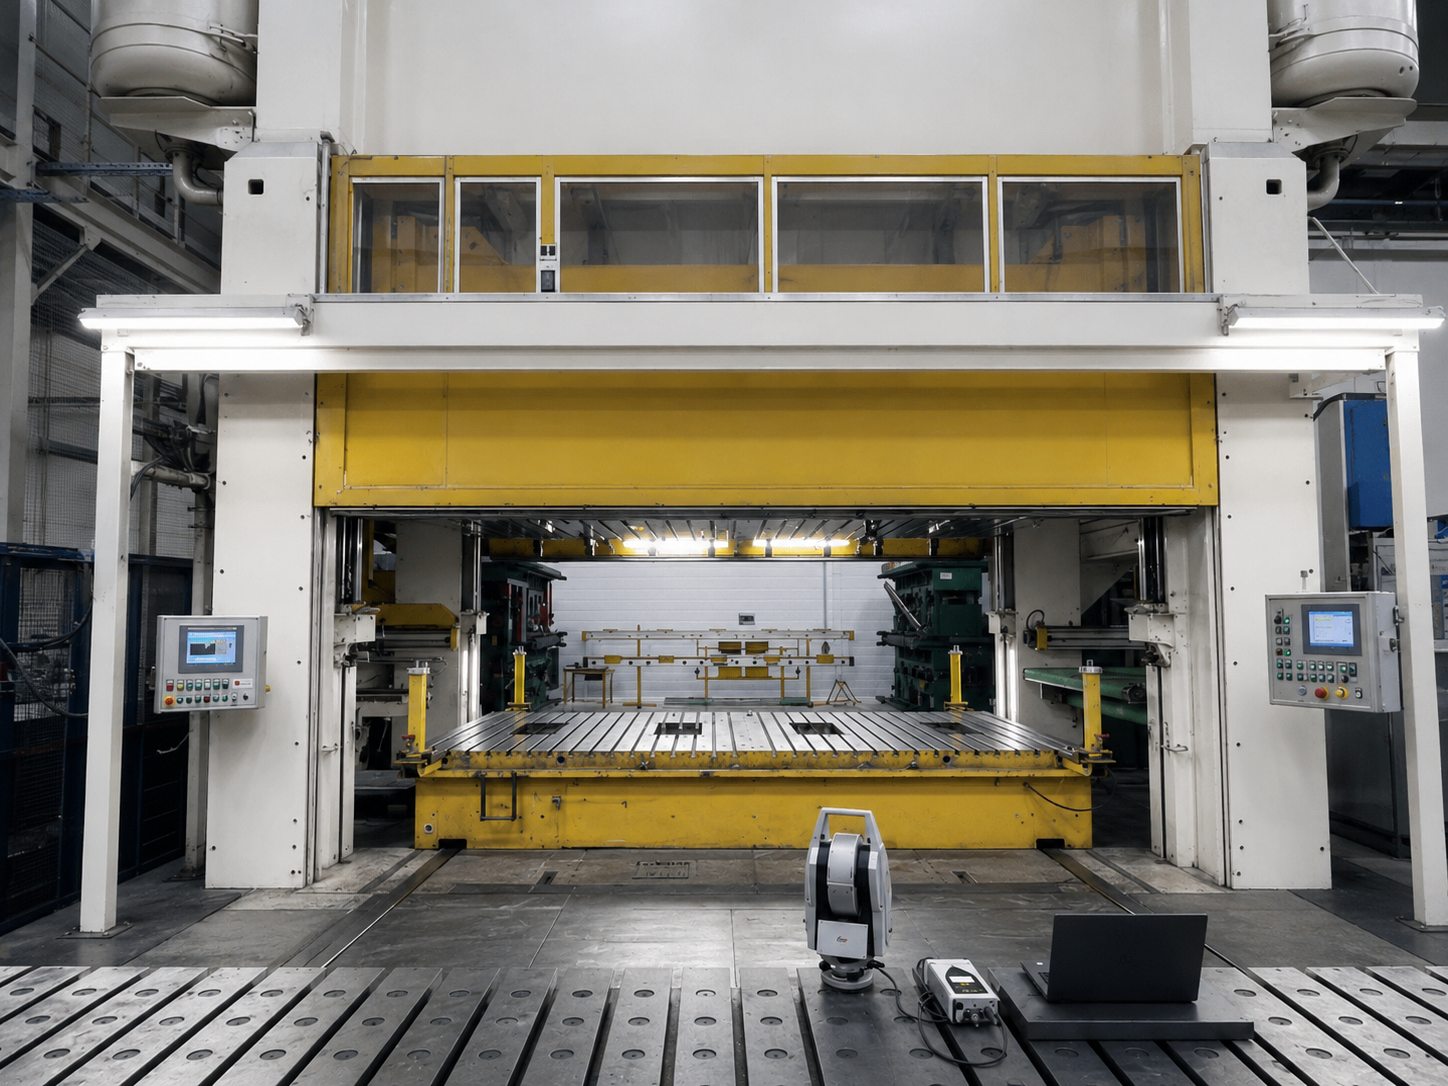
Контроль плоскостности и параллельности плит пресса на УАЗ
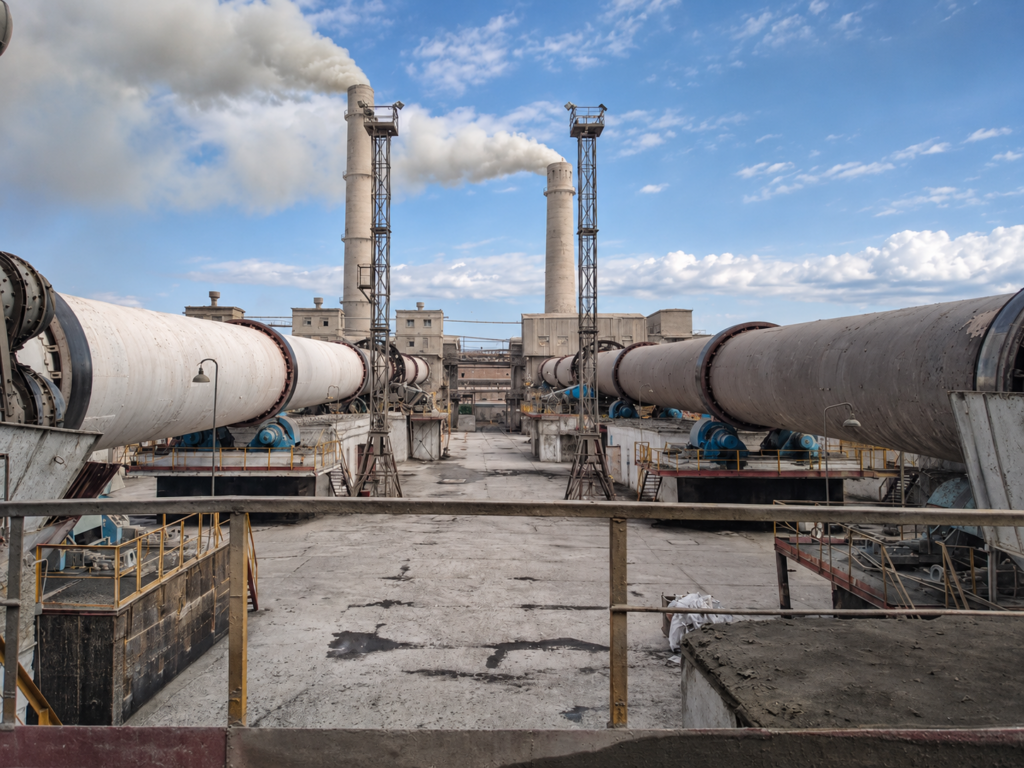
Геодезическое сопровождение обработки бандажей и роликов вращающихся печей
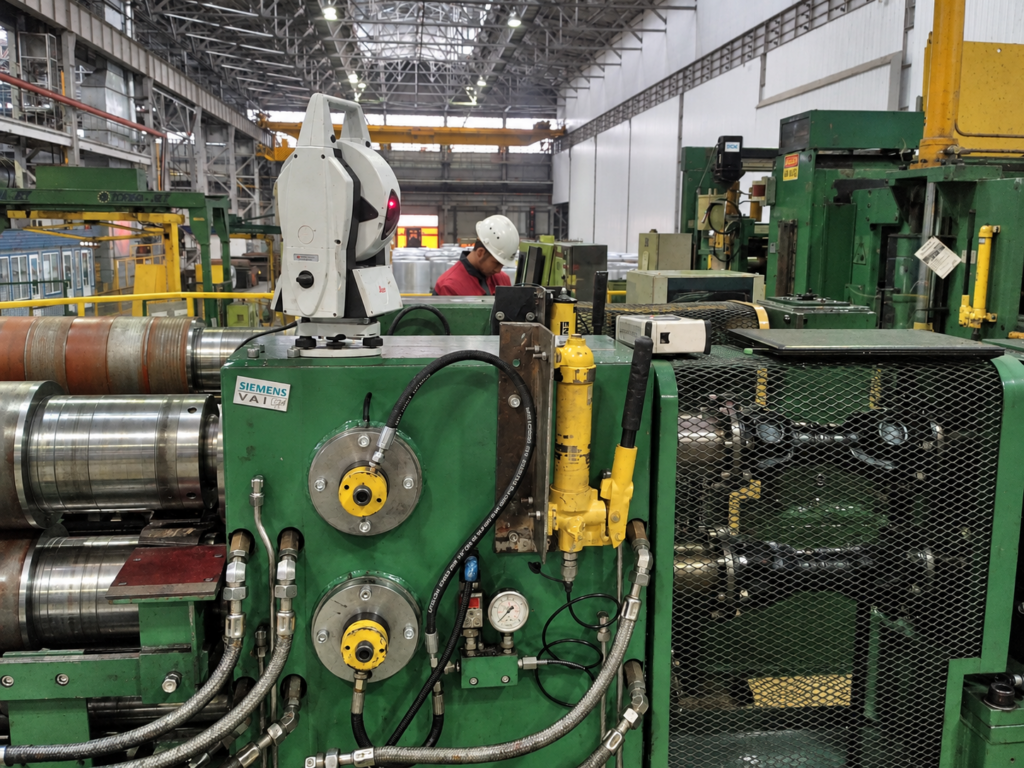
Выверка и регулировка роликов линии резки металла

Выверка валов и направляющих бумагоделательной машины
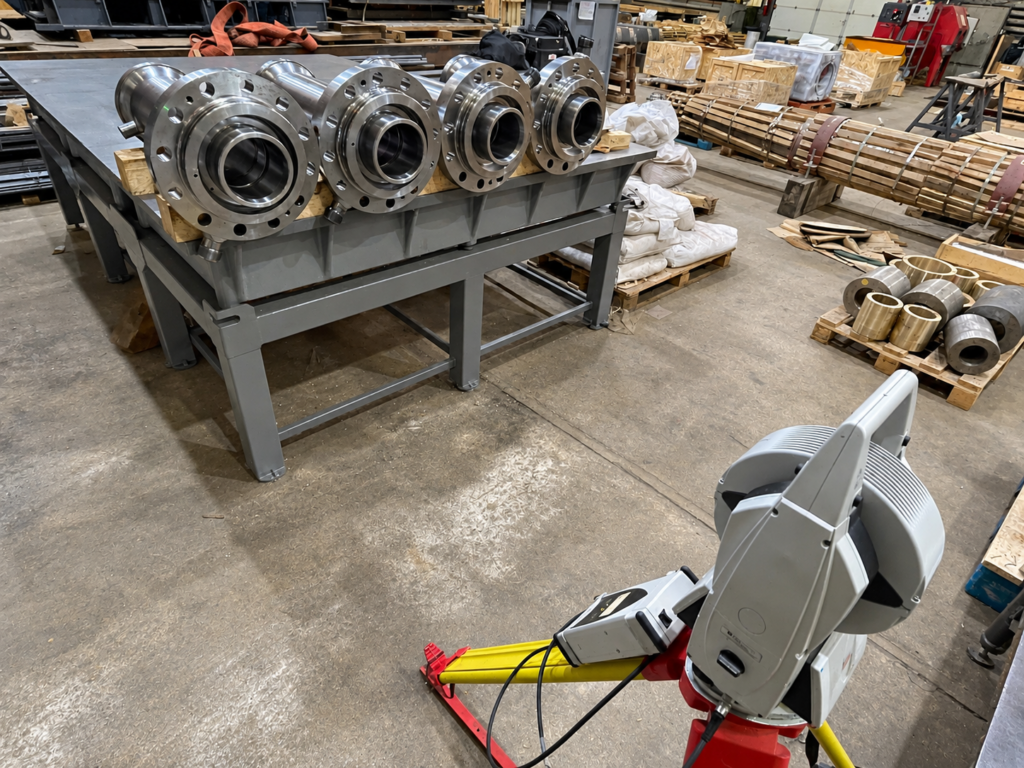
Контроль геометрии деталей гидроцилиндров после обработки

Контроль геометрии вращающейся печи длиной 170 м
Обсудим вашу задачу
Для предварительной оценки направьте чертёж или фотографии оборудования. Укажите контролируемые поверхности или оси, расстояния между ними и требуемую точность.
Подберём метод измерений для контроля параллельности и перпендикулярности и оценим возможность измерений, сроки и стоимость выполнения работ.


