Стационарная токарная обработка внешних диаметров
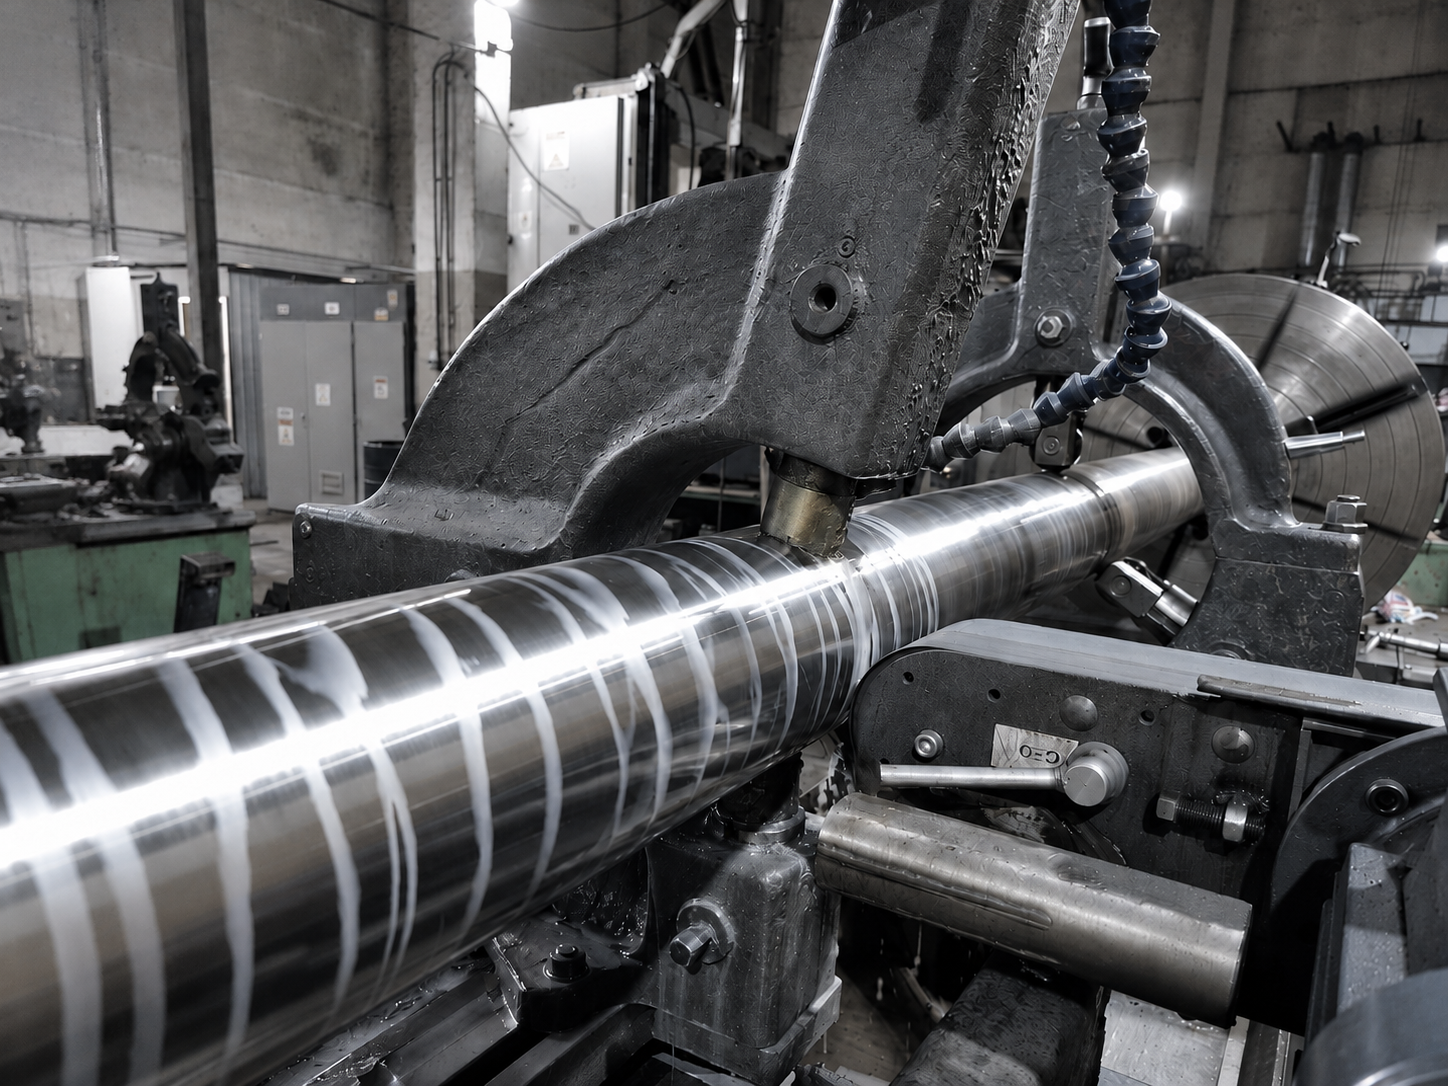
Выполняем токарную обработку наружных диаметров металлических деталей на стационарном оборудовании собственной производственной базы в Первоуральске, Свердловская область. Обрабатываем валы, оси, шейки, втулки, ролики, барабаны, ступицы и другие цилиндрические поверхности.
Работаем по чертежам и техническим требованиям заказчика. Обеспечиваем требуемый диаметр, геометрию и качество поверхности с последующим контролем размеров.
Виды обработки
Черновое и чистовое точение цилиндрических и ступенчатых поверхностей
Обрабатываемые детали
Валы, оси, цапфы, втулки, ролики, барабаны и ступицы
Контроль
Диаметр, круглость, цилиндричность и радиальное биение
Какие внешние поверхности обрабатываем
Выполняем токарную обработку наружных цилиндрических и ступенчатых поверхностей металлических деталей. Обрабатываем шейки валов и осей, цапфы, наружные поверхности втулок, роликов, барабанов, ступиц, обечаек и других деталей вращения. Обработка наружных диаметров выполняется в рамках токарных и расточных работ с подбором установки, инструмента и режимов резания под размеры и требования к точности детали.
Работаем с новыми заготовками, деталями после предварительной механической обработки и ремонтными изделиями, поверхности которых были восстановлены до нанесения припуска. Обработка может выполняться по всей длине детали или на отдельных участках, заданных конструкторской документацией.
Если требуется обработка внутренней цилиндрической поверхности под подшипник, втулку или другое сопрягаемое изделие, применяется отдельная услуга расточки посадочных мест.
Какие детали принимаем в работу
Принимаем в обработку валы, оси, пальцы, цапфы, втулки, ролики, барабаны, ступицы, роторы, фланцевые и другие детали с наружными цилиндрическими поверхностями. Возможна обработка деталей постоянного и ступенчатого диаметра, а также изделий с несколькими связанными рабочими участками.
Технологическую возможность выполнения работ оцениваем с учётом конструкции детали, её габаритов и массы, материала, расположения обрабатываемых поверхностей и доступных технологических баз.
При предварительной оценке учитываем:
— исходные и требуемые диаметры;
— длину каждого обрабатываемого участка;
— количество ступеней, шеек и переходов;
— материал и твёрдость детали;
— величину припуска;
— требования к форме и взаимному положению поверхностей;
— допуски и требования к качеству поверхности;
— необходимость дополнительной оснастки и контрольных измерений.
Стоимость и срок выполнения работ определяются после изучения чертежа, фотографий и исходного состояния детали.
Технология токарной обработки наружных диаметров
Перед началом работ изучаем конструкторскую документацию, проверяем фактические размеры заготовки и определяем технологические базы. Схема установки выбирается с учётом длины, массы, жёсткости и конфигурации детали, а также расположения поверхностей, которые должны быть обработаны за одну или несколько установок.
В зависимости от величины припуска и требований чертежа выполняются:
— предварительное точение заготовки;
— черновая обработка с удалением основного припуска;
— получистовое точение;
— чистовая обработка до требуемого диаметра и геометрии.
При обработке ступенчатых деталей контролируем диаметры и длину отдельных участков, положение уступов и переходов, а также взаимное расположение рабочих поверхностей. Последовательность проходов подбирается таким образом, чтобы снизить влияние деформаций и сохранить стабильность размеров при чистовой обработке.
Если наружная поверхность имеет значительный износ или повреждения, перед точением может потребоваться предварительное восстановление цилиндрической поверхности. После восстановления деталь обрабатывается до номинального или согласованного ремонтного размера.
Производственная база и оборудование
Токарно-расточные работы выполняются на собственной производственной базе. Подбираем оборудование под габариты детали, диаметр отверстий, длину обработки и требуемую точность.
Горизонтальный фрезерно-расточной станок TK6516
— перемещение по X — 4000 мм; по Y — 3000 мм; по Z — 2000 мм; по W — 1000 мм;
— рабочий стол — 2000 × 2000 мм;
— максимальная нагрузка на стол — 25 тонн; мощность шпинделя — 49 кВт.
Токарный станок Fortune C61200X
— максимальный диаметр заготовки над станиной — 2000 мм;
— максимальный диаметр обработки над суппортом — 1400 мм;
— расстояние между центрами — 8000 мм;
— мощность главного двигателя — 55 кВт.
Токарно-карусельный станок 1516 с УЦИ
— максимальный диаметр заготовки / обработки — 1600 мм / 1000 мм;
— высота обработки — 1000 мм;
— мощность главного двигателя — 30 кВт.

Обработка крупногабаритных деталей до 25 тонн

Работа по чертежам и ТЗ

Контроль геометрии после токарно-расточной обработки
Обсудим вашу задачу
Опишите задачу в форме или направьте чертёж, фотографии оборудования и техническое задание на электронную почту.
Мы оценим возможность выполнения работ, сроки и стоимость.


