
Измерения лазерным трекером
Выполняем высокоточные пространственные измерения промышленного оборудования и крупногабаритных деталей лазерным трекером Leica AT402 непосредственно на производственных площадках заказчиков. Определяем фактическое положение осей, отверстий, плоскостей и поверхностей в единой системе координат, контролируем соосность, плоскостность, межосевые расстояния и размеры.
Применяем лазерный трекер при монтаже, ремонте, модернизации и механической обработке оборудования. Точность измерения прибором достигает ±0,010 мм, а методика контроля подбирается с учётом размеров объекта, требуемых допусков и условий на площадке. Работаем по всей России.
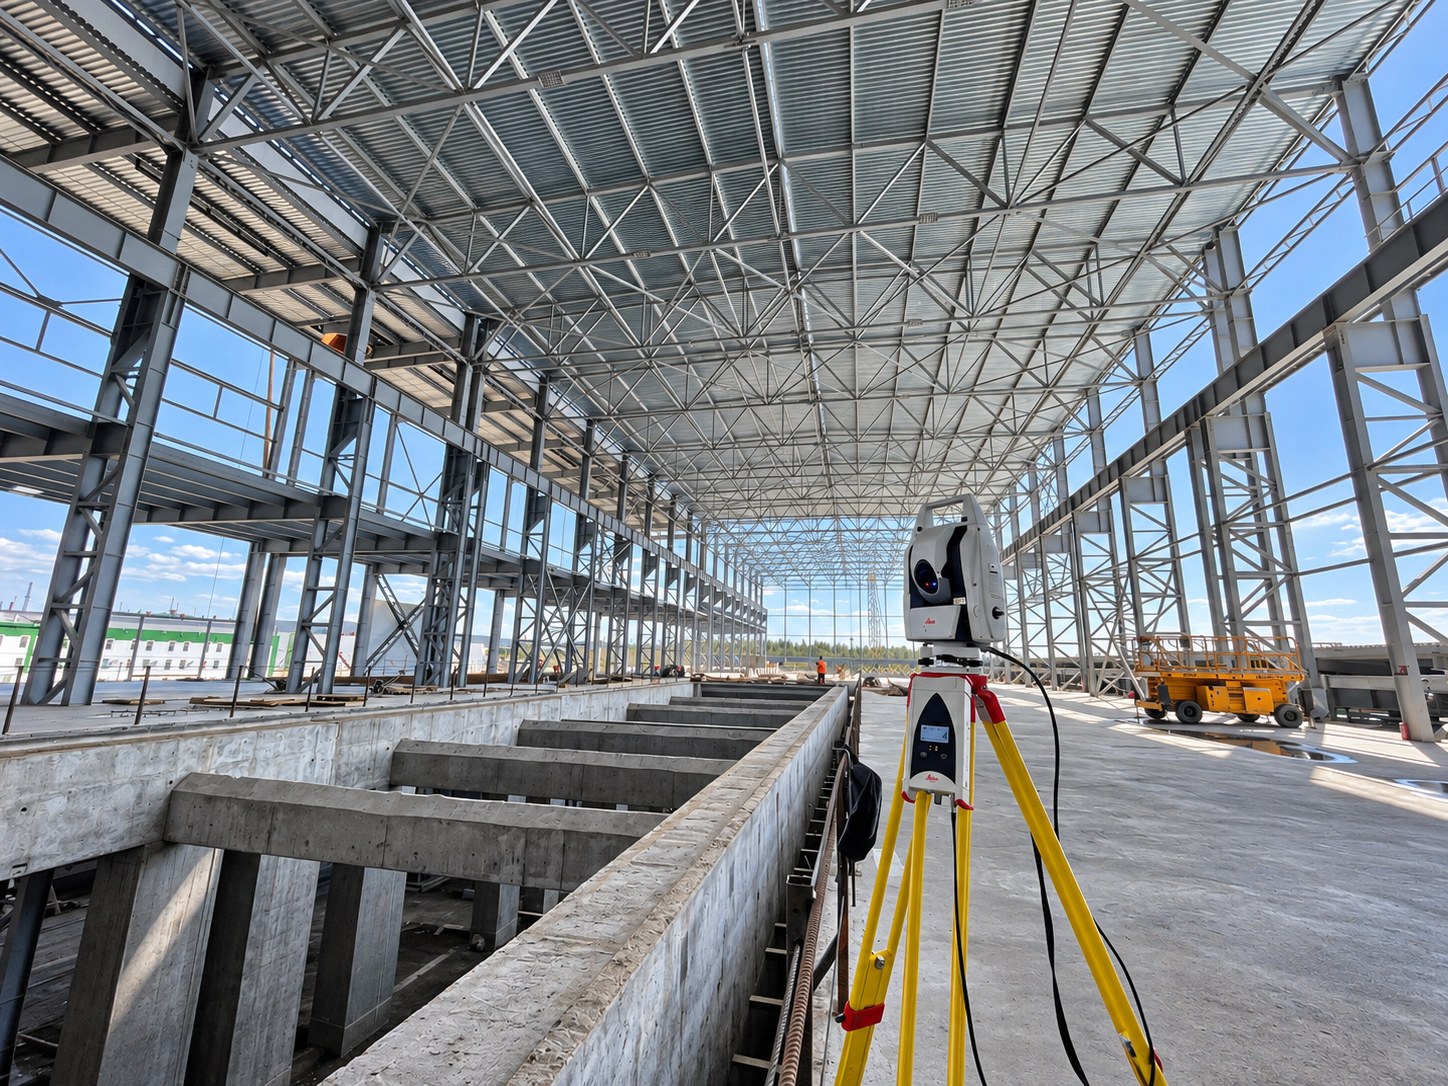
Объекты контроля
Промышленное оборудование и крупногабаритные детали
Измеряемые параметры
Оси, плоскости, отверстия, размеры и взаимное положение
Оборудование
Лазерный трекер Leica AT402
Какие задачи решаем лазерным трекером
Лазерный трекер позволяет выполнять высокоточные пространственные измерения крупногабаритных объектов и определять взаимное положение элементов, расположенных на значительном расстоянии друг от друга. Все измерения выполняются в единой системе координат, поэтому можно оценивать фактическую геометрию оборудования в целом, а не только отдельные размеры.
Одной из основных задач является контроль соосности валов, отверстий, посадочных мест и других элементов относительно общей или заданной оси. Измерения позволяют определить фактическое положение контролируемых элементов и величину их отклонения.
С помощью лазерного трекера выполняем:
— контроль соосности валов, отверстий, посадочных мест и других элементов;
— контроль плоскостности и параллельности поверхностей;
— определение фактического положения осей оборудования;
— измерение межосевых расстояний;
— контроль положения отверстий, их координат и взаимного расположения;
— контроль диаметров и размеров элементов;
— контроль размеров крупногабаритных деталей;
— геодезическая выверка и базирование оборудования;
— контроль геометрии при монтаже и ремонте;
— контроль геометрии после механической обработки.
Для отдельных задач измерения выполняются до начала обработки, непосредственно в процессе ремонта или монтажа и после завершения работ. Это позволяет контролировать изменение геометрии на каждом технологическом этапе.
Что измеряем
Выполняем высокоточные измерения оборудования, отдельных деталей и сборочных единиц непосредственно в условиях действующего производства. Лазерный трекер применяем для контроля прокатных станов и технологических линий, прессов, турбин, редукторов, роторов и валов, станин и корпусов оборудования, направляющих, посадочных и опорных поверхностей, отверстий и подшипниковых узлов, металлоконструкций и судового оборудования.
Работы выполняем на предприятиях различных отраслей промышленности — в металлургии, трубной и целлюлозно-бумажной промышленности, энергетике, тяжёлом машиностроении, промышленном строительстве, автопроме и других производственных отраслях.
Когда применяются измерения лазерным трекером
Высокоточные измерения применяются на разных этапах жизненного цикла промышленного оборудования: при изготовлении, монтаже, эксплуатации, ремонте и модернизации.
— при монтаже выполняется геодезическая выверка оборудования, контроль положения осей, направляющих, опорных поверхностей и отдельных узлов относительно проектной системы координат;
— при ремонте измерения позволяют определить фактическую геометрию оборудования и величину отклонений до начала работ, задать базы для последующей обработки и проверить результат после восстановления;
— при мобильной механической обработке лазерный трекер применяется для базирования оборудования относительно существующих поверхностей и для итогового контроля полученной геометрии;
— при модернизации лазерный трекер может использоваться для привязки новых узлов и конструкций к фактическому положению уже установленного оборудования.
Как выполняются измерения
Измерения лазерным трекером выполняются в единой пространственной системе координат. Полученные данные позволяют определить фактическую геометрию объекта и сравнить её с чертежом, проектными координатами или 3D-моделью.
1. Подготовка и определение баз. Перед началом работ изучаем техническое задание, чертежи и требования к контролируемым параметрам. На объекте определяются базовые поверхности, оси и другие элементы, относительно которых будет выполняться контроль.
2. Измерение точек. Отражатель последовательно устанавливается на контролируемые элементы. Leica AT402 измеряет горизонтальный и вертикальный углы и расстояние до отражателя, после чего определяются пространственные координаты точки X, Y и Z. Такой принцип позволяет объединять измерения разных элементов объекта в общей системе координат.
3. Определение фактической геометрии. По полученным координатам определяются положение осей и поверхностей, размеры, межосевые расстояния, положение отверстий и взаимное расположение отдельных элементов оборудования.
4. Анализ отклонений. Фактическая геометрия сравнивается с заданными значениями. Определяются отклонения по соосности, плоскостности, параллельности, размерам, положению осей и другим параметрам, предусмотренным техническим заданием.
Лазерный трекер Leica AT402
Для выполнения работ используем абсолютный лазерный трекер Leica AT402 — переносную координатно-измерительную систему для высокоточных пространственных измерений крупногабаритных объектов. Точность измерения расстояния прибором достигает ±0,010 мм, а пространственная погрешность измерения координаты зависит от расстояния до объекта и составляет ±15 мкм + 6 мкм/м в нормируемых условиях измерения. Прибор позволяет выполнять измерения непосредственно в цехе или на производственной площадке заказчика. Контролируемые элементы могут находиться на значительном расстоянии друг от друга и при этом измеряться в единой системе координат.
Практическое преимущество лазерного трекера заключается в возможности определять не только отдельные размеры, но и пространственное взаимное положение осей, отверстий, направляющих, посадочных и опорных поверхностей.
Контроль при ремонте и механической обработке
Лазерный трекер применяется для геодезического сопровождения ремонта и механической обработки крупногабаритного оборудования. До начала работ определяется исходная геометрия объекта, измеряются фактические отклонения и выбираются базы, относительно которых будет выполняться восстановление или последующая обработка.
После завершения работ выполняется контроль геометрии после обработки. Он позволяет определить положение обработанных отверстий, посадочных мест, плоскостей и других поверхностей относительно заданных баз и проверить соответствие полученной геометрии требованиям технического задания. Такой подход особенно эффективен при ремонте крупногабаритного оборудования непосредственно на предприятии заказчика, когда демонтаж и транспортировка узла затруднены или экономически нецелесообразны.
Наши проекты с применением лазерного трекера Leica AT402
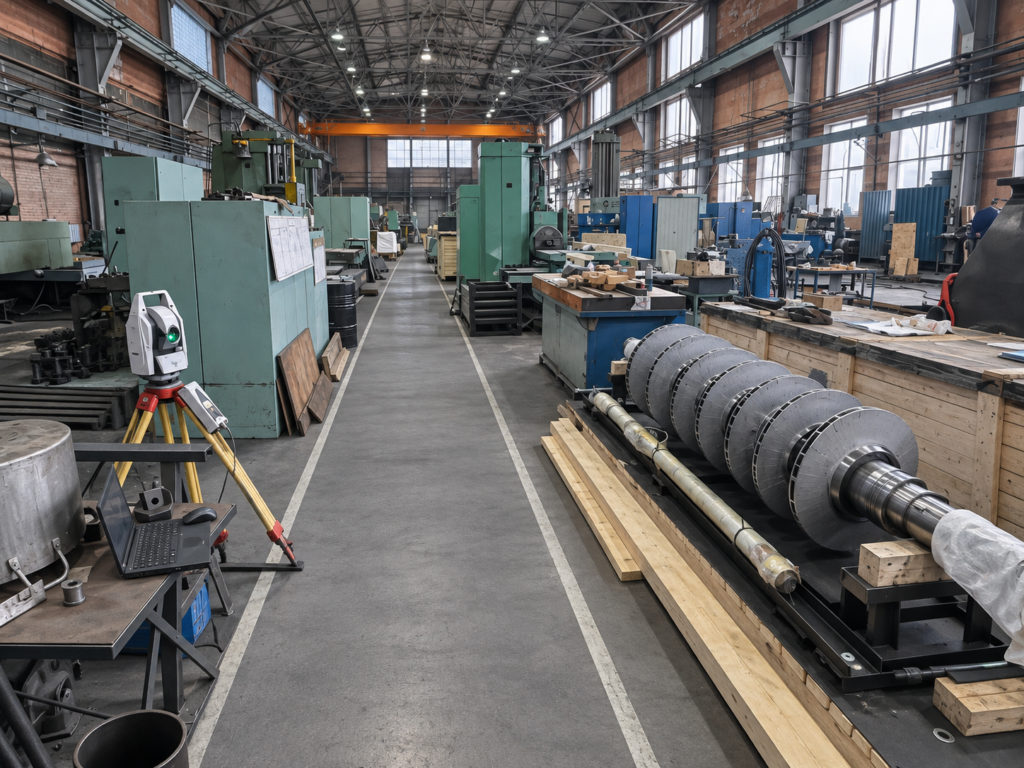
Контроль геометрии ротора турбокомпрессора
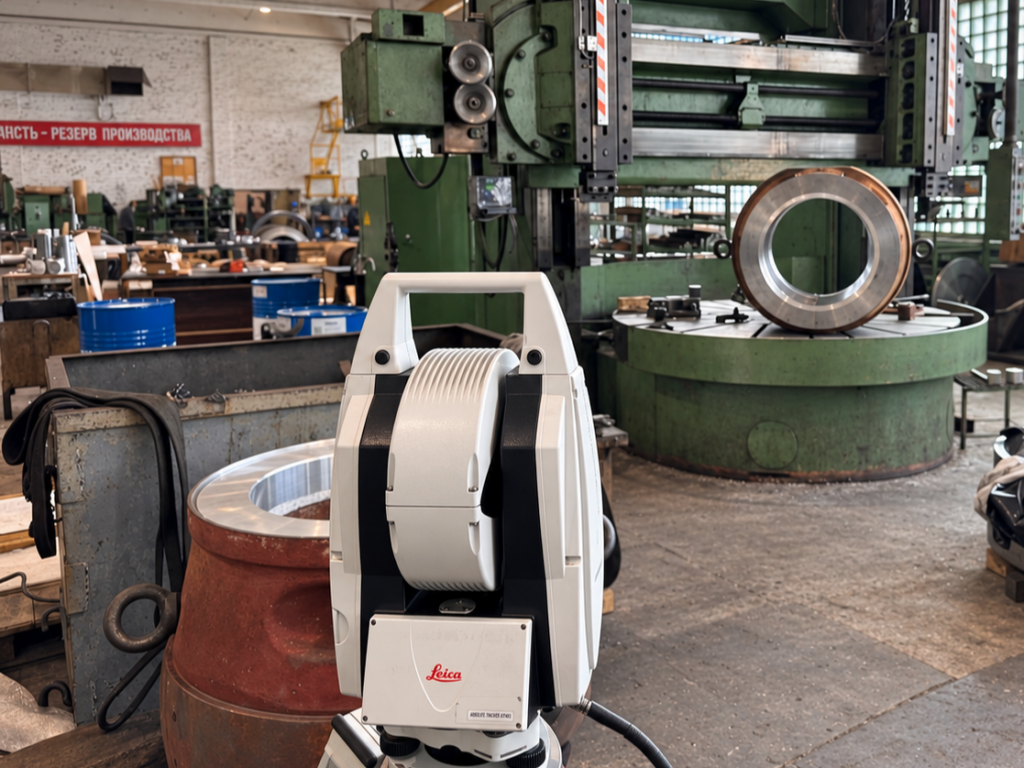
Контроль геометрии отверстий Ø600 мм вкладышей скольжения после расточки
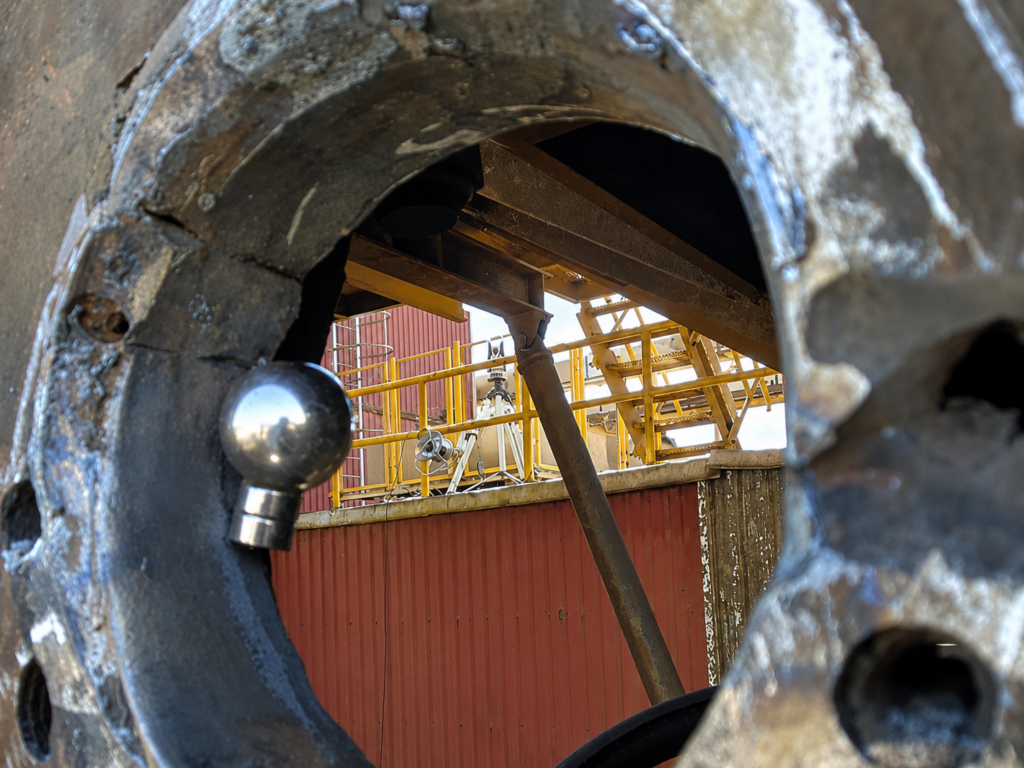
Геодезический контроль соосности отверстий шредерной установки Metso Lindemann
Обсудим вашу задачу
Для предварительной оценки направьте чертёж, 3D-модель или перечень контролируемых размеров. Укажите габариты и массу детали, требуемую точность, количество изделий и место проведения измерений.
Определим подходящую методику измерений, возможность выполнения работ на объекте заказчика, ориентировочные сроки и стоимость.


