
Геодезический контроль соосности
Выполняем контроль соосности отверстий, посадочных мест, валов, опор и других цилиндрических элементов промышленного оборудования. Определяем фактическое положение осей измеряемых элементов относительно общей оси и выявляем их взаимное смещение.
Измерения выполняем на собственной производственной базе или непосредственно на объекте заказчика. Для крупногабаритного оборудования и разнесённых элементов применяем лазерные трекеры и другое высокоточное измерительное оборудование. Контроль может выполняться до ремонта, после монтажа, сварочных работ, расточки или восстановительной обработки.

Объекты контроля
Отверстия, посадочные места, валы, опоры и цилиндрические поверхности
Измеряемые параметры
Положение осей, взаимное смещение и отклонение от общей оси
Этапы контроля
До ремонта, при монтаже и после механической обработки
Что проверяем на соосность
В рамках промышленной геодезии и контроля геометрии проверяем соосность элементов, которые должны располагаться относительно одной общей оси и обеспечивать правильную установку валов, подшипников, втулок и других сопрягаемых деталей. Проверяем соосность:
— отверстий в корпусах и рамах;
— посадочных мест под подшипники и втулки;
— опор общего вала;
— цилиндрических поверхностей и шеек валов;
— отверстий в парных проушинах;
— подшипниковых опор редукторов и приводов;
— разнесённых посадочных мест в крупногабаритных корпусах;
— элементов оборудования после ремонта, монтажа или сварки.
Если необходимо измерить также диаметры, длины и расстояния между элементами, дополнительно выполняем контроль размеров деталей.
Когда требуется контроль соосности
Нарушение соосности может привести к затруднённой сборке, перекосу валов, неравномерной нагрузке на подшипники и ускоренному износу сопрягаемых элементов. Измерения проводят:
— перед установкой валов и подшипников;
— после монтажа корпусов и опор;
— при затруднённом вращении или сборке узла;
— при повышенном износе подшипников и втулок;
— после сварочного ремонта корпуса или рамы;
— после расточки посадочных мест;
— при восстановлении нескольких связанных отверстий;
— после замены отдельных элементов оборудования;
— для определения необходимого объёма механической обработки.
Контроль позволяет установить, связано ли отклонение с отдельным посадочным местом, взаимным смещением нескольких опор или изменением положения всей оси узла. Если после расточки или восстановления необходимо проверить не только соосность, но и другие геометрические параметры, выполняем контроль геометрии после обработки.
Какие параметры определяем
Состав измерений зависит от конструкции оборудования и требований технической документации. В зависимости от задачи определяем:
— положение оси каждого отверстия;
— смещение центров относительно общей оси;
— угловое отклонение осей;
— взаимное положение разнесённых посадочных мест;
— положение оси относительно базовых поверхностей;
— расстояния между опорами;
— отклонение оси по длине узла;
— положение валов и цилиндрических поверхностей;
— соответствие фактической геометрии чертежу.
Для нескольких отверстий или опор строится единая измерительная ось, относительно которой оценивается положение каждого элемента.
Как выполняем измерения
Перед началом контроля изучаем чертёж, конструкцию узла и определяем поверхности, которые будут использоваться в качестве измерительных баз. Работы могут включать:
— осмотр и подготовку доступных поверхностей;
— измерение диаметров посадочных мест;
— определение центров отдельных отверстий;
— построение общей оси;
— измерение взаимного смещения элементов;
— проверку положения оси относительно корпуса или опорных поверхностей;
— сопоставление результатов с техническими требованиями;
— фиксацию выявленных отклонений.
Для крупногабаритных и разнесённых элементов применяем лазерные трекеры Leica и другое измерительное оборудование, позволяющее объединять отдельные поверхности в общей системе координат.
Контроль до и после обработки
До ремонта измерения позволяют определить фактическое положение отверстий и выбрать ось, относительно которой должна выполняться последующая обработка. После расточки или восстановления проверяем:
— соответствие отверстий общей оси;
— положение каждого посадочного места;
— устранение взаимного смещения;
— сохранение требуемых расстояний между опорами;
— возможность установки общего вала, оси или пальца;
— соответствие обработанной геометрии техническим требованиям.
Для проверки результата расточных, токарных и восстановительных работ также применяется услуга контроля после обработки.
Наши проекты по контролю соосности

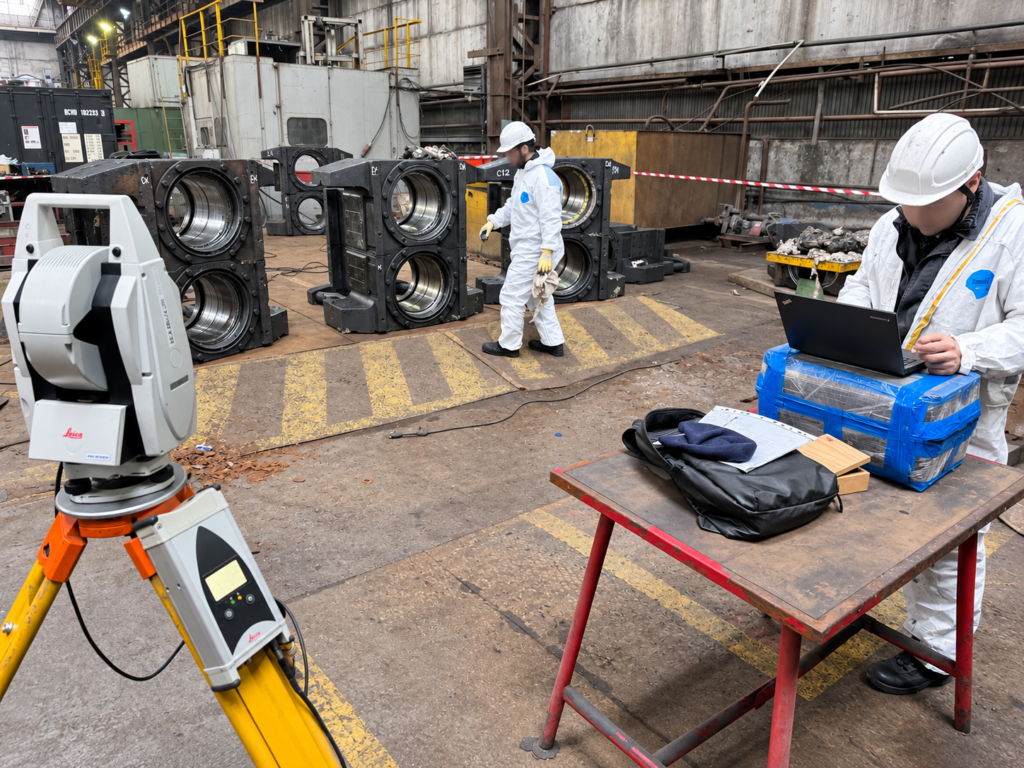
Контроль соосности отверстий рудерписа при сборке пера руля
Контроль геометрии стана горячей прокатки 1700 при капитальном ремонте
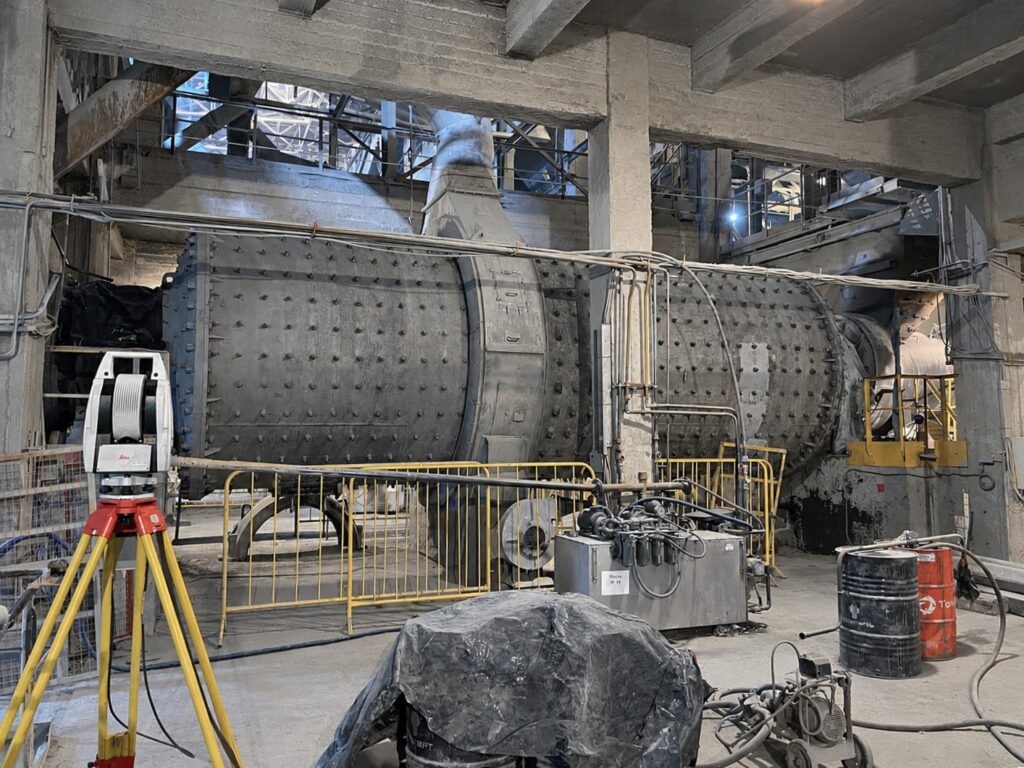
Выверка цементной мельницы и приводного оборудования
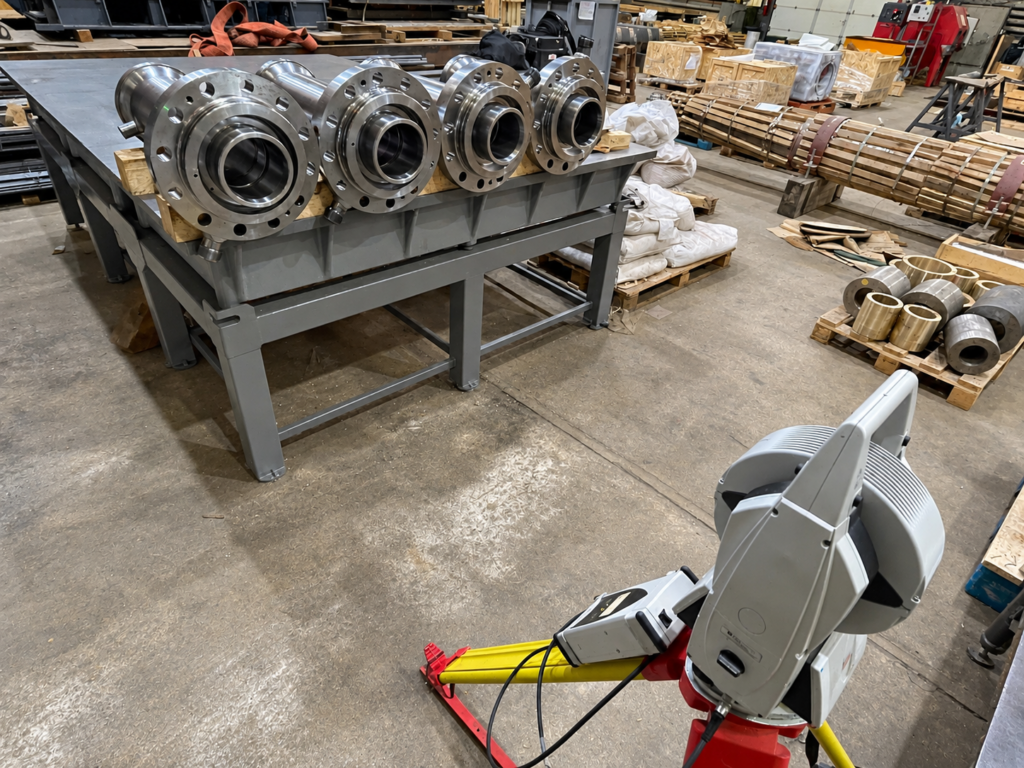
Контроль геометрии деталей гидроцилиндров после обработки

Контроль геометрии вращающейся печи длиной 170 м
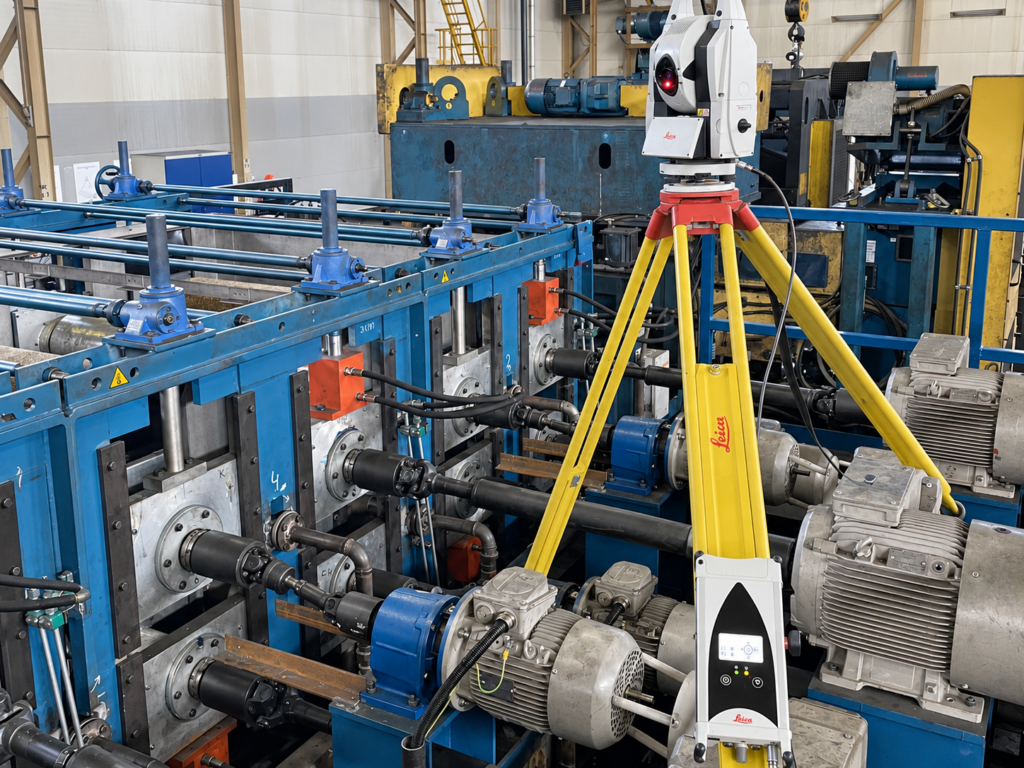
Выверка приводного оборудования линии очистки металла
Оборудование для промышленной геодезии и контроля геометрии

Выполняем геодезические измерения и контроль геометрии промышленного оборудования, узлов и деталей. Определяем фактические размеры, положение и взаимное расположение элементов, отклонения от чертежей и технических требований. Решаем измерительные задачи на предприятиях различных отраслей промышленности и для разных типов технологического оборудования. Используем следующее высокоточное измерительное оборудование:
— Абсолютные лазерные трекеры Leica AT402
— Роботизированный тахеометр Leica TDRA6000
— Портативная координатная машина ROMER Infinite 2.0 5130
— Лазерный 3D-сканер Scanform L5
— Лазерный сканер Leica RTC360
Оборудование позволяет выполнять лазерные измерения, 3D-сканирование, выверку и контроль пространственного положения элементов, получать данные для реверс-инжиниринга, ремонта и модернизации оборудования.
Смежные услуги промышленной геодезии


Обсудим вашу задачу
Для предварительной оценки направьте чертёж или фотографии оборудования. Укажите количество отверстий или опор, их диаметры, расстояния между ними и требуемую точность.
Подберём метод измерений, оборудование для контроля соосности и оценим возможность измерений, сроки и стоимость выполнения работ.