Стационарная расточка посадочных мест
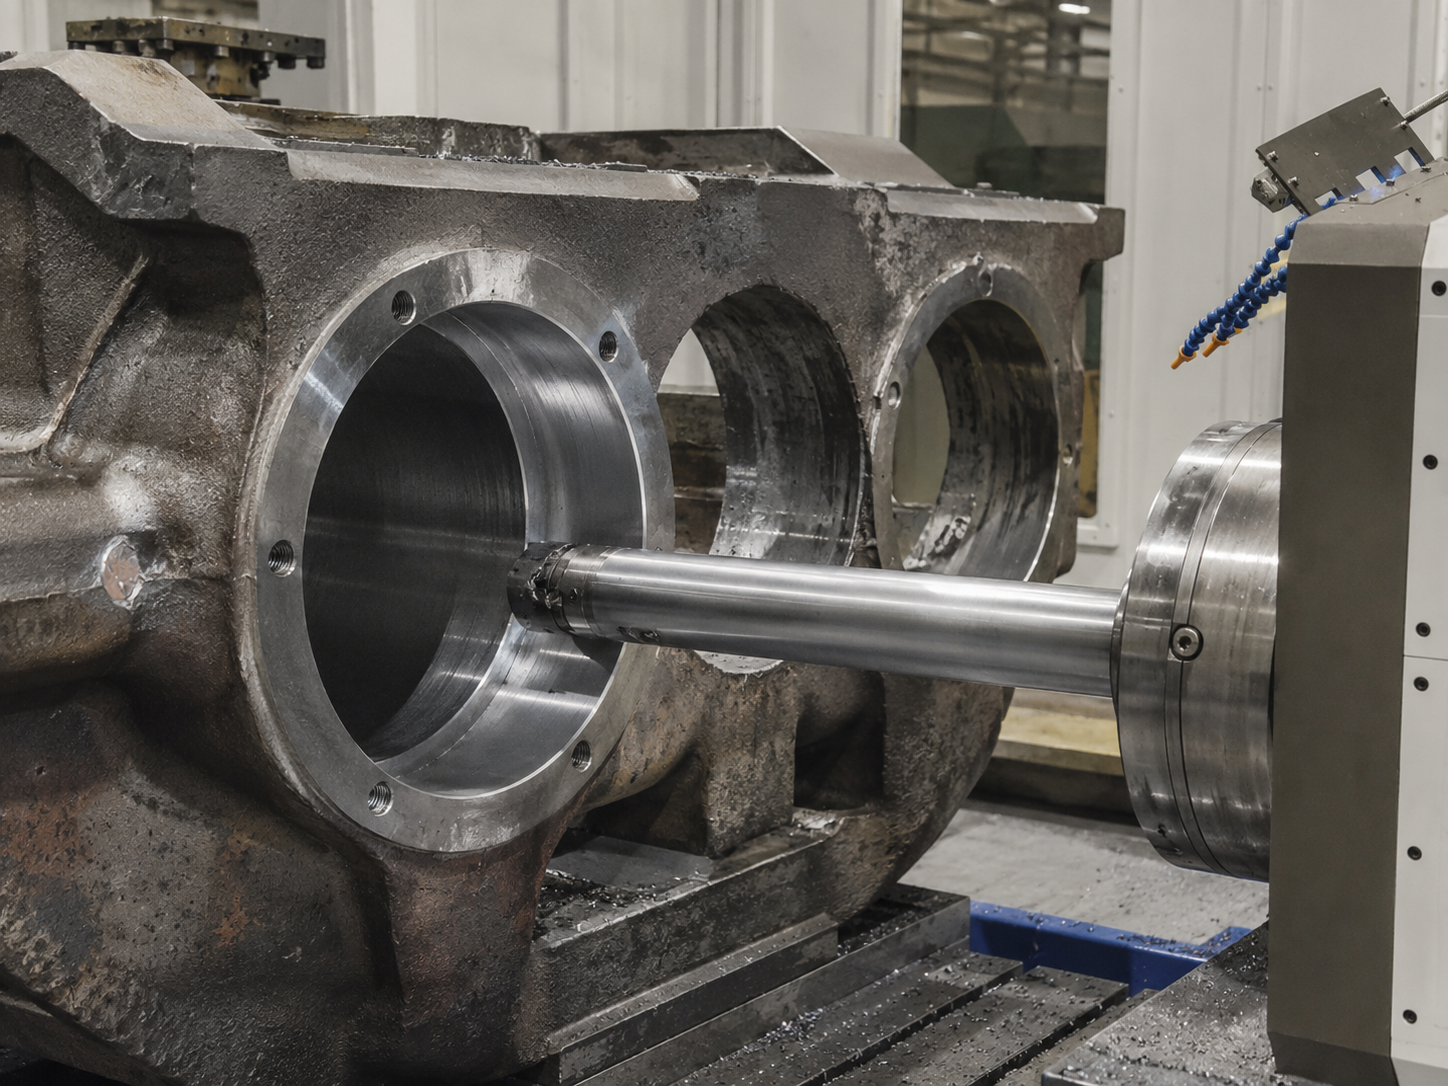
Выполняем расточку посадочных мест в корпусных и крупногабаритных деталях промышленного оборудования на стационарном оборудовании собственной производственной базы в Первоуральске, Свердловская область. Растачиваем поверхности под подшипники, втулки, валы и другие сопрягаемые элементы.
Обеспечиваем требуемый диаметр, геометрическую форму и положение посадочного места относительно базовых поверхностей детали. Работы выполняются по чертежам, эскизам и техническим требованиям заказчика с контролем параметров после обработки.
Назначение
Посадочные места под подшипники, втулки, гильзы и другие сопрягаемые элементы
Обрабатываемые детали
Корпуса редукторов, подшипниковые опоры, рамы, крышки, ступицы и корпусные детали
Контроль
Диаметр, круглость, цилиндричность, положение и соосность
Какие посадочные места растачиваем
Выполняем расточку новых и изношенных посадочных мест в деталях из стали, чугуна и других обрабатываемых конструкционных материалов. Работаем с цилиндрическими поверхностями под подшипники, втулки, гильзы, обоймы, уплотнения и другие элементы, устанавливаемые с заданной посадкой. Обработка позволяет получить требуемый диаметр, устранить овальность, конусность и другие отклонения формы. При необходимости восстанавливаем положение посадочного места относительно торцов, плоскостей, соседних отверстий и других технологических баз детали.
При значительном износе поверхность может быть предварительно восстановлена согласованным способом, после чего выполняется окончательная механическая обработка до размеров, указанных в конструкторской документации. Если требуется обработка обычного отверстия без требований к установке подшипника, втулки или другого сопрягаемого элемента, применяется отдельная услуга расточки отверстий.
Расточку посадочных мест выполняем в рамках токарных и расточных работ с подбором схемы установки, инструмента и режимов обработки под требования к диаметру, соосности и точности.
Какие детали принимаем в работу
Принимаем в обработку корпуса редукторов, насосов и другого промышленного оборудования, подшипниковые опоры, буксы, крышки, рамы, станины, ступицы, траверсы и крупногабаритные корпусные детали.
Возможна расточка отдельной детали или собранного узла, если конструкция позволяет обеспечить надёжное базирование, закрепление и доступ инструмента к обрабатываемой поверхности.
Стоимость и срок выполнения работ зависят от исходного и требуемого диаметра, глубины отверстия, величины припуска, материала детали, заданных допусков, состояния обрабатываемой поверхности и необходимости дополнительных контрольных измерений.
Технология расточки посадочных мест
Перед обработкой изучаем конструкторскую документацию, проверяем фактические размеры и определяем технологические базы. Особое внимание уделяется положению посадочного места относительно других элементов детали, поскольку от этого зависит правильная работа подшипника, втулки или установленного узла.
Деталь устанавливается и закрепляется на станке с учётом её конструкции, массы и требований к взаимному положению поверхностей. После базирования выполняется проверка установки и определяется фактический припуск на обработку. В зависимости от состояния поверхности и требований чертежа расточка может выполняться в несколько переходов
В процессе работ устраняются овальность, конусность, местный износ и другие отклонения геометрии. При обработке нескольких связанных посадочных мест контролируется их взаимное положение и, когда это предусмотрено документацией, соосность. Если деталь или оборудование невозможно демонтировать и доставить в цех, можно выполнить расточку на объекте заказчика без демонтажа.
Производственная база и контроль качества
Токарно-расточные работы выполняются на собственной производственной базе. Подбираем оборудование под габариты детали, диаметр отверстий, длину обработки и требуемую точность.
Горизонтальный фрезерно-расточной станок TK6516
— перемещение по X — 4000 мм; по Y — 3000 мм; по Z — 2000 мм; по W — 1000 мм;
— рабочий стол — 2000 × 2000 мм;
— максимальная нагрузка на стол — 25 тонн; мощность шпинделя — 49 кВт.
Токарный станок Fortune C61200X
— максимальный диаметр заготовки над станиной — 2000 мм;
— максимальный диаметр обработки над суппортом — 1400 мм;
— расстояние между центрами — 8000 мм;
— мощность главного двигателя — 55 кВт.
Токарно-карусельный станок 1516 с УЦИ
— максимальный диаметр заготовки / обработки — 1600 мм / 1000 мм;
— высота обработки — 1000 мм;
— мощность главного двигателя — 30 кВт.

Обработка крупногабаритных деталей до 25 тонн

Работа по чертежам и ТЗ

Контроль геометрии после токарно-расточной обработки
Обсудим вашу задачу
Опишите задачу в форме или направьте чертёж, фотографии оборудования и техническое задание на электронную почту.
Мы оценим возможность выполнения работ, сроки и стоимость.


