
Геодезический контроль плоскостности
Выполняем геодезический контроль плоскостности деталей, узлов и поверхностей промышленного оборудования. Определяем фактическую форму поверхности, величину отклонений от плоскости и расположение выступающих и заниженных участков.
В рамках работ по промышленной геодезии измеряем опорные, монтажные, базовые, привалочные и сопрягаемые поверхности на производственной базе или непосредственно на объекте заказчика. Для крупногабаритных деталей и оборудования применяем лазерные трекеры и другое высокоточное измерительное оборудование.

Объекты контроля
Плиты, рамы, станины, корпуса, фланцы и монтажные поверхности
Измеряемые параметры
Отклонение от плоскости, высотные перепады и локальные деформации
Этапы контроля
До ремонта, при монтаже и после механической обработки
Какие поверхности проверяем
В рамках промышленной геодезии и контроля геометрии проверяем опорные, монтажные и базовые поверхности, от состояния которых зависят правильность установки оборудования, прилегание сопрягаемых деталей и распределение нагрузки. Проверяем:
— опорные и монтажные поверхности оборудования;
— фундаментные и установочные плиты;
— базовые поверхности корпусов;
— плоскости разъёма;
— рамы и станины;
— направляющие и опорные полосы;
— площадки под редукторы, двигатели и подшипниковые узлы;
— привалочные поверхности фланцев;
— поверхности после сварки, наплавки и фрезерования.
Измерения выполняются как на отдельных деталях, так и на протяжённых поверхностях, состоящих из нескольких участков. При необходимости все измеряемые элементы объединяются в общей системе координат. При контроле фланцев, крупногабаритной арматуры и оборудования, которое невозможно демонтировать, измерения выполняем в рамках контроля на объекте заказчика.
Что показывает контроль плоскостности
Контроль плоскостности позволяет определить отклонения формы поверхности: выступающие участки, локальные прогибы и другие неровности. Отдельно, если это предусмотрено задачей, проверяем высотное положение и общий уклон относительно заданной базы. По измеренным точкам определяем распределение отклонений по поверхности. В результате становится понятно:
— где находятся наиболее выступающие участки;
— какие зоны расположены ниже заданного уровня;
— имеется ли общий уклон поверхности;
— присутствуют ли локальные прогибы или деформации;
— достаточно ли существующего припуска для механической обработки;
— можно ли устанавливать оборудование без дополнительного выравнивания;
— соответствует ли поверхность требованиям чертежа.
Такой контроль позволяет не просто зафиксировать максимальное отклонение, а понять распределение неровностей по всей площади детали. Если выявленные отклонения требуют снятия припуска, следующим этапом может стать фрезерование плоскостей на объекте без демонтажа оборудования.
Как выполняем измерения
Перед началом работ изучаем чертёж, технические требования и назначение поверхности. Совместно с заказчиком определяем, относительно какой базы должна оцениваться геометрия: собственной поверхности детали, монтажных отметок, оси оборудования или других конструктивных элементов. Затем выбираем расположение измерительных точек. Для небольшой детали достаточно контролировать основные зоны, а для крупной плиты, рамы или станины измерения выполняются по сетке, охватывающей всю поверхность.
В зависимости от размеров объекта и требуемой точности применяем лазерные трекеры Leica и другое измерительное оборудование. Полученные точки объединяются в общей системе координат, после чего определяется базовая плоскость и рассчитываются отклонения каждого участка. Если поверхность состоит из нескольких разнесённых площадок, можно оценить не только плоскостность каждой из них, но и их взаимное высотное положение.
Контроль перед механической обработкой
Измерения до ремонта или фрезерования позволяют определить фактическую геометрию поверхности и выбрать правильное положение будущей плоскости. По результатам контроля можно установить:
— какой объём металла необходимо снять;
— достаточно ли припуска на всех участках;
— где поверхность имеет наибольшие отклонения;
— требуется ли предварительная наплавка заниженных зон;
— какие исходные данные необходимы для установки и выверки мобильного станка;
— возможно ли обработать поверхность за одну установку;
— какие участки потребуют перестановки оборудования.
Это особенно важно при работе с крупногабаритными деталями, где ошибка при выборе базовой плоскости может привести к чрезмерному снятию металла или невозможности получить требуемую геометрию. Если по результатам измерений требуется выравнивание поверхности, применяется фрезерование плоскостей на объекте.
Контроль после фрезерования, ремонта и монтажа
После механической обработки выполняем повторные измерения и сравниваем полученную поверхность с исходными данными и техническими требованиями. Контроль позволяет проверить:
— достигнута ли требуемая плоскостность;
— устранены ли локальные выступы и прогибы;
— сохранено ли заданное высотное положение;
— отсутствуют ли ступени между соседними участками;
— совпадает ли обработанная поверхность с выбранной системой баз;
— можно ли переходить к монтажу или сборке оборудования.
При контроле после последовательных перестановок мобильного станка отдельно проверяем переходы между участками. Это позволяет подтвердить, что вся обработанная зона образует единую плоскость. Если необходимо оценить взаимное положение нескольких поверхностей, дополнительно выполняется контроль параллельности и перпендикулярности.
Результаты контроля плоскостности
По итогам измерений заказчик получает данные о фактической геометрии поверхности и величине выявленных отклонений. Эти результаты могут использоваться для планирования ремонта, выбора объёма механической обработки, установки оборудования и проверки качества уже выполненных работ. В зависимости от задачи могут быть подготовлены:
— таблица измеренных точек;
— схема расположения отклонений;
— карта высот поверхности;
— сравнение с допустимыми значениями;
— данные для установки мобильного оборудования;
— результаты контрольного измерения после обработки.
Состав передаваемых материалов согласовывается до начала работ.
Наши проекты по контролю плоскостности

Геодезическое сопровождение ремонта желоба пилигримового стана

Контроль геометрии посадочного места формовочного ножа
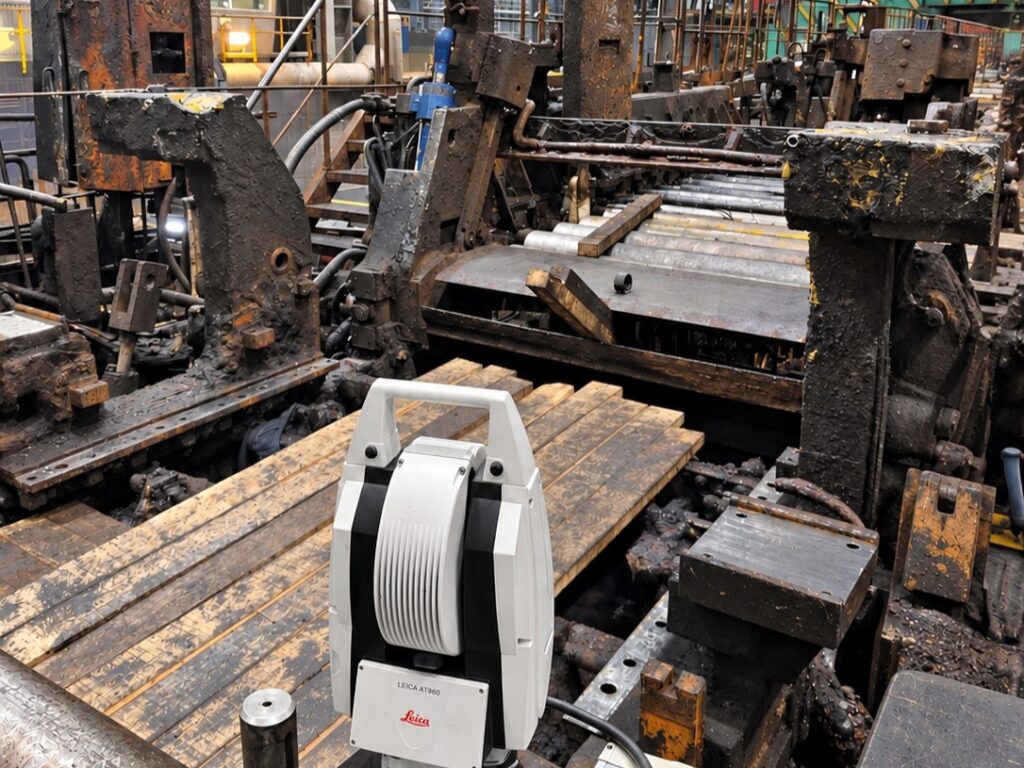
Геодезическое сопровождение ремонта посадочных мест роликов стана 2000
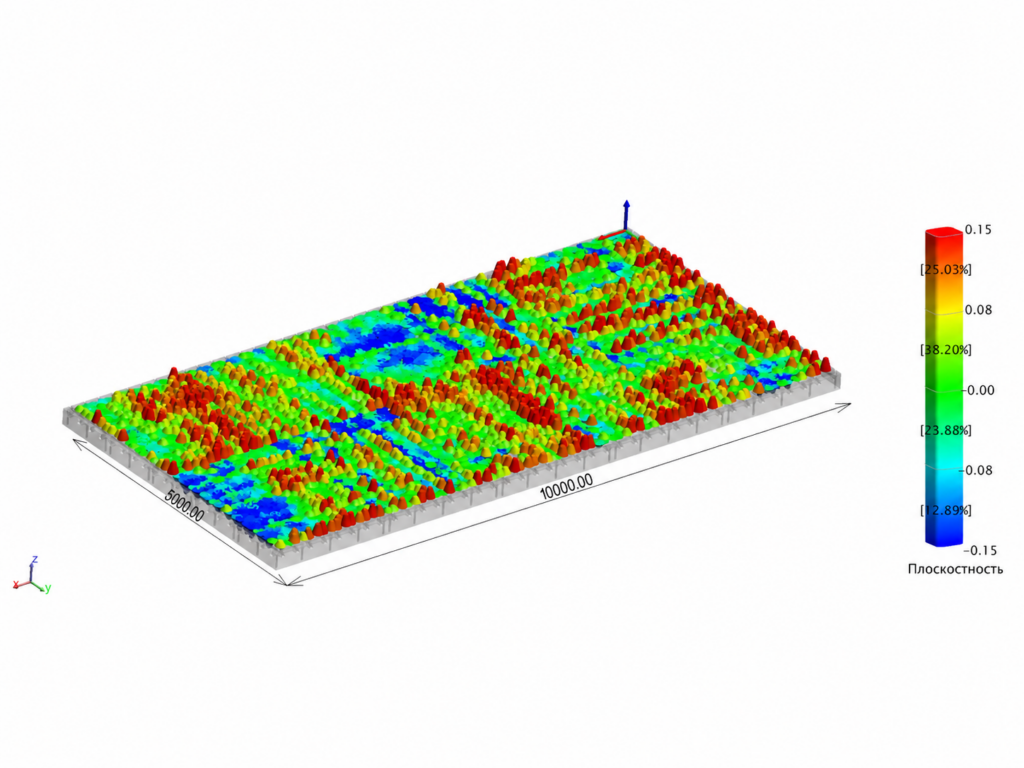
Контроль плоскостности и параллельности плит пресса на УАЗ
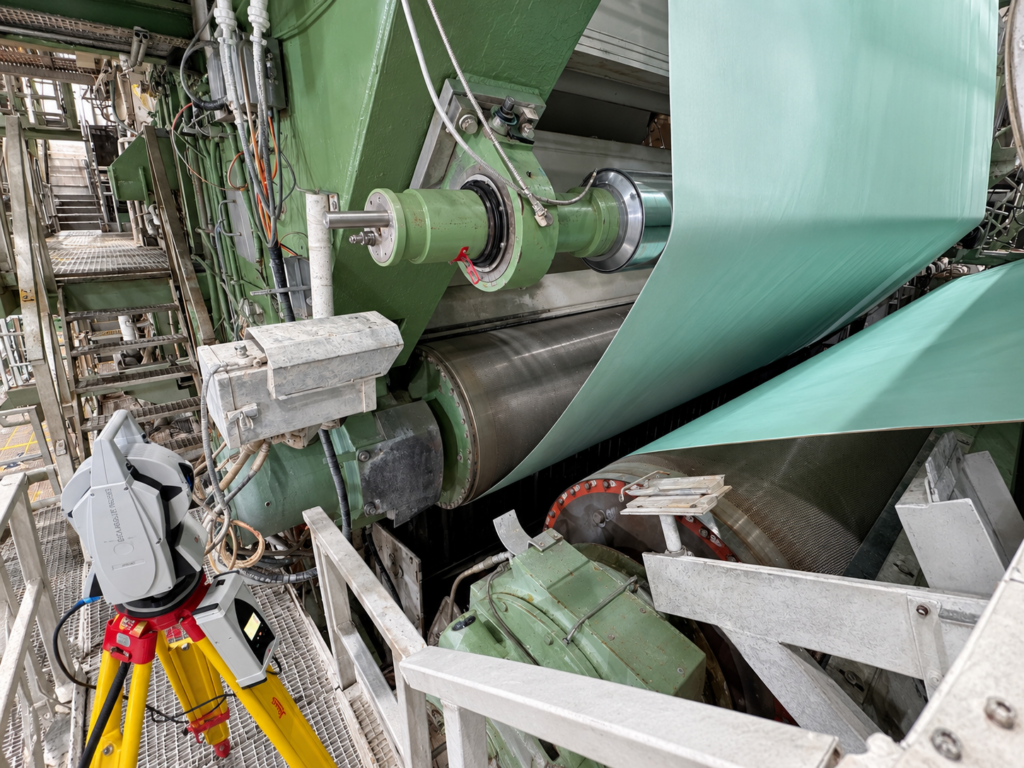
Контроль геометрии напорного ящика и сеточного стола БДМ

Контроль геометрии сварной корабельной створки
Оборудование для промышленной геодезии и контроля геометрии

Выполняем геодезические измерения и контроль геометрии промышленного оборудования, узлов и деталей. Определяем фактические размеры, положение и взаимное расположение элементов, отклонения от чертежей и технических требований. Решаем измерительные задачи на предприятиях различных отраслей промышленности и для разных типов технологического оборудования. Используем следующее высокоточное измерительное оборудование:
— Абсолютные лазерные трекеры Leica AT402
— Роботизированный тахеометр Leica TDRA6000
— Портативная координатная машина ROMER Infinite 2.0 5130
— Лазерный 3D-сканер Scanform L5
— Лазерный сканер Leica RTC360
Оборудование позволяет выполнять лазерные измерения, 3D-сканирование, выверку и контроль пространственного положения элементов, получать данные для реверс-инжиниринга, ремонта и модернизации оборудования.
Смежные услуги промышленной геодезии


Обсудим вашу задачу
Для предварительной оценки направьте чертёж, 3D-модель или фотографии поверхности. Укажите размеры детали, требуемую точность и допустимые отклонения. Подберём метод измерений для контроля плоскостности.
Мы оценим возможность измерений, сроки и стоимость выполнения работ.