
Контроль размеров деталей
Выполняем контроль размеров металлических деталей, узлов и элементов промышленного оборудования. Проверяем фактические параметры изделия и сопоставляем их с чертежом, 3D-моделью или техническими требованиями заказчика.
Измеряем линейные и диаметральные размеры, глубины, высотные отметки, расстояния между элементами и положение отдельных поверхностей. Для крупногабаритных и сложных деталей выполняем измерения лазерным трекером и другим высокоточным измерительным оборудованием на нашей производственной базе или на объекте заказчика.

Объекты контроля
Детали, корпуса, валы, плиты, рамы и сборочные узлы
Измеряемые параметры
Диаметры, длины, глубины, расстояния и высотные размеры
Результат
Сопоставление фактических размеров с чертежом и требованиями заказчика
Какие детали измеряем
Контролируем отдельные детали, заготовки и сборочные узлы промышленного оборудования. Выполняем измерения:
— валов, осей, втулок и колец;
— корпусов, крышек и опор;
— фланцев и посадочных поверхностей;
— плит, рам, станин и оснований;
— деталей с отверстиями, пазами и уступами;
— сварных и механически обработанных конструкций;
— крупногабаритных деталей оборудования;
— деталей после ремонта или восстановления.
Для массивных изделий, сложных конструкций и протяжённых поверхностей применяется отдельная услуга контроля крупногабаритных деталей. На предприятиях автомобильной промышленности такой контроль применяем для измерения деталей, сборочных узлов и технологической оснастки, в том числе при сравнении фактической геометрии с проектными CAD-моделями.
Какие размеры контролируем
Состав измерений определяется чертежом, назначением детали и требованиями к её последующей сборке. В зависимости от конструкции проверяем:
— наружные и внутренние диаметры;
— длину, ширину и высоту детали;
— глубину отверстий, пазов и выборок;
— толщину стенок и отдельных элементов;
— расстояния между отверстиями и поверхностями;
— размеры посадочных мест;
— высотные перепады;
— положение уступов, торцов и базовых поверхностей;
— размеры резьбовых и крепёжных элементов;
— соответствие фактической геометрии чертежу.
Если требуется проверить координаты группы отверстий, используется услуга контроля положения отверстий.
Когда требуется контроль размеров
Измерения могут проводиться на разных этапах изготовления, ремонта и эксплуатации оборудования. Контроль необходим:
— при входной проверке заготовок и деталей;
— перед механической обработкой;
— между отдельными технологическими операциями;
— после токарной, фрезерной или расточной обработки;
— после сварки и восстановительной наплавки;
— при изготовлении детали по образцу;
— перед сборкой оборудования;
— при выявлении отклонений и дефектов;
— для оценки возможности повторного использования детали.
При необходимости проверки готового изделия после механической обработки применяется услуга по контролю геометрии после обработки.
Как выполняем измерения
Перед началом работ изучаем чертёж, технические требования и определяем контролируемые размеры и базовые поверхности. В зависимости от задачи применяем различные методы контроля геометрии и высокоточных измерений. Работы могут включать:
— осмотр и подготовку детали;
— определение измерительных баз;
— измерение основных размеров;
— проверку расстояний между элементами;
— контроль посадочных и сопрягаемых поверхностей;
— сопоставление полученных значений с документацией;
— фиксацию выявленных отклонений.
Оборудование выбирается с учётом размеров детали, требуемой точности и условий выполнения работ. Для крупногабаритных и сложных изделий могут применяться лазерные трекеры Leica, переносные координатно-измерительные системы и другое измерительное оборудование.
Результаты контроля
По итогам измерений определяется соответствие детали чертежу или согласованным требованиям. Результаты позволяют:
— выявить отклонения размеров;
— определить недостаточный или избыточный припуск;
— проверить возможность сборки узла;
— оценить состояние посадочных поверхностей;
— определить необходимость дополнительной обработки;
— подтвердить параметры изготовленной или отремонтированной детали.
Состав передаваемых материалов и необходимость оформления протокола согласовываются до начала работ.
Наши проекты по контролю размеров деталей
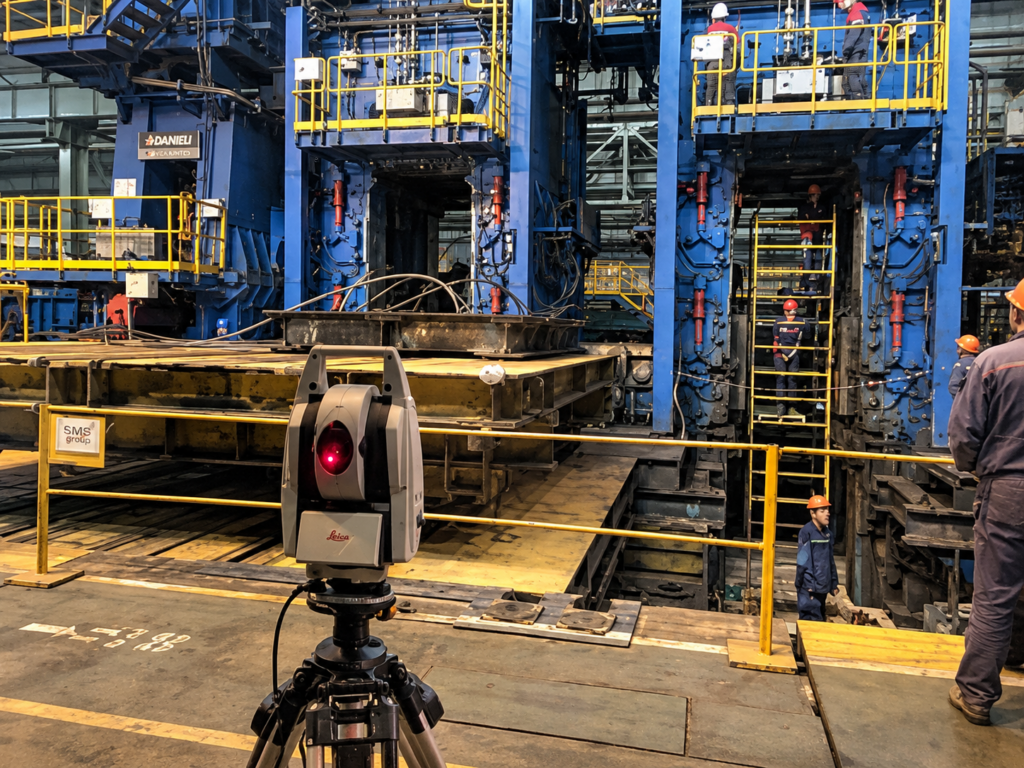
Контроль геометрии проёмов клетей стана 2000 при замене планок
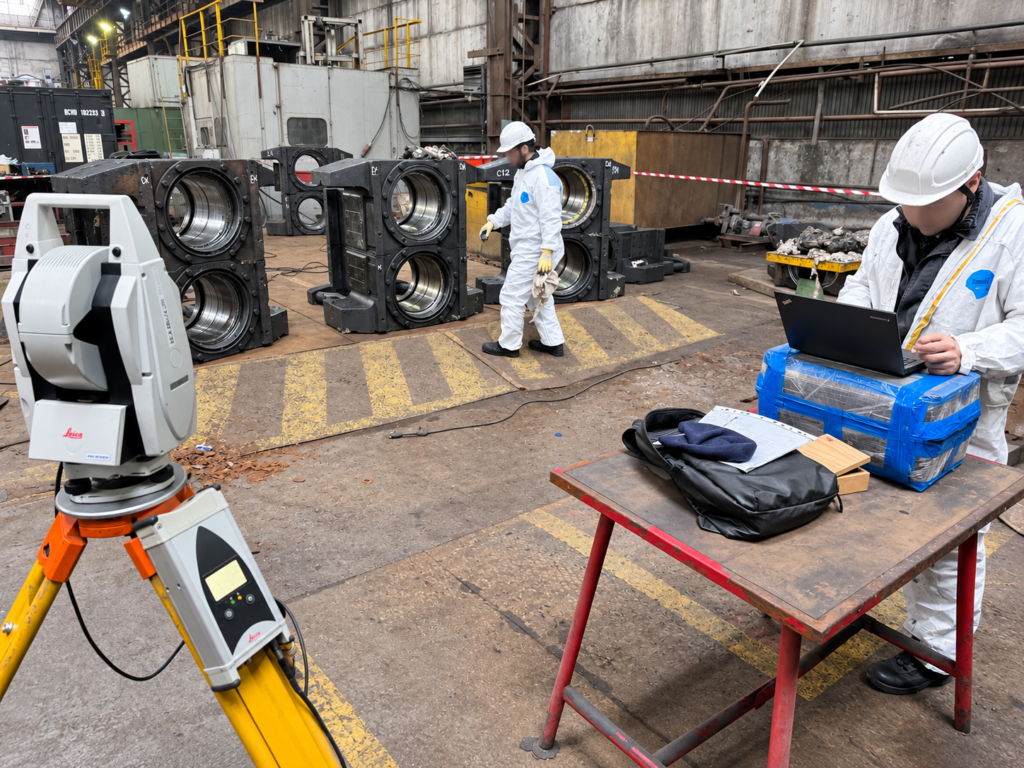
Контроль геометрии стана горячей прокатки 1700 при капитальном ремонте
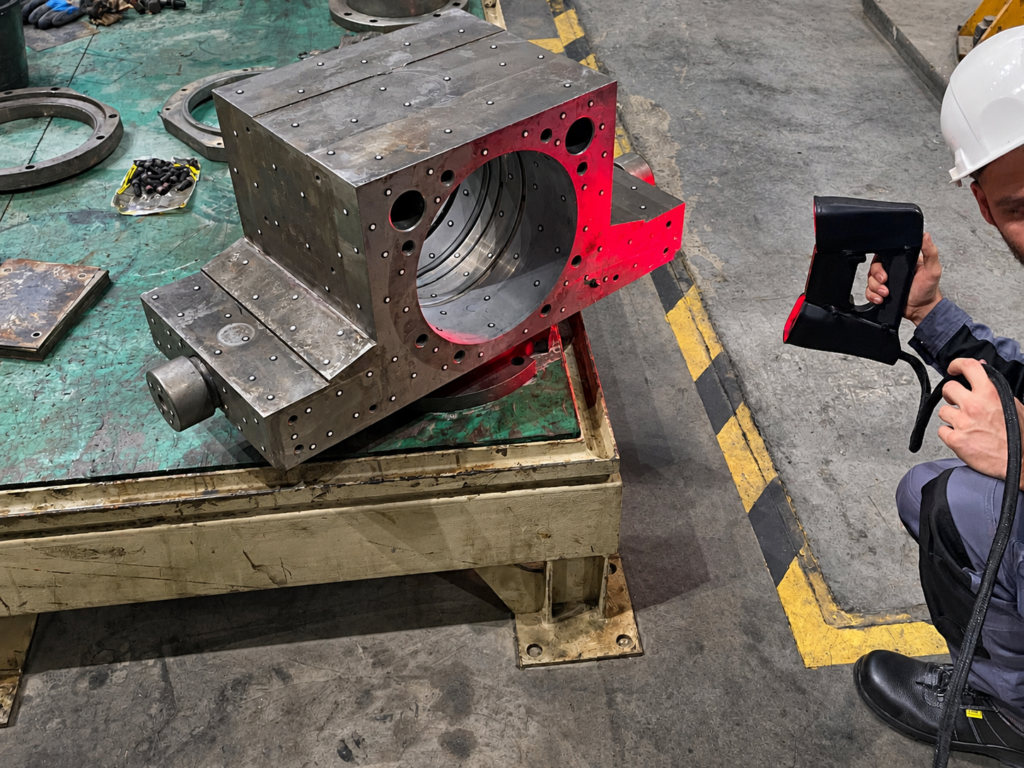
Разработка КД на подушки рабочих валков для изготовления

Контроль геометрии подушек рабочих валков прокатного стана
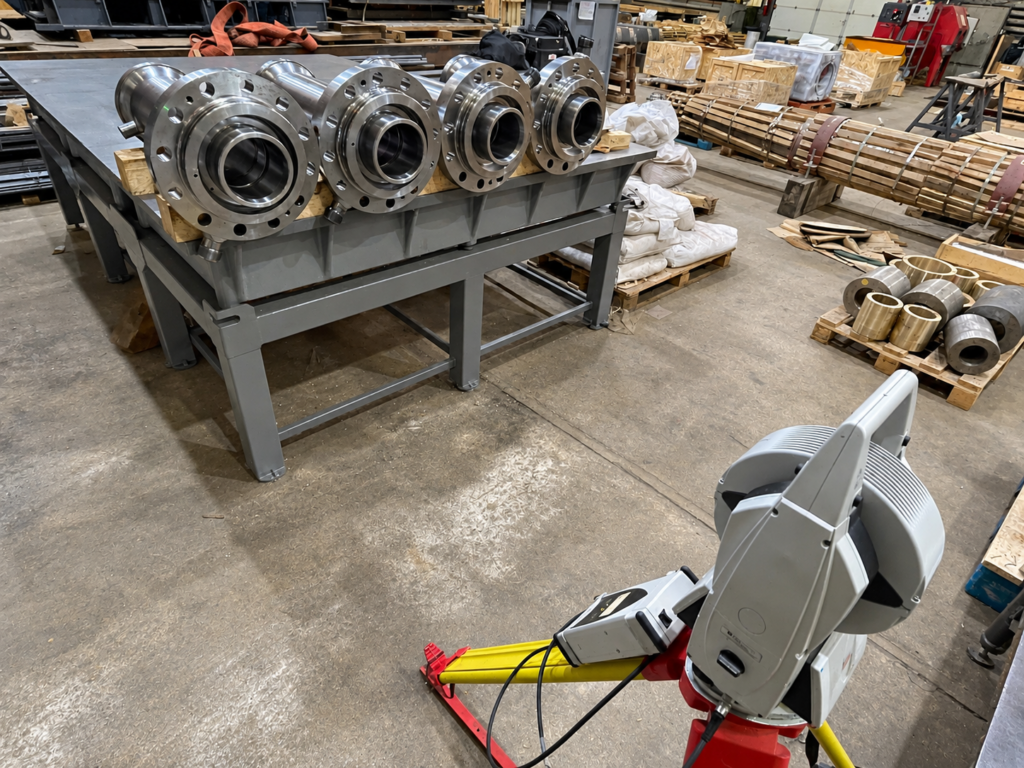
Контроль геометрии деталей гидроцилиндров после обработки
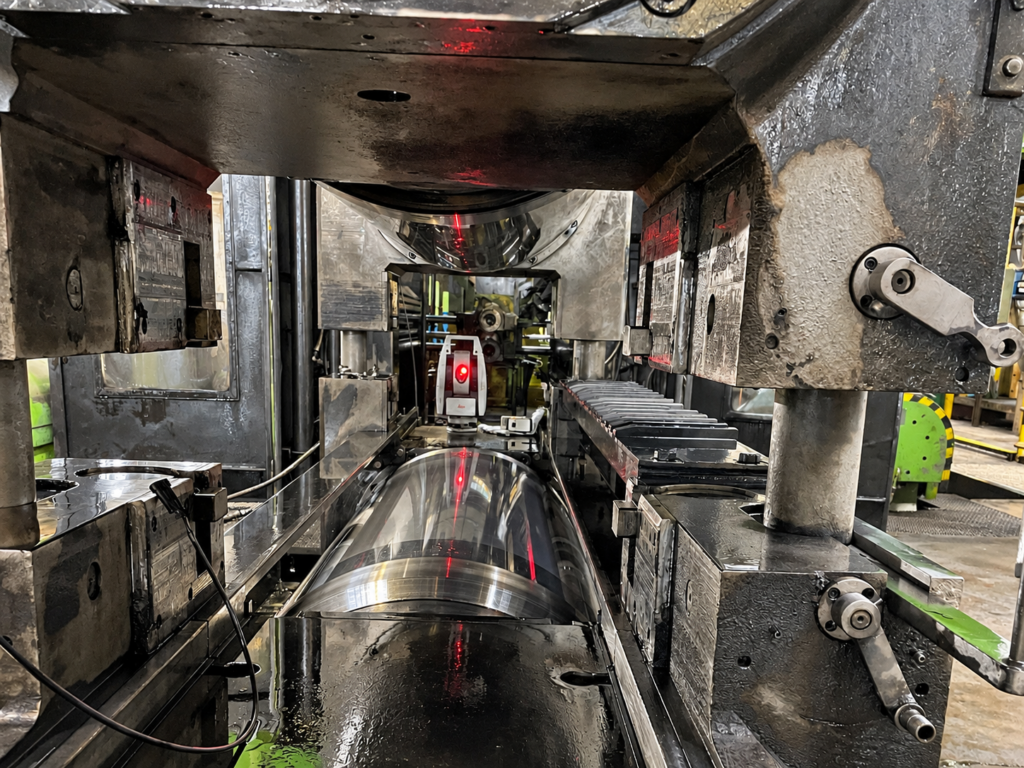
Выверка прокатной клети стана холодной прокатки
Обсудим вашу задачу
Для предварительной оценки направьте чертёж, 3D-модель или перечень контролируемых размеров. Укажите габариты и массу детали, требуемую точность, количество изделий и место проведения измерений.
Пришлите чертёж, фото оборудования или техническое задание.
Мы оценим возможность обработки, сроки и стоимость выполнения работ.


