Контроль плоскостности и параллельности плит пресса на УАЗ
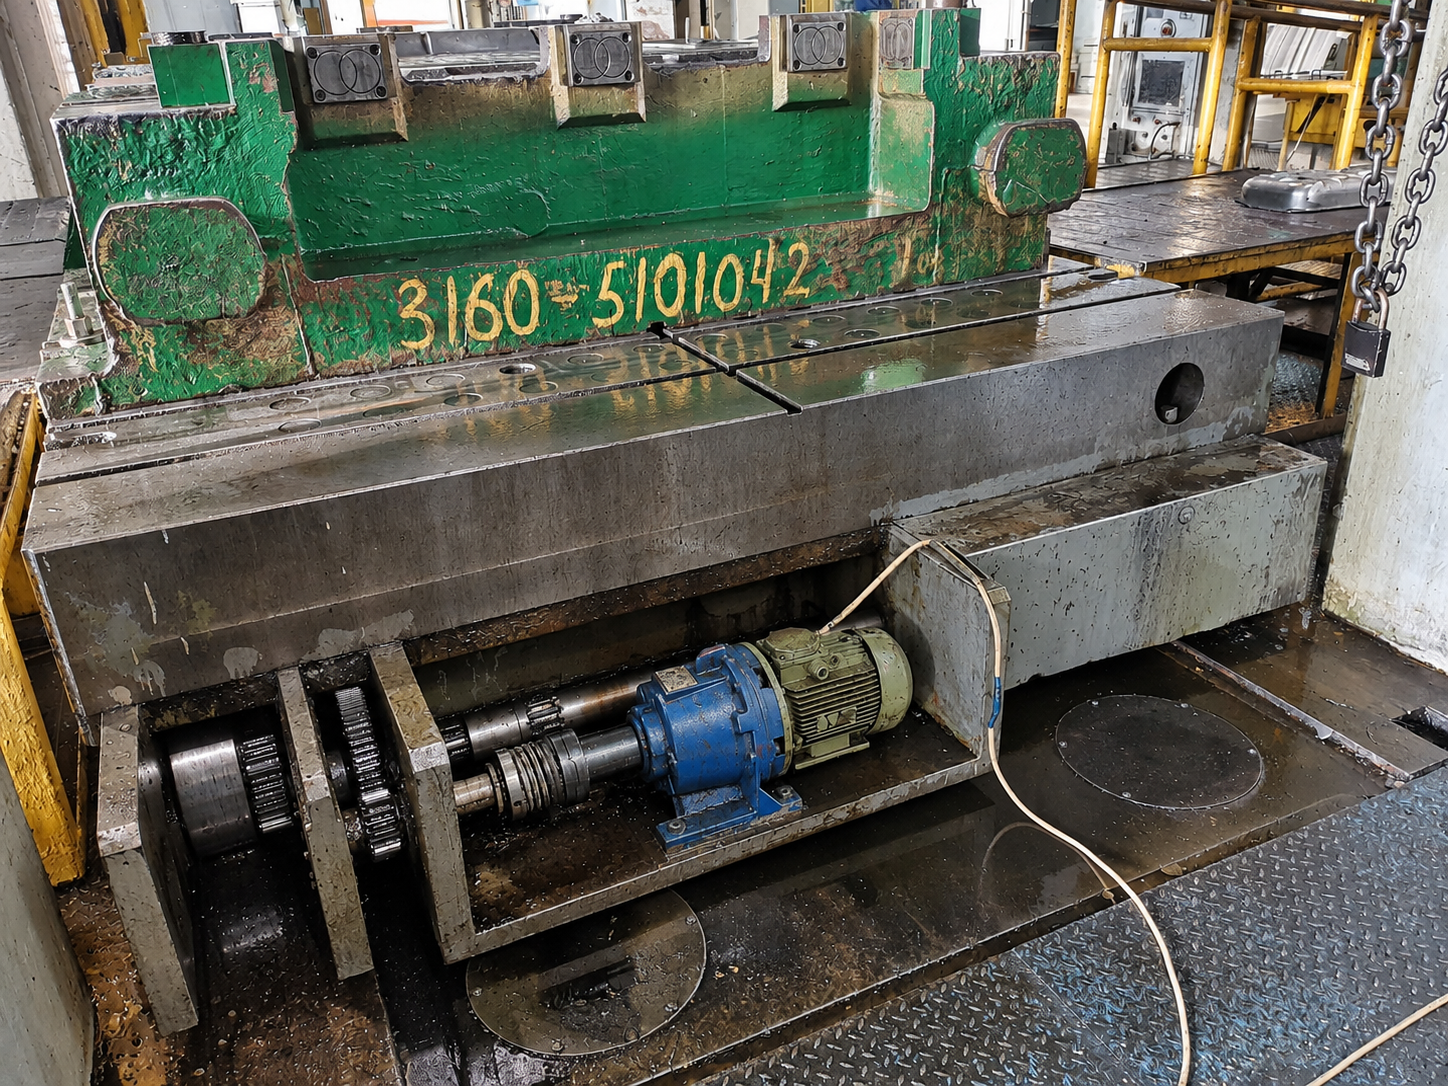
Специалисты СМП.Инжиниринг выполнили контроль геометрии кривошипного пресса КБ7040 на производственной площадке УАЗ в Ульяновске. Измерения включали проверку плоскостности нижней подштамповой плиты и ползуна, горизонтальности нижней плиты и параллельности рабочих поверхностей.
По результатам контроля определены фактические отклонения геометрии и подготовлены измерительные схемы с распределением отклонений по контролируемым поверхностям.
Объект
Кривошипный пресс КБ7040, ОАО «УАЗ»
Период работ
24 января 2021 года
Оборудование
Лазерный трекер Leica AT402

О проекте
Проект выполнен для предприятия автомобильной промышленности — ОАО «УАЗ» в Ульяновске. Основная задача — определить фактическую геометрию базовых деталей кривошипного пресса КБ7040.
Работы выполнялись в рамках контроля геометрии промышленного оборудования. Для измерений использовался лазерный трекер, позволяющий определять пространственные координаты точек на рабочих поверхностях пресса. Основной задачей было получить данные о плоскостности плит, их горизонтальном положении и взаимной параллельности.
Объём выполненных работ
— Измерена геометрия нижней подштамповой плиты пресса
— Определены отклонения плоскостности внешней и внутренней частей ползуна
— Проверена горизонтальность нижней плиты
— Измерено взаимное положение нижней и верхней рабочих поверхностей по четырём угловым точкам
— Подготовлены карты распределения отклонений и схемы взаимного положения плит
Контроль плоскостности нижней плиты и ползуна
Для контроля плоскостности были выполнены координатные измерения рабочих поверхностей пресса. Отклонения определялись относительно средних плоскостей, построенных по крайним неизношенным участкам поверхностей. По результатам измерений получены следующие диапазоны отклонений:
— Нижняя подштамповая плита — от −0,79 до +0,07 мм
— Внешняя часть ползуна — от −0,13 до +0,33 мм
— Внутренняя часть ползуна — от −0,62 до +0,03 мм
Измерительные схемы показывают распределение отклонений по поверхности и позволяют определить расположение выступающих и заниженных участков.
Проверка горизонтальности нижней плиты
Отдельно выполнено измерение положения нижней подштамповой плиты относительно горизонтальной плоскости. За нулевую отметку принята наиболее высокая измеренная точка. По результатам контроля максимальная разница высот на поверхности составила 5,75 мм. Полученные данные позволяют оценить общий уклон плиты и распределение высотных отметок по рабочей поверхности.
Контроль параллельности рабочих поверхностей
Для контроля параллельности рабочих поверхностей измерены расстояния между нижней плитой и верхним ползуном пресса по четырём угловым точкам. Измерения выполнены отдельно для внешней и внутренней частей рабочих поверхностей. По результатам контроля на измерительных схемах зафиксированы максимальные относительные различия расстояний:
— Внешняя часть — до 0,96 мм
— Внутренняя часть — до 0,54 мм
Результаты представлены в виде пространственных схем, отображающих взаимное положение плит и различия расстояний между ними.
Измерительное оборудование
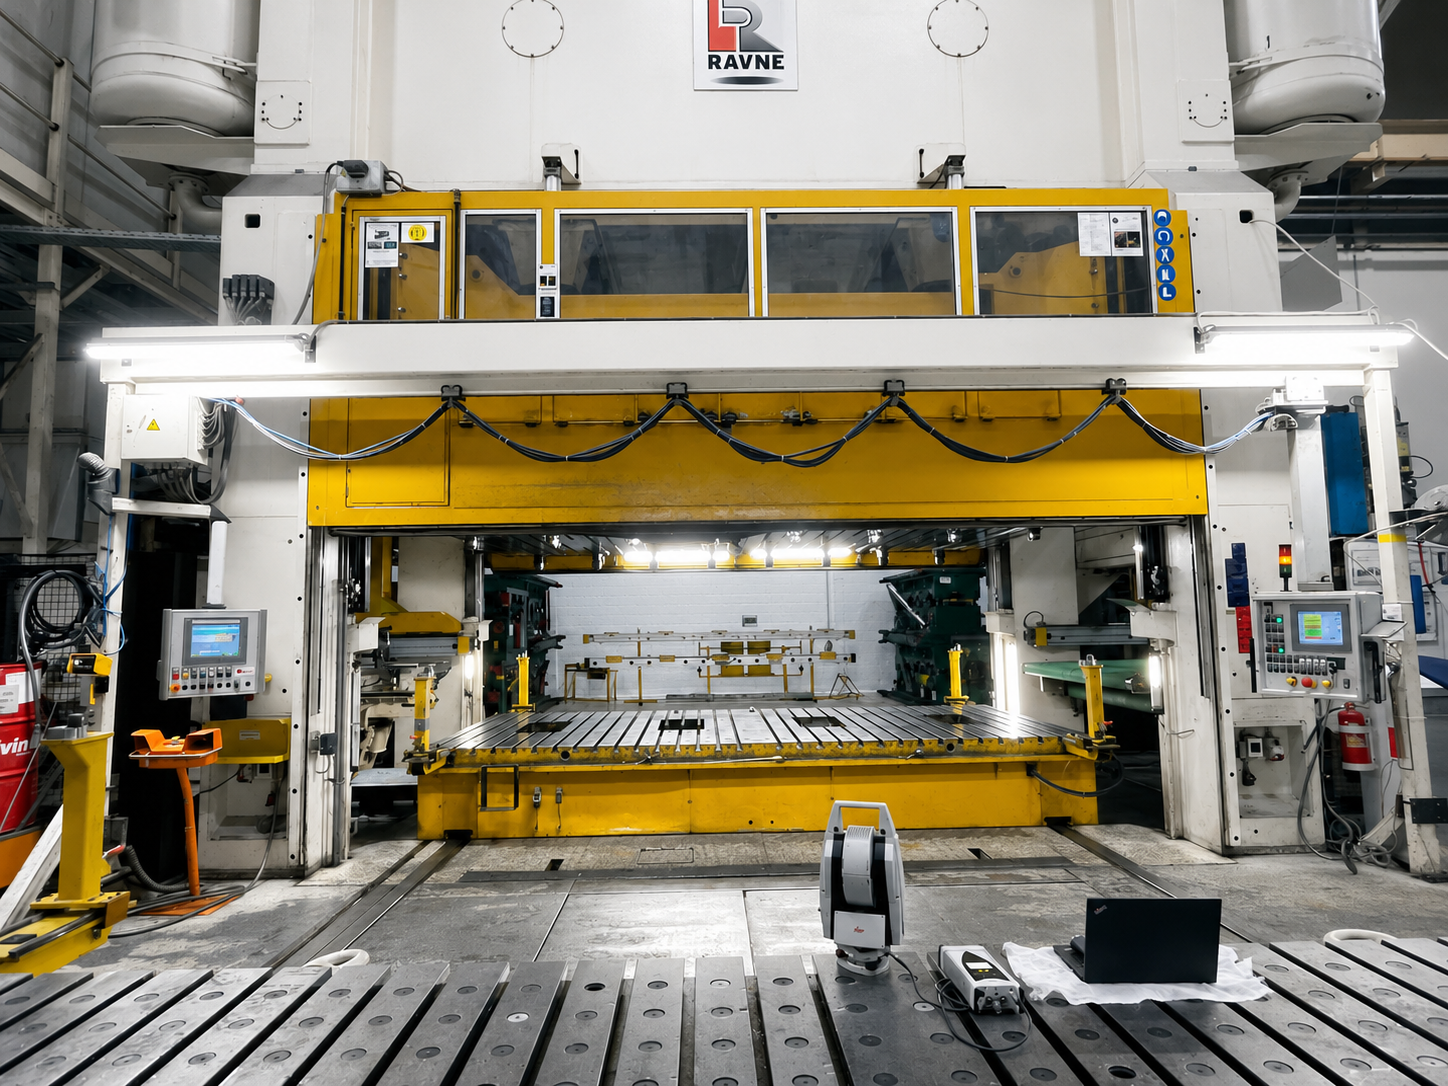
Измерения выполнялись абсолютным лазерным трекером Leica AT402 с комплектом уголковых отражателей. Для обработки измерительных данных и построения геометрии использовался программный комплекс Spatial Analyzer.
Результаты
— Определена фактическая геометрия нижней подштамповой плиты и ползуна пресса КБ7040
— Получены карты отклонений плоскостности контролируемых поверхностей
— Установлен перепад высот нижней плиты до 5,75 мм
— Определено взаимное положение рабочих поверхностей по четырём угловым точкам
— Подготовлены измерительные схемы с числовыми значениями отклонений
Полученные данные характеризуют фактическое состояние рабочих поверхностей пресса на момент обследования и могут использоваться при оценке необходимости ремонтных и корректировочных работ.
Фотогалерея


Похожие проекты по контролю плоскостности
Контроль плоскостности
Определение геометрии деталей пресса на предприятии Benteler Automotive


Обсудим вашу задачу
Направьте на электронную почту чертежи пресса, техническое задание, фотографии оборудования и требования к геометрии рабочих поверхностей. Укажите, какие поверхности необходимо проверить и на каком этапе требуется измерительный контроль.
Определим состав измерений и подготовим предложение по контролю плоскостности, горизонтальности и параллельности рабочих поверхностей пресса.