Геодезическое сопровождение обработки бандажей и роликов вращающихся печей
На Кантском цементном заводе выполнено геодезическое сопровождение механической обработки бандажей и опорных роликов вращающихся печей. Для работ была создана единая геодезическая основа, определены фактические оси оборудования и выполнена выверка фрезерного станка относительно оси печи или обрабатываемого ролика.
Геодезический контроль выполнялся при обработке двух бандажей и пяти опорных роликов печей. Механическую обработку выполняла подрядная организация.
Объект
Бандажи и опорные ролики вращающихся цементных печей
Даты проведения
Июнь–декабрь 2017 года, поэтапно
Оборудование
Электронный тахеометр Leica TCRP 1201
О проекте
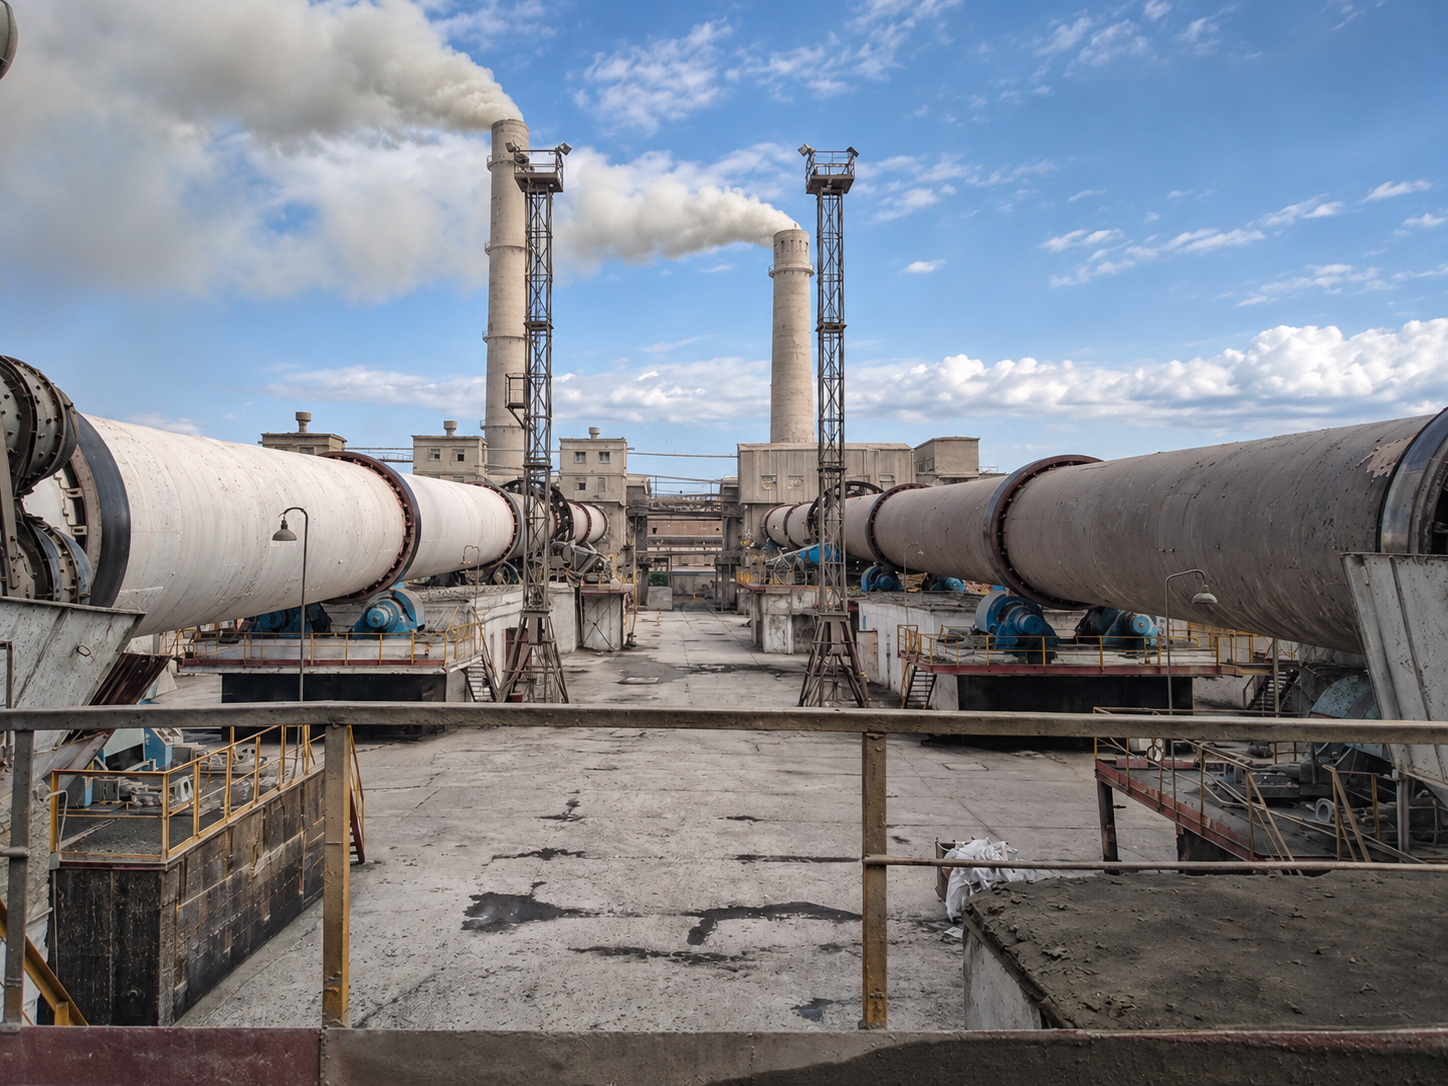
На Кантском цементном заводе, г. Кант, Чуйская область, Киргизия, требовалось обеспечить инструментальный контроль при восстановительной механической обработке элементов вращающихся цементных печей.
Каждая печь имеет длину 128,5 м, диаметр бандажей составляет 4 м. Основная задача геодезического сопровождения заключалась в определении фактических осей печей и роликов и точной установке фрезерного станка относительно этих осей. Работы выполнялись в рамках контроля геометрии промышленного оборудования.
Объём выполненных работ
— создана единая геодезическая планово-высотная основа на участке вращающихся печей;
— определено положение центров бандажей печей;
— построены фактические оси вращающихся печей;
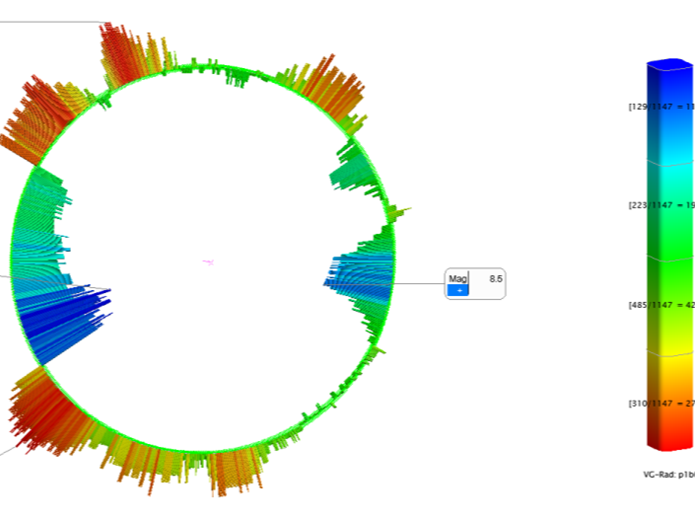
— контролировалось биение бандажей;
— определялся подбандажный зазор;
— определено пространственное положение центров обрабатываемых опорных роликов;
— построены фактические оси роликов;
— выполнена выверка фрезерного станка перед механической обработкой;
— проводился инструментальный контроль положения станка в процессе работ;
— зафиксированы результаты обработки двух бандажей и пяти опорных роликов.
Единая геодезическая основа
Для контроля оборудования нескольких технологических линий была создана единая планово-высотная сеть из 33 опорных пунктов. Пункты закреплялись на стабильных конструкциях участка обжига клинкера. Это позволило выполнять измерения с разных стоянок прибора и сохранять единую систему координат при переходе между печами, опорами и обрабатываемыми элементами. Такой подход особенно важен при работе с протяжённым крупногабаритным оборудованием, когда положение отдельных элементов необходимо определять относительно общей оси агрегата.
Определение фактических осей печей и роликов
До установки фрезерного оборудования определялось фактическое пространственное положение контролируемого элемента. Для бандажей устанавливалось положение относительно оси вращающейся печи. Для опорных роликов определялась фактическая ось каждого ролика. Полученные данные использовались как геометрическая база для последующей установки и регулировки оборудования для механической обработки.
Выверка фрезерного станка
Ключевым условием механической обработки являлось правильное взаимное положение оси обрабатываемой поверхности и направляющей станка. При обработке бандажа направляющую фрезерного станка выставляли параллельно фактической оси печи. При обработке опорного ролика станок ориентировали параллельно оси самого ролика. Эта часть проекта относится к задачам контроля параллельности и перпендикулярности промышленного оборудования. Например, при выверке станка на левом ролике шестой опоры печи №4 после регулировки разворот и наклон составляли по 0,2 мм на базе 1401,3 мм.
Геодезический контроль механической обработки
Измерения выполнялись непосредственно на производственной площадке в течение всего периода работ. Геодезический контроль позволял проверять положение фрезерного станка относительно фактической оси обрабатываемого элемента и корректировать его перед выполнением очередного этапа обработки. Все работы относятся к контролю геометрии на объекте заказчика без демонтажа крупногабаритного оборудования. Механическую обработку выполняла подрядная организация. После завершения отдельных этапов результат принимался представителями заказчика.
Обработанные элементы
В рамках проекта выполнялось геодезическое сопровождение обработки двух бандажей и пяти опорных роликов. Зафиксированный фактический съём по двум бандажам составил 32,8 и 9,8 мм. По пяти опорным роликам фактический съём составил 15,5; 25,5; 7,5; 6,0 и 28,5 мм.
Измерительное оборудование
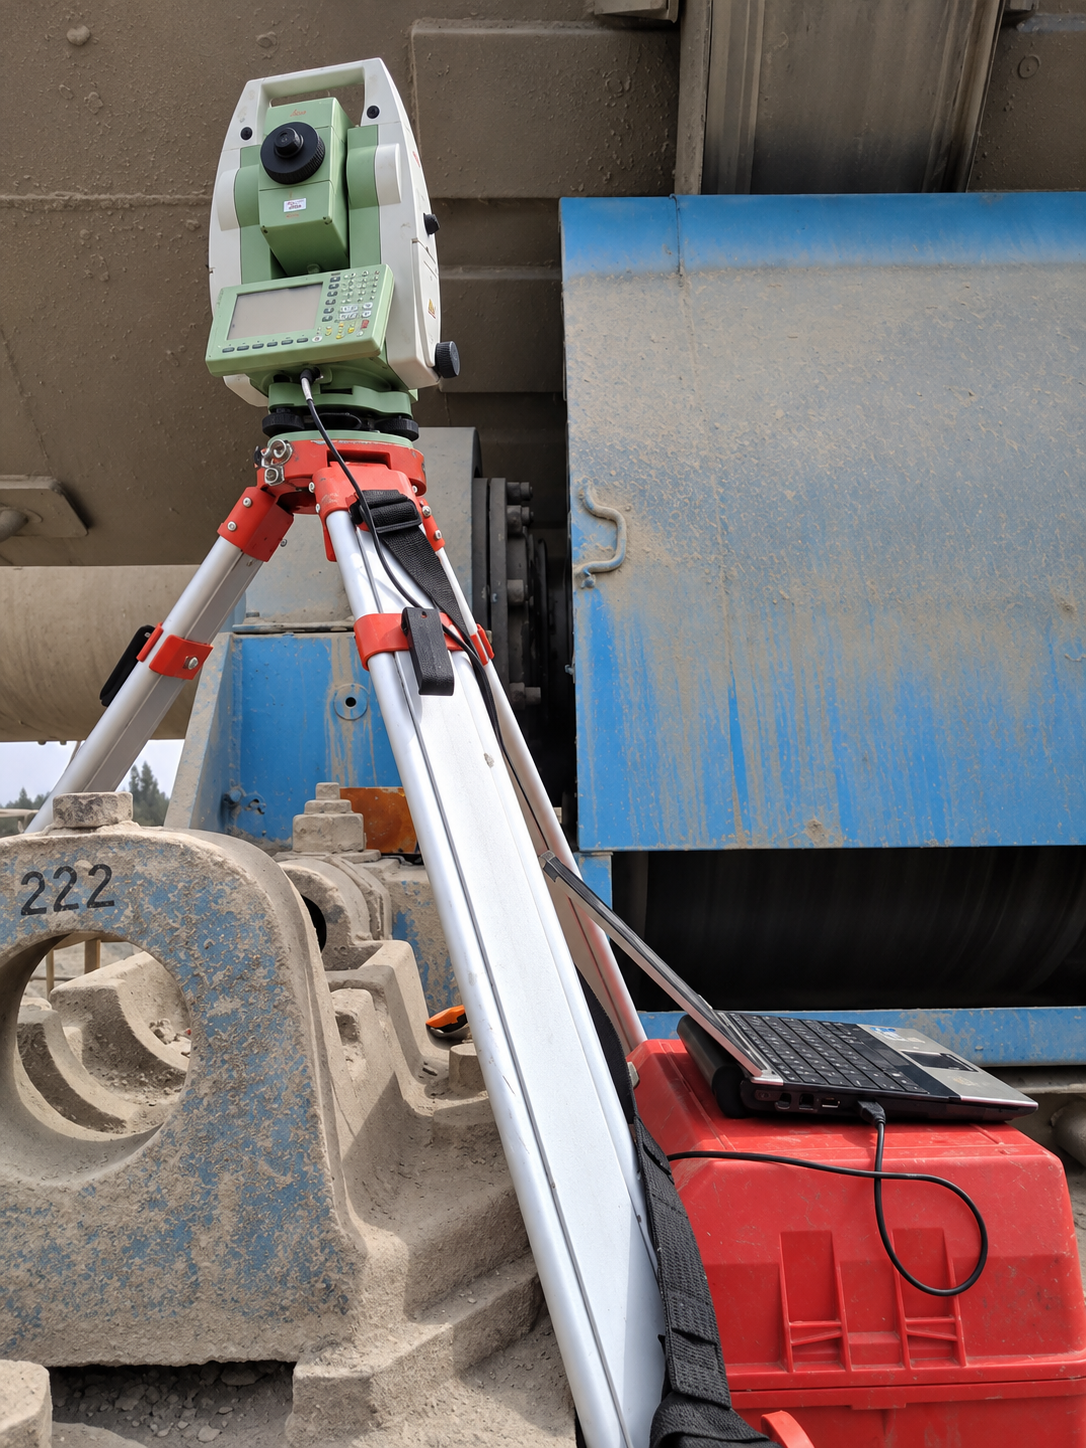
Для пространственных измерений применялся электронный тахеометр Leica TCRP 1201 с уголковым отражателем. Обработка результатов измерений и геометрический анализ выполнялись в программном комплексе Spatial Analyzer.
Результаты
— создана единая геодезическая сеть из 33 опорных пунктов;
— определено фактическое положение элементов печей;
— построены фактические оси печей и обрабатываемых роликов;
— выполнена выверка фрезерного станка относительно фактических осей оборудования;
— обеспечен инструментальный контроль механической обработки двух бандажей и пяти опорных роликов;
— в контрольном примере станок выставлен параллельно оси ролика с разворотом и наклоном по 0,2 мм на базе 1401,3 мм;
— зафиксированы фактические результаты обработки каждого контролируемого элемента;
— после этапов обработки результаты принимались представителями заказчика.
Фотогалерея
Похожие проекты
Обсудим вашу задачу
Направьте на электронную почту техническое задание, чертежи или схему оборудования, фотографии объекта и описание планируемой обработки. Укажите тип оборудования, обрабатываемые поверхности и требования к взаимному положению станка и базовых осей.
Определим состав измерений и подготовим предложение по геодезическому сопровождению работ.