
Выверка и регулировка роликов линии резки металла
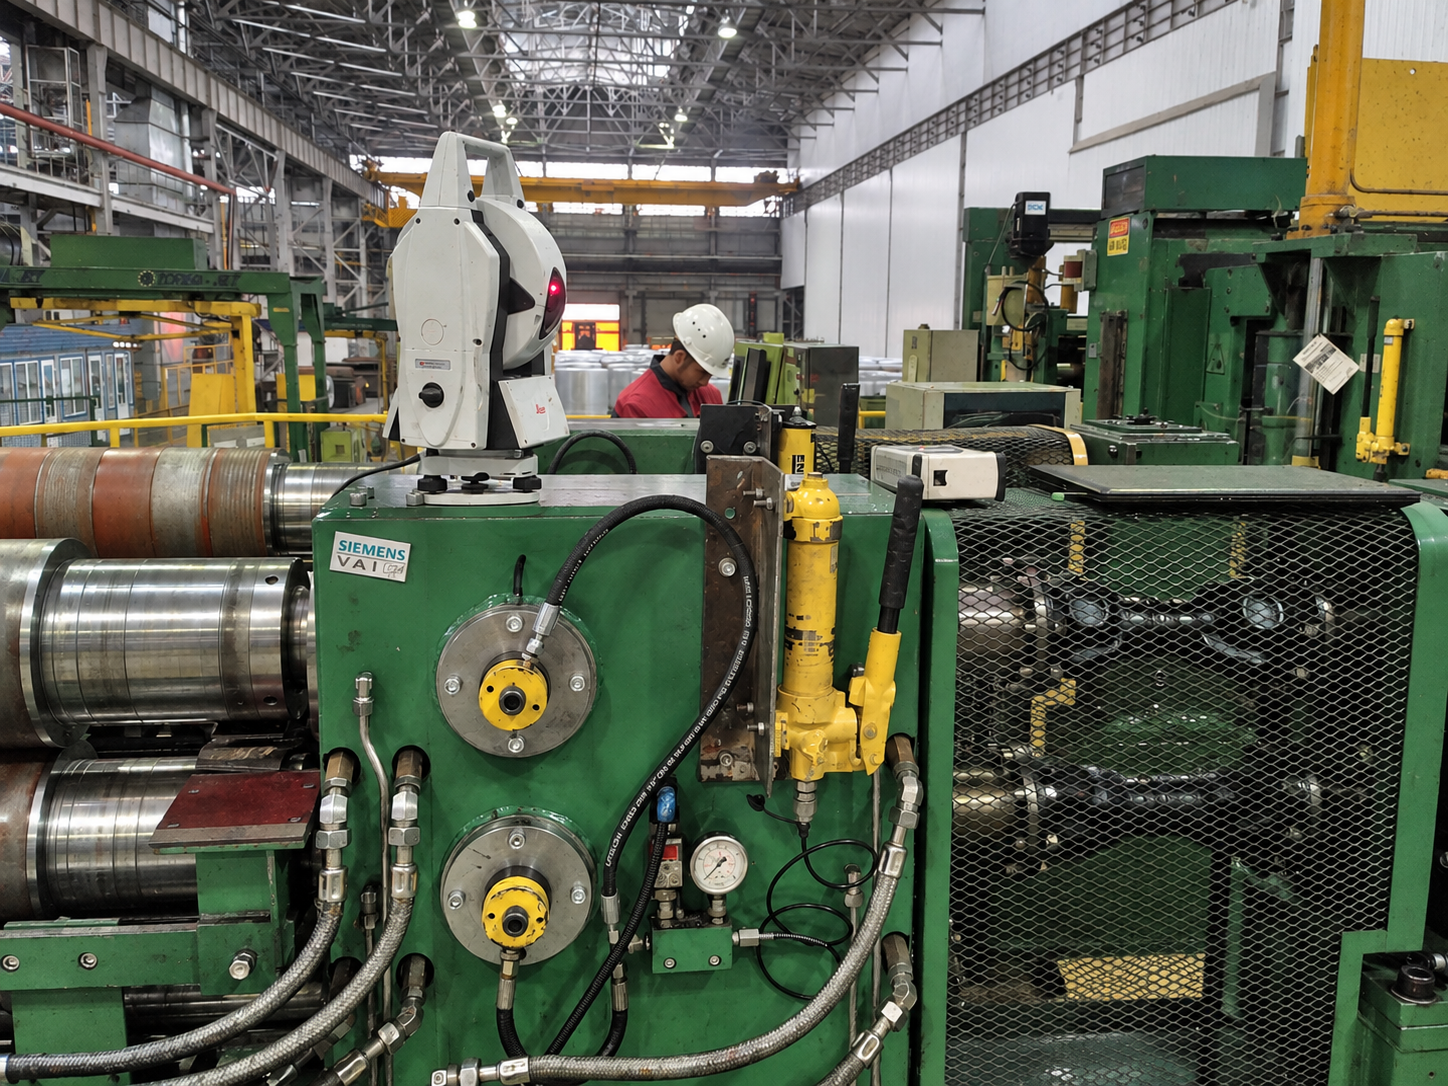
Специалисты СМП.Инжиниринг выполнили метрологический контроль и сопровождение регулировки роликов линии резки VAI COSIM на ЗАО «АЛКОА СМЗ» в Самаре.
Проверено положение 20 роликов и осей, разматывателя, моталки и проглаживающей конструкции. Максимальное исходное отклонение составляло 8,9 мм на базе 1500 мм при допуске 0,5 мм. После регулировки все ролики, кроме проглаживающего, были установлены в пределах допуска ±0,5 мм, большинство — в пределах ±0,2 мм.
Объект
Линия резки VAI COSIM
Даты проведения
4–9 января 2016 года
Оборудование
Лазерный трекер Leica AT402
О проекте
На предприятии металлургической отрасли ЗАО «АЛКОА СМЗ» в Самаре требовалось определить фактическое положение роликов действующей линии резки металла и устранить отклонения их осей относительно продольной оси оборудования.
Предварительные измерения показали разворот роликов в горизонтальной плоскости и перепады по высоте. Работы выполнялись в рамках контроля геометрии промышленного оборудования и включали измерения до регулировки, инструментальное сопровождение корректировки положения оборудования и итоговую исполнительную съёмку.
Объём выполненных работ
— определено фактическое положение осей роликов до регулировки;
— проконтролировано положение 20 роликов и осей линии;
— определены разворот и наклон роликов относительно продольной оси линии;
— выполнено метрологическое сопровождение регулировки роликов;
— выполнена выверка барабанов разматывателя;
— проконтролировано положение моталки;
— выполнена выверка вала проглаживающей конструкции;
— исследована геометрия направляющей клетей ножниц;
— проверена повторяемость положения клети с ножницами;
— после регулировки выполнена исполнительная съёмка оборудования.
Исходный контроль положения роликов
Перед регулировкой была сформирована рабочая система координат линии резки и определено пространственное положение всех контролируемых роликов. Для каждого ролика оценивались два основных параметра: разворот оси в плане и наклон по высоте. Отклонения пересчитывались на единую базу 1500 мм, что позволяло непосредственно сравнивать положение различных элементов линии. Максимальное выявленное отклонение составляло 8,9 мм на базе 1500 мм при установленном допуске 0,5 мм.
Регулировка роликов линии резки
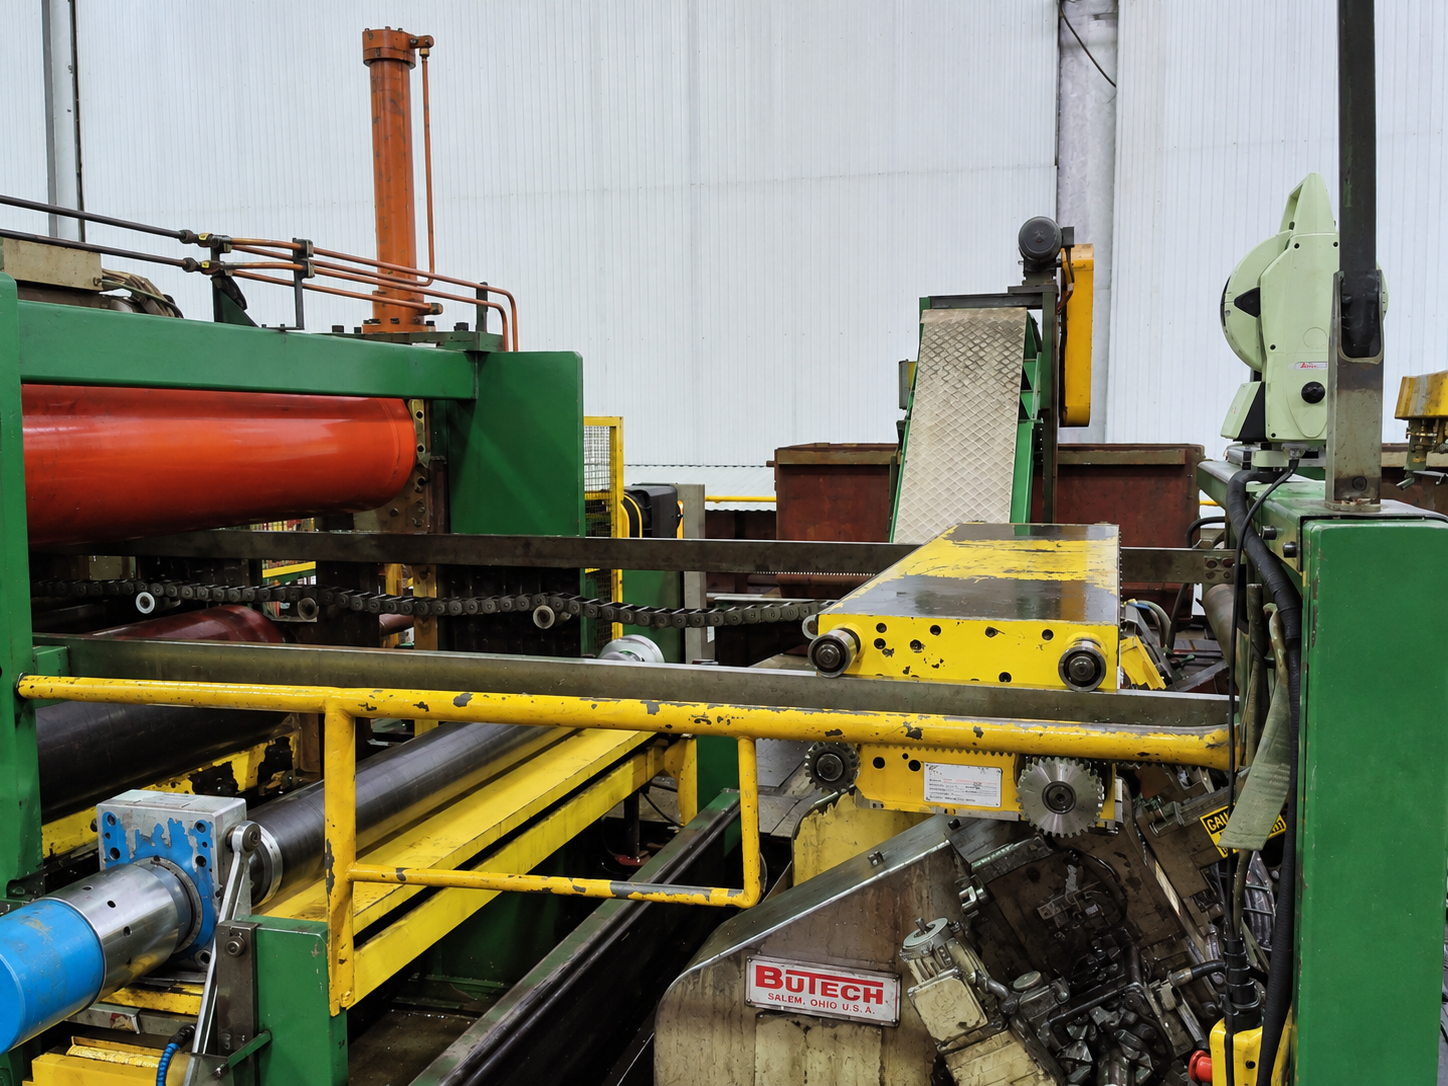
Положение роликов корректировалось смещением станин и предусмотренными конструкцией регулировочными элементами. Регулировочные операции выполнялись под инструментальным контролем с повторными измерениями фактического положения осей. Такие работы относятся к задачам контроля параллельности и перпендикулярности валов и роликов производственных линий. Максимальное исходное отклонение 8,9 мм было устранено. После регулировки все ролики, кроме проглаживающего, находились в пределах допуска ±0,5 мм, а большая часть имела отклонения не более ±0,2 мм.
Выверка разматывателя
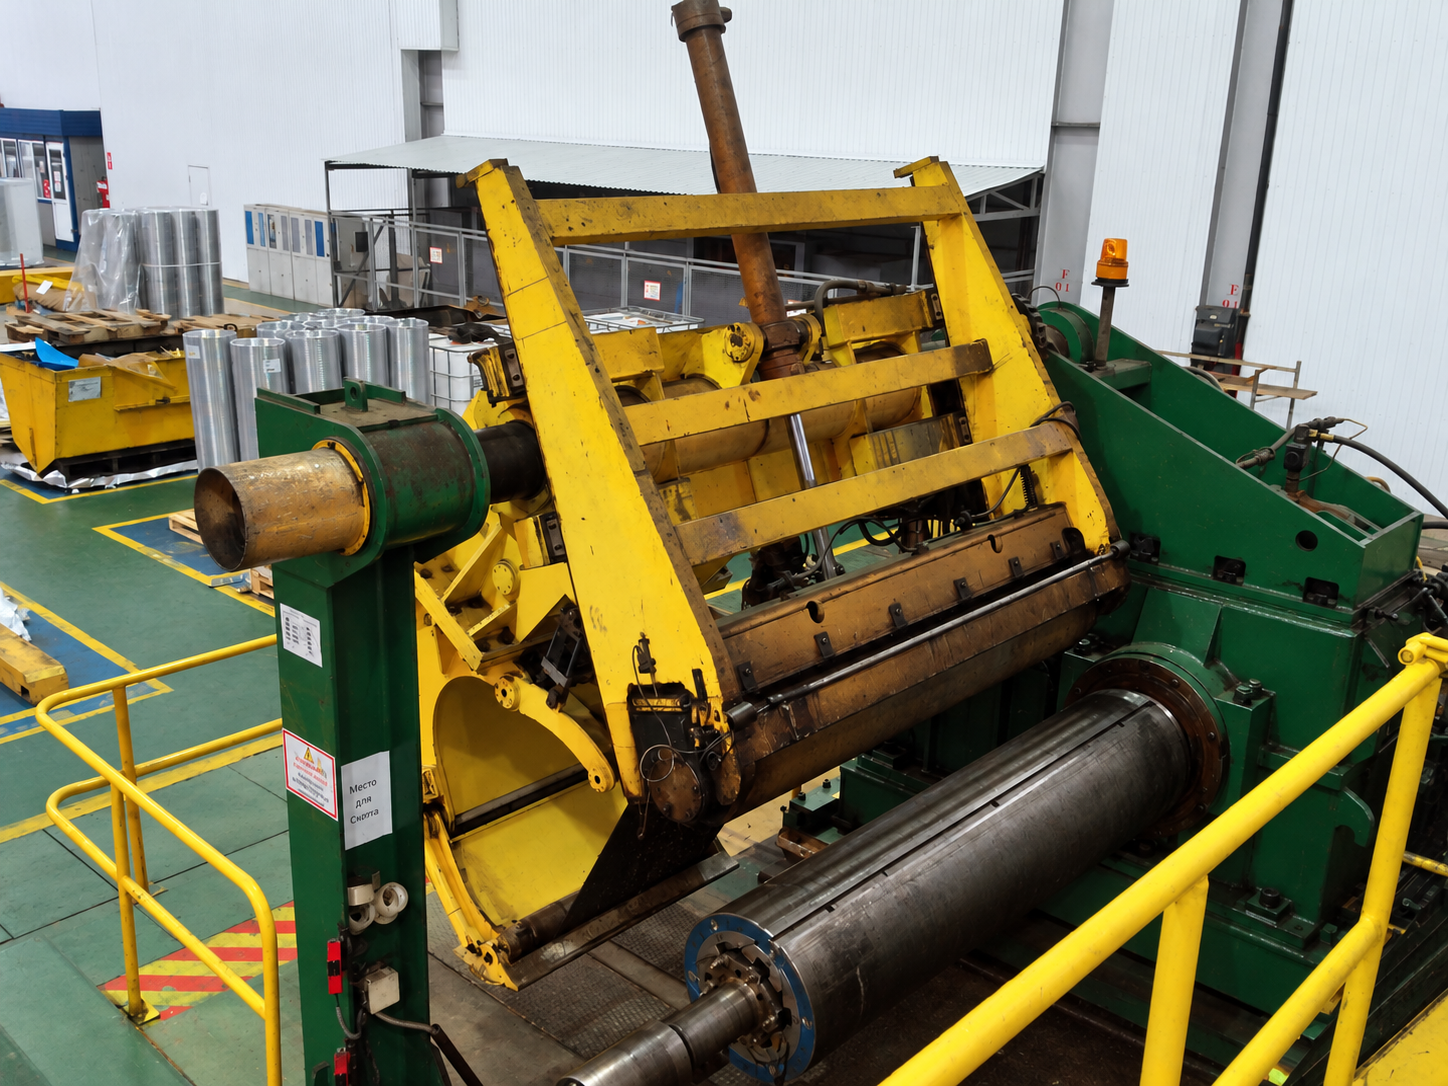
При детальном обследовании разматывателя была выявлена непараллельность и несоосность валов редукторов. Причиной являлось положение нижних рам с направляющими, поэтому полностью устранить это отклонение в период данного ремонта было невозможно. Для минимизации отклонений положение оборудования было скорректировано. После регулировки центры барабанов разматывателя находились на линии, перпендикулярной продольной оси линии резки, с отклонением менее 0,1 мм. Дополнительно было зафиксировано радиальное биение шпули величиной 1,1 мм.
Контроль моталки
Моталка выверялась в рабочем положении с подведённой опорой. После регулировки оси вращения барабана было определено радиальное биение величиной 1,2 мм. Также выполнены измерения положения моталки под нагрузкой: установка рулона массой 10 тонн изменяла положение оси до 1,5 мм как в плане, так и по высоте. Эти данные позволили оценить не только статическое положение узла, но и изменение его геометрии под рабочей нагрузкой.
Выверка проглаживающей конструкции
Предварительные измерения показали значительное отклонение вала проглаживающей конструкции. Положение вала корректировалось изменением наклона опорной колонны и её смещением в плане. После регулировки отклонение в плане составило 0,25 мм на базе 1500 мм. Сам проглаживающий ролик не имел фиксированного рабочего положения и прижимался непосредственно по рулону, поэтому регулировка выполнялась по валу всей конструкции.
Контроль ножниц и направляющей
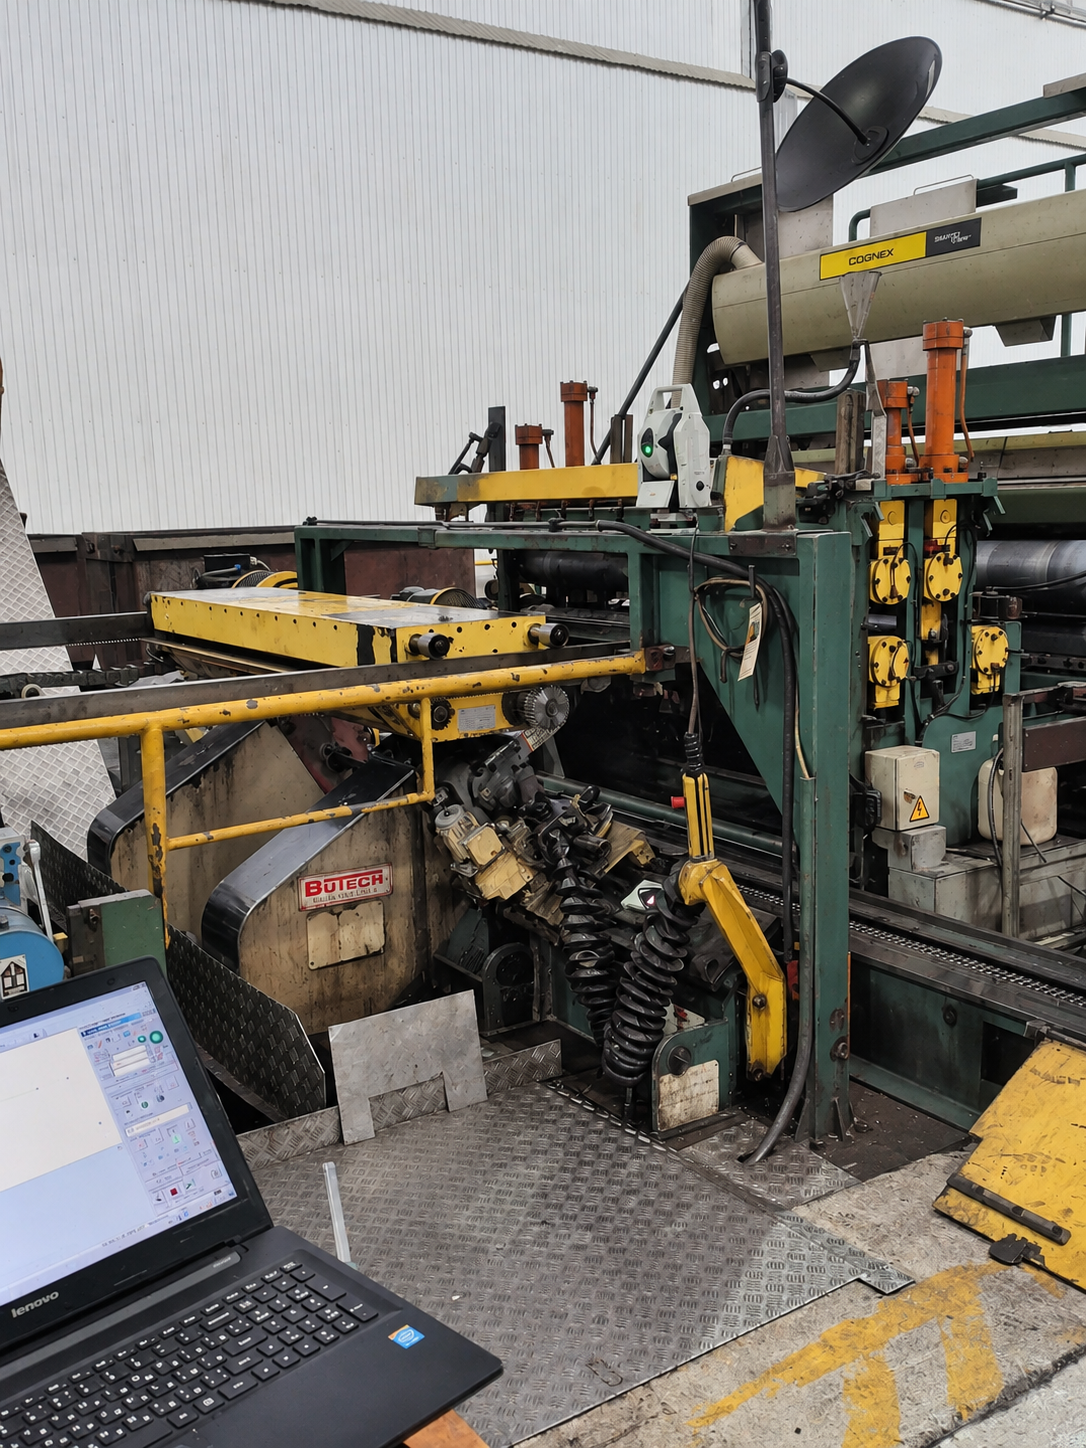
Для клетей ножниц регулировка роликов конструктивно не предусматривалась. Поэтому специалисты дополнительно исследовали геометрию направляющей и повторяемость установки клети в рабочее положение. Кривизна направляющей составила ±0,25 мм в плане и по высоте. Повторные измерения показали, что после каждого перемещения клеть возвращалась в одно и то же положение в пределах погрешности измерений.
Измерительное оборудование
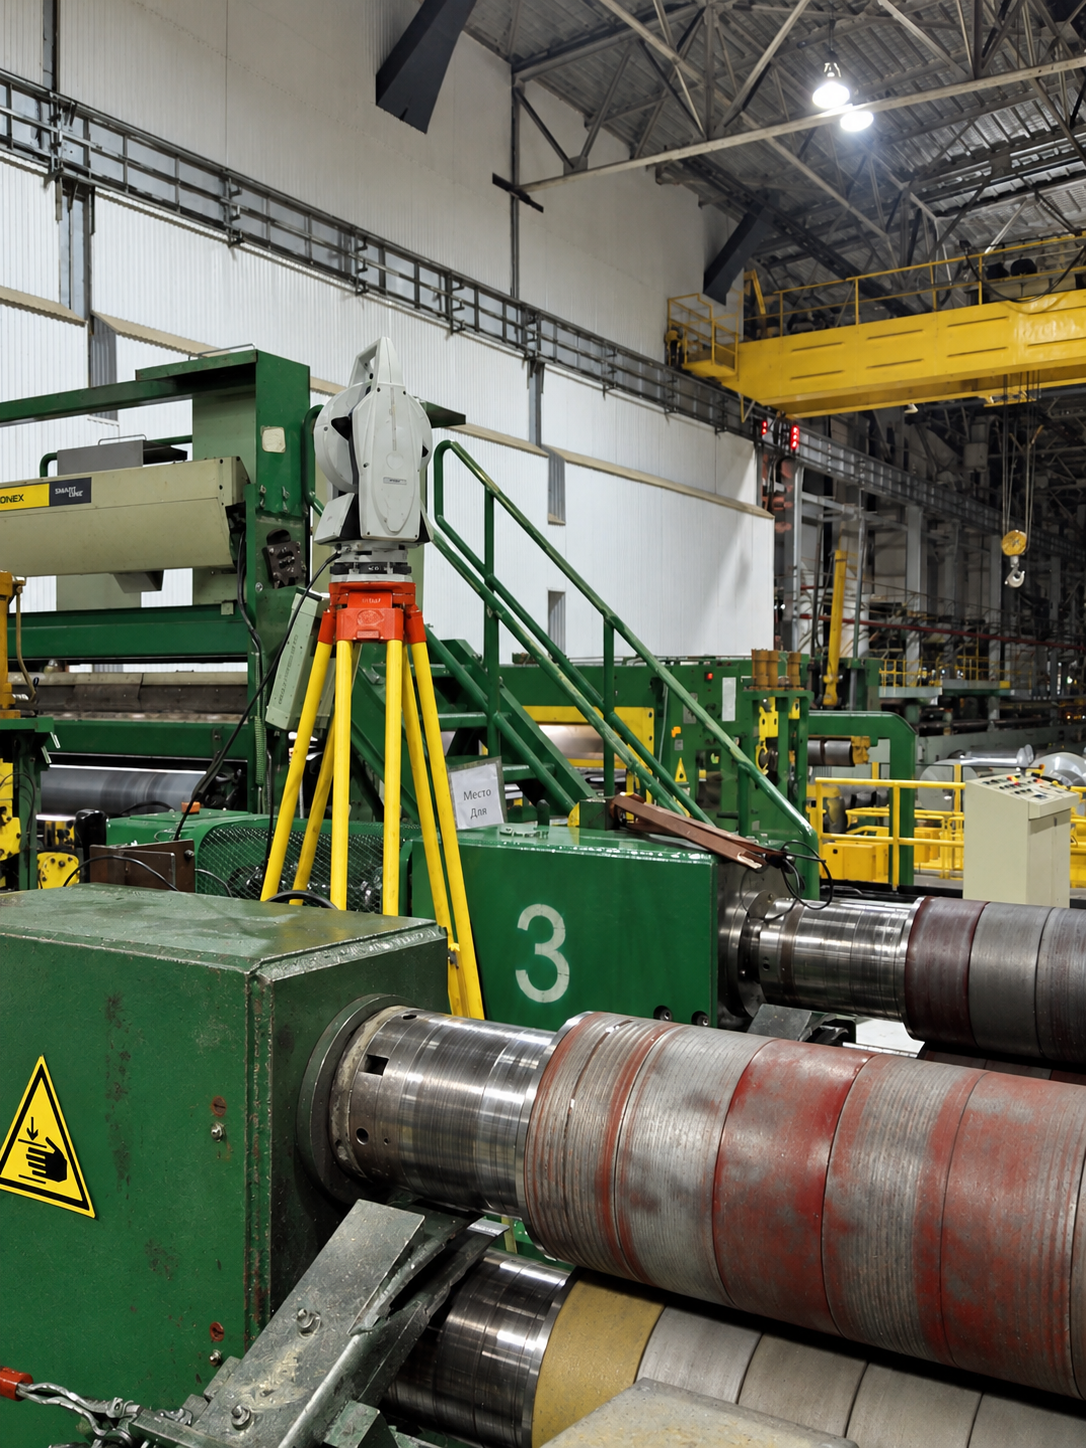
Контроль выполнялся абсолютным лазерным трекером Leica AT402 с комплектом уголковых отражателей. Данные обрабатывались в программном комплексе Spatial Analyzer. При длине линии около 21 м применённая измерительная схема обеспечивала расчётную максимальную погрешность определения координат не более 0,13 мм.
Результаты
— проконтролировано положение 20 роликов и осей линии резки;
— выявлено максимальное исходное отклонение 8,9 мм на базе 1500 мм при допуске 0,5 мм;
— выполнено метрологическое сопровождение регулировки роликов;
— после регулировки все ролики, кроме проглаживающего, установлены в пределах допуска ±0,5 мм;
— большинство роликов имеют остаточные отклонения не более ±0,2 мм;
— барабаны разматывателя выставлены относительно оси линии с отклонением менее 0,1 мм;
— выполнена выверка моталки и исследовано её положение под нагрузкой 10 тонн;
— вал проглаживающей конструкции после регулировки установлен с отклонением 0,25 мм на базе 1500 мм;
— определена кривизна направляющей клетей ножниц;
— исполнительными измерениями подтверждено положение оборудования после регулировки.
Фотогалерея

Похожие проекты
Обсудим вашу задачу
Направьте на электронную почту техническое задание, чертежи оборудования и описание проблемы. Укажите количество роликов или валов, контролируемые параметры и допустимые отклонения.
Определим состав измерений и подготовим предложение по срокам и стоимости геодезического сопровождения.