
Контроль геометрии крупногабаритных деталей
Проводим контроль геометрии и размеров крупногабаритных деталей, узлов и металлоконструкций в задачах промышленной геодезии. Измеряем корпуса, рамы, станины, плиты, валы, опоры и сборочные единицы, которые сложно или невозможно проверить стандартными средствами измерений.
Используем лазерные трекеры и другое измерительное оборудование. Проводим высокоточные измерения на производственной базе, у изготовителя или непосредственно на объекте заказчика. Определяем фактические размеры, форму, плоскостность, соосность, положение отверстий и взаимное положение элементов в единой системе координат.

Объекты контроля
Корпуса, рамы, станины, плиты, валы и металлоконструкции
Измеряемые параметры
Размеры, плоскостность, соосность, положение отверстий и поверхностей
Место проведения
Производственная база, цех изготовителя или объект заказчика
Какие крупногабаритные изделия контролируем
Контроль крупногабаритных деталей требуется, когда размеры, масса или конструкция изделия не позволяют использовать стандартные методы измерений. В таких случаях отдельные элементы необходимо объединить в общей системе координат и оценивать геометрию изделия целиком. Проводим измерения:
— корпусов машин, редукторов и технологического оборудования;
— станин, рам и оснований;
— фундаментных, опорных и монтажных плит;
— крупногабаритных валов, осей и деталей вращения;
— сварных и сборных металлоконструкций;
— подшипниковых опор и разнесённых посадочных мест;
— элементов прессового, прокатного и подъёмного оборудования;
— деталей после изготовления, сварки, ремонта или механической обработки.
Контролировать можно как отдельную деталь, так и собранный узел. При необходимости измерения выполняются без демонтажа изделия и его перемещения из рабочей зоны. Для проверки отдельных линейных и диаметральных параметров используется услуга контроля размеров деталей. Если после измерений требуется механическая обработка, восстановление размеров или геометрии детали, работы могут быть выполнены в рамках услуги по обработке крупногабаритных деталей.
Какие параметры крупногабаритных деталей измеряем
Для крупного изделия недостаточно проверить несколько размеров рулеткой или другим измерительным инструментом. Даже при соответствии отдельных элементов чертежу между ними могут присутствовать смещения, перекосы и угловые отклонения, влияющие на сборку и работу оборудования. В зависимости от конструкции контролируем:
— общие габаритные размеры;
— расстояния между поверхностями и конструктивными элементами;
— наружные и внутренние диаметры;
— координаты и межосевые расстояния отверстий;
— положение посадочных мест и опор;
— плоскостность монтажных и базовых поверхностей;
— параллельность и перпендикулярность элементов;
— соосность разнесённых отверстий и цилиндрических поверхностей;
— прямолинейность протяжённых элементов;
— положение детали относительно монтажных или проектных осей.
Все контролируемые элементы могут быть связаны в одной координатной системе. Это позволяет оценить не только размеры отдельных участков, но и фактическую геометрию всего изделия.
Как выполняем контроль крупногабаритных деталей
Перед началом измерений изучаем чертёж, 3D-модель и технические требования. Определяем базовые поверхности, систему координат и параметры, которые влияют на дальнейшую сборку или эксплуатацию изделия. Для измерения крупных и разнесённых элементов применяем абсолютные лазерные трекеры Leica AT402, роботизированный тахеометр Leica TDRA6000 и другое переносное измерительное оборудование. Такие высокоточные координатные измерения применяются в задачах промышленной геодезии и контроля геометрии промышленного оборудования.
В процессе контроля измеряем характерные точки, отверстия, плоскости и цилиндрические поверхности. Полученные данные объединяются в цифровую модель, которую можно сопоставить с чертежом или номинальной 3D-моделью.Такой способ позволяет проводить геометрический контроль крупногабаритного изделия непосредственно в цехе, не перемещая его на отдельный измерительный стенд.
Контроль при изготовлении и сборке
Измерения крупногабаритных деталей желательно выполнять не только после завершения производства, но и между отдельными технологическими этапами. Это позволяет обнаружить отклонения до того, как изделие перейдёт к следующей дорогостоящей операции. Контроль может проводиться:
— после изготовления или сварки заготовки;
— перед механической обработкой;
— после обработки базовых поверхностей;
— перед расточкой отверстий и посадочных мест;
— при предварительной сборке узла;
— после соединения отдельных секций;
— перед монтажом оборудования;
— при окончательной приёмке изделия.
Например, до механической обработки можно определить распределение припуска и выбрать оптимальное положение будущих поверхностей. При сборке можно проверить совпадение отверстий, положение опор и возможность установки сопрягаемых деталей. Для комплексной проверки уже обработанного изделия применяется услуга контроля после обработки.
Контроль геометрии после ремонта и восстановления
Сварка, наплавка, правка и замена отдельных элементов могут изменить геометрию крупногабаритной детали. Даже локальное воздействие способно вызвать деформацию корпуса, рамы или опорной поверхности на значительном расстоянии от ремонтируемой зоны. Измерения после ремонта позволяют проверить:
— сохранились ли базовые размеры изделия;
— изменилась ли форма корпуса или рамы;
— соответствует ли положение отверстий общей системе баз;
— восстановлена ли соосность посадочных мест;
— отсутствует ли перекос опорных поверхностей;
— требуется ли дополнительная механическая обработка;
— готов ли узел к сборке и эксплуатации.
Измерения на объекте заказчика
Крупные детали и оборудование часто невозможно доставить в измерительную лабораторию. В таком случае специалисты выезжают с переносным оборудованием на производственную площадку заказчика. Контроль можно проводить непосредственно в зоне изготовления, ремонта или монтажа. Перед выездом оцениваем размеры объекта, доступность контролируемых поверхностей, условия видимости измерительного оборудования и возможность организации устойчивых измерительных позиций.
Для сложных объектов измерения могут выполняться с нескольких точек. Отдельные положения прибора объединяются в общей системе координат, поэтому можно контролировать протяжённые конструкции и элементы, между которыми отсутствует непосредственная видимость.
Результаты контроля геометрии деталей
По итогам измерений заказчик получает данные о фактических размерах и геометрии изделия. Результаты позволяют принять деталь, определить необходимость доработки или подготовить информацию для последующей механической обработки и монтажа. В зависимости от задачи могут быть подготовлены:
— таблицы фактических размеров и отклонений;
— координаты отверстий, осей и поверхностей;
— карта отклонений от номинальной геометрии;
— сравнение с чертежом или 3D-моделью;
— схема положения отдельных элементов;
— данные для ремонта, обработки или выверки оборудования.
Состав измерений и формат передаваемых материалов согласовываются до начала работ.
Наши проекты по контролю геометрии крупногабаритных деталей

Контроль геометрии сварной корабельной створки
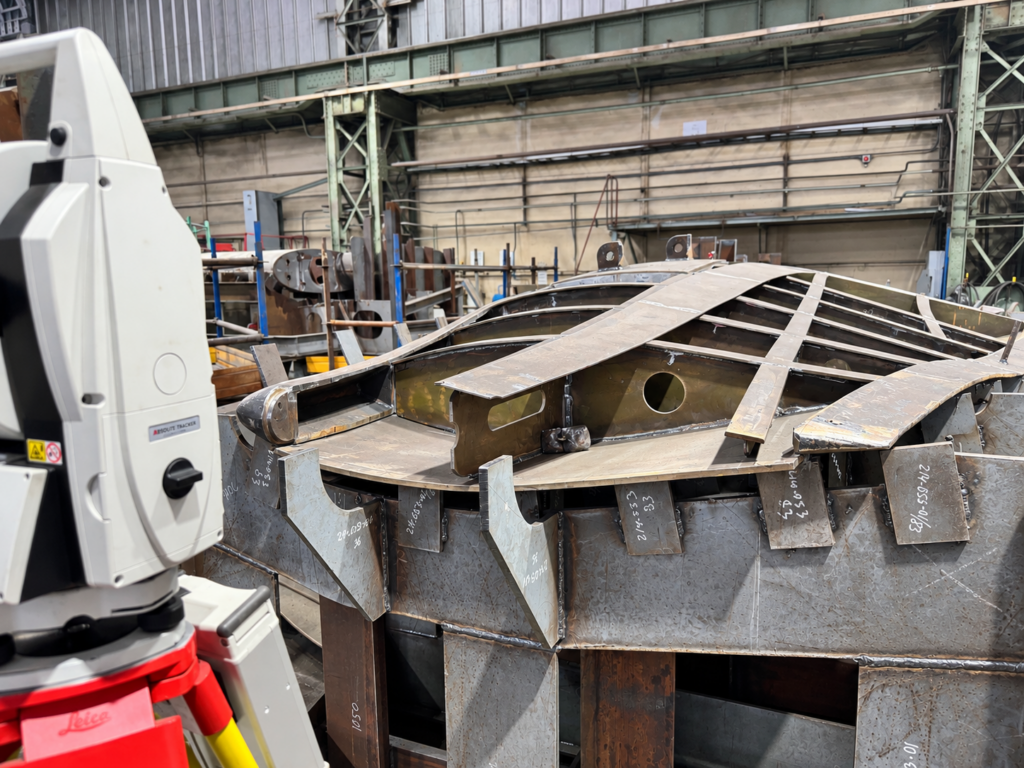
Контроль геометрии пера руля корабля при сборке
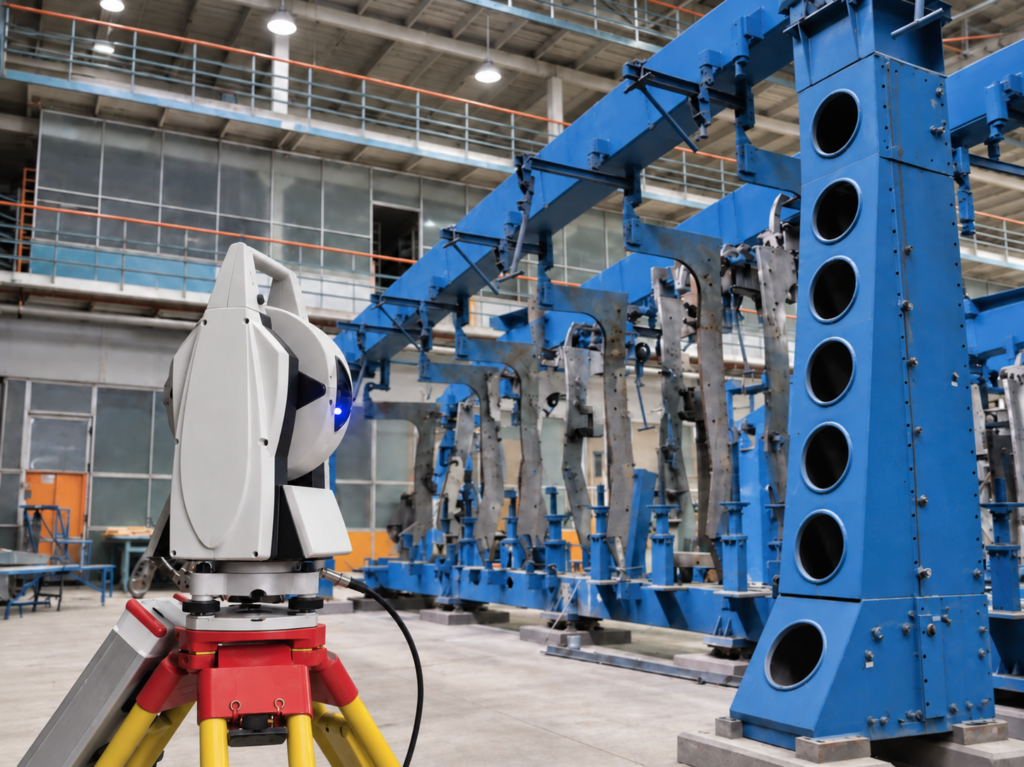
Контроль геометрии и выверка сборочного стапеля автомобильного производства
Обсудим вашу задачу
Для предварительной оценки направьте чертёж, 3D-модель или фотографии изделия. Укажите габариты, массу, контролируемые параметры и требуемую точность.
Подберём метод и оборудование для контроля геометрии крупногабаритной детали и оценим возможность измерений, сроки и стоимость выполнения работ.


