
Геодезический контроль геометрии после обработки
Выполняем контроль геометрии деталей и узлов после токарной, фрезерной, расточной, сверлильной и восстановительной обработки. Измеряем фактические размеры и взаимное положение поверхностей, проверяем соответствие чертежам, установленным допускам и техническим требованиям.
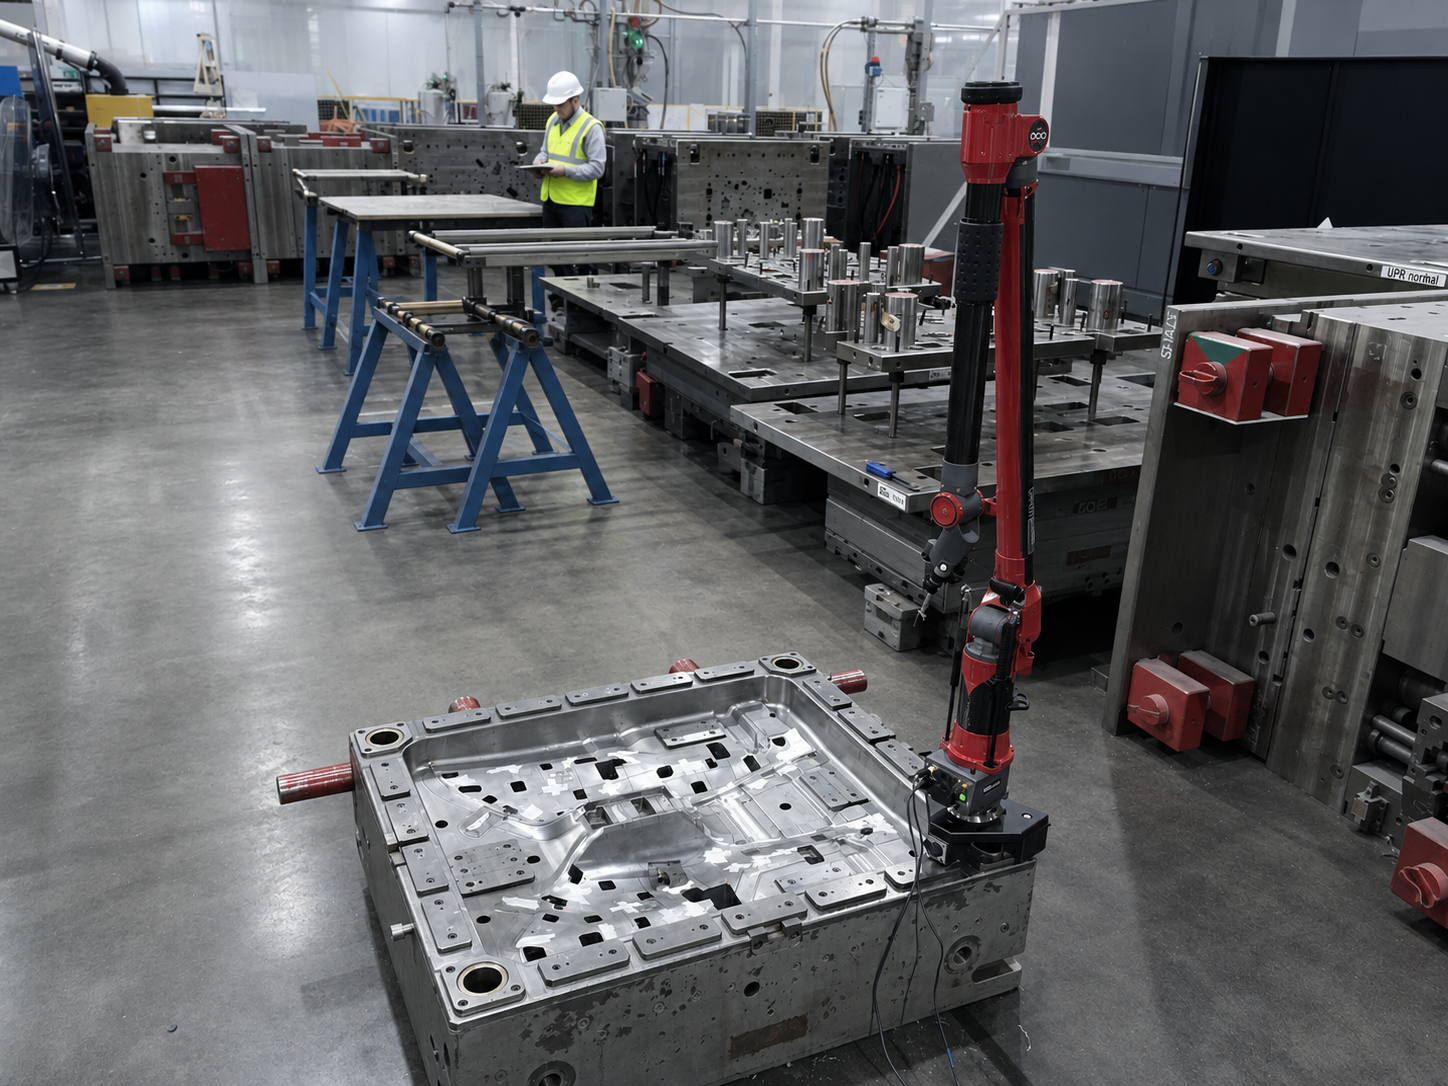
Для координатных измерений используем лазерные трекеры и другое высокоточное измерительное оборудование. Контроль проводим на собственной производственной базе или непосредственно на объекте заказчика.
Объекты контроля
Корпуса, плиты, фланцы, рамы, опоры и металлоконструкции
Измеряемые параметры
Размеры, форма и взаимное положение поверхностей, соответствие допускам
Этапы контроля
После механической, сварочной и восстановительной обработки
После каких работ выполняем контроль геометрии
Контроль после механической обработки выполняем в рамках промышленной геодезии и контроля геометрии. Измерения позволяют проверить соответствие готовых деталей чертежам и выявить отклонения перед сборкой оборудования. Проводим контроль после:
— токарной обработки валов, осей, втулок и других деталей вращения;
— фрезерования плоскостей, пазов, уступов и направляющих;
— расточки отверстий и посадочных мест;
— сверления и обработки крепёжных отверстий;
— нарезания внутренней и наружной резьбы;
— обработки фланцевых и уплотнительных поверхностей;
— восстановительной наплавки с последующей мехобработкой;
— ремонта и восстановления крупногабаритных деталей.
Контроль может входить в состав производственных работ либо выполняться отдельно для проверки детали, обработанной другой организацией.
Какие детали проверяем
Работаем как с отдельными изделиями, так и с крупными сборочными единицами промышленного оборудования. Контролируем корпуса, крышки, валы, оси, втулки, фланцы, плиты, рамы, станины, опоры и сварные конструкции. Для каждой детали состав проверки определяется её назначением. Например, для вала важны диаметры шеек, биение и взаимное положение цилиндрических поверхностей. Для корпуса — размеры посадочных отверстий, положение осей и геометрия базовых плоскостей. Для фланца — плоскостность, торцевое биение и положение поверхности относительно оси.
Для станин, массивных корпусов, крупных рам и металлоконструкций выполняем контроль геометрии крупногабаритных деталей.
Что контролируем после механической обработки
Проверка выполняется по чертежу, 3D-модели, карте контроля или перечню параметров, согласованному с заказчиком. В первую очередь измеряются размеры и геометрические характеристики, которые влияют на сборку и работу узла. В зависимости от конструкции детали контролируем:
— наружные и внутренние диаметры;
— линейные и высотные размеры;
— глубины отверстий, пазов и уступов;
— размеры посадочных поверхностей;
— положение отверстий и межосевые расстояния;
— плоскостность и прямолинейность;
— параллельность и перпендикулярность;
— соосность цилиндрических поверхностей;
— радиальное и торцевое биение;
— взаимное положение обработанных элементов.
Для проверки отдельных линейных и диаметральных параметров используется услуга геодезического контроля размеров деталей.
Как организуем приёмочный контроль
До начала измерений изучаем конструкторскую документацию и определяем базовые поверхности, относительно которых заданы размеры и допуски. Это особенно важно для деталей, прошедших несколько операций и установок: отдельные элементы могут соответствовать своим размерам, но иметь неправильное взаимное положение. Затем формируется последовательность контроля. Сначала проверяются технологические и измерительные базы, после чего — ответственные размеры, посадочные места и связанные поверхности. Такой порядок позволяет оценить деталь как единую геометрическую систему, а не как набор отдельных размеров.
Если полного чертежа нет, заказчик может передать перечень контролируемых параметров и требования к готовому изделию. Неоднозначные размеры и базы согласовываются до начала измерений.
Измерительное оборудование
Способ контроля выбираем с учётом размеров изделия, требуемой точности, доступности поверхностей и условий проведения работ.
Координатные измерения позволяют объединить отверстия, плоскости, оси и цилиндрические поверхности в общей системе координат. Это необходимо, когда требуется проверить не только отдельные размеры, но и фактическую геометрию всей детали. При отдельной проверке формы обработанных плоскостей применяется услуга контроля плоскостности.
Что позволяет выявить контроль геометрии
Контроль после обработки показывает не только факт соответствия или несоответствия детали чертежу. По результатам измерений определяем характер и величину отклонений, а полученные данные могут использоваться для оценки возможности последующей доработки детали. Измерения позволяют выявить:
— недоработанный или превышенный размер;
— недостаточный припуск;
— овальность и отклонение формы отверстия;
— смещение посадочного места;
— нарушение соосности связанных поверхностей;
— перекос плоскостей и направляющих;
— неправильное положение отверстий;
— ступени между участками, обработанными за разные установки.
Полученные данные могут использоваться для корректировки технологического процесса, повторной установки детали или выбора ремонтного решения.
Результаты контроля геометрии деталей после обработки
По итогам работ заказчик получает сведения о фактических размерах и геометрии изделия. Результаты сопоставляются с чертежом, техническим заданием или согласованными допусками.
В зависимости от задачи могут быть подготовлены таблица измерений, схема отклонений, координаты элементов или данные для последующей доработки. Необходимость и формат оформления протокола согласовываются до начала работ.
Наши проекты по контролю геометрии после обработки

Геодезическое сопровождение ремонта желоба пилигримового стана
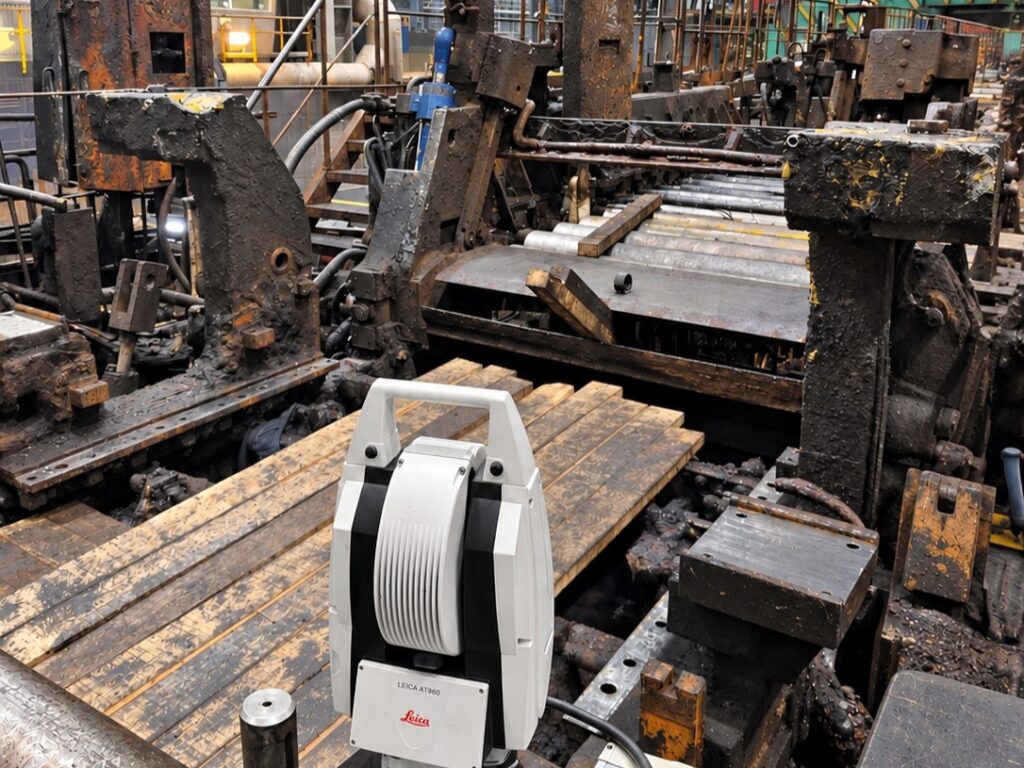
Геодезическое сопровождение ремонта посадочных мест роликов стана 2000

Выверка расточного станка и контроль отверстий ТПА HAITIAN 2800

Контроль геометрии опорных колец ВРК при механической обработке

Контроль геометрии клети стана 5000 до и после мехобработки
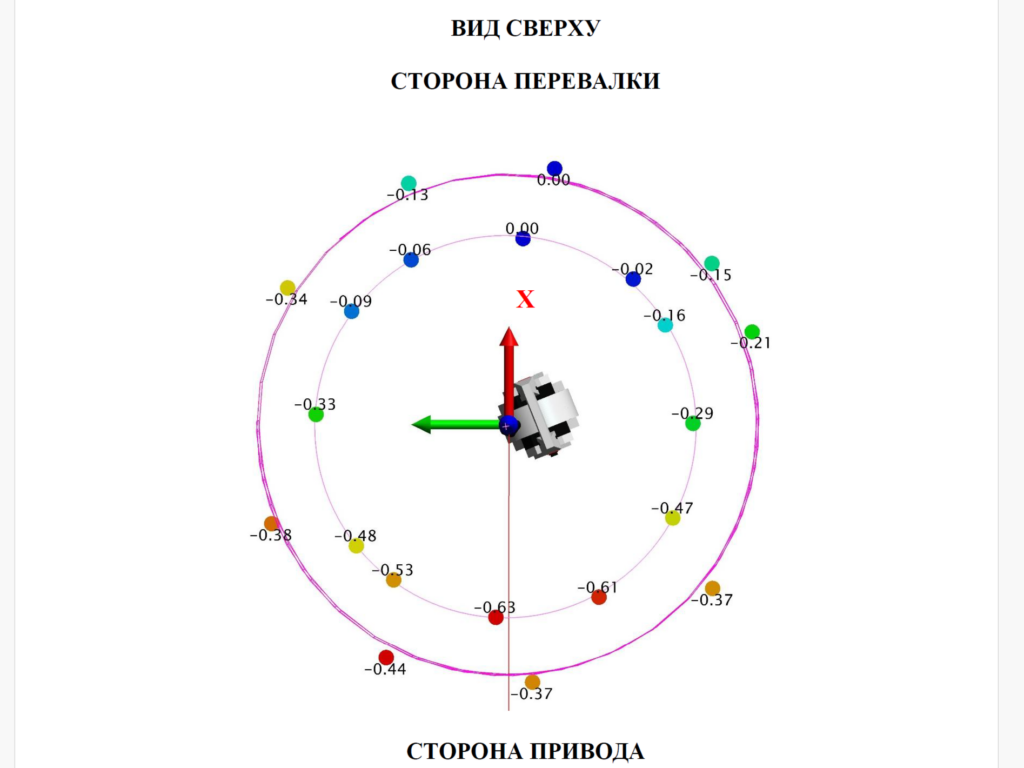
Геодезическое сопровождение мобильной обработки клети Кварто стана 5000
Оборудование для промышленной геодезии и контроля геометрии

Выполняем геодезические измерения и контроль геометрии промышленного оборудования, узлов и деталей. Определяем фактические размеры, положение и взаимное расположение элементов, отклонения от чертежей и технических требований. Решаем измерительные задачи на предприятиях различных отраслей промышленности и для разных типов технологического оборудования. Используем следующее высокоточное измерительное оборудование:
— Абсолютные лазерные трекеры Leica AT402
— Роботизированный тахеометр Leica TDRA6000
— Портативная координатная машина ROMER Infinite 2.0 5130
— Лазерный 3D-сканер Scanform L5
— Лазерный сканер Leica RTC360
Оборудование позволяет выполнять лазерные измерения, 3D-сканирование, выверку и контроль пространственного положения элементов, получать данные для реверс-инжиниринга, ремонта и модернизации оборудования.
Смежные услуги промышленной геодезии


Обсудим вашу задачу
Пришлите на электронную почту чертёж, 3D-модель или фотографии детали и укажите выполненный вид обработки.
Подберём метод измерений, определим состав контроля и оценим возможность выполнения работ, сроки и стоимость.