
Стационарное восстановление цилиндрических поверхностей
Выполняем восстановление валов, осей, пальцев, втулок, барабанов, роликов и других деталей с изношенными внутренними и наружными цилиндрическими поверхностями. Проводим восстановление шеек валов, цапф, посадочных и рабочих участков с последующей механической обработкой до требуемого размера на станках на собственной производственной базе в Первоуральске.
В зависимости от характера износа восстанавливаем металл и выполняем последующую токарную или расточную обработку до номинального либо согласованного ремонтного размера. После обработки контролируем диаметр, форму, биение и положение поверхности относительно баз детали.

Виды восстановления
Внутренние и наружные цилиндрические поверхности
Обрабатываемые детали
Валы, оси, пальцы, втулки, барабаны, ролики и корпуса
Контроль
Диаметр, круглость, цилиндричность, биение и положение оси
Какие цилиндрические поверхности восстанавливаем
В рамках восстановления посадочных поверхностей выполняем ремонт внутренних и наружных цилиндрических поверхностей деталей из стали, чугуна и других ремонтопригодных металлических материалов. Работаем с новыми изделиями после неудачной обработки, а также с деталями, изношенными в процессе эксплуатации. Принимаем в работу поверхности со следующими дефектами:
— уменьшение наружного диаметра вследствие износа;
— увеличение внутреннего диаметра;
— овальность и конусность;
— отклонения цилиндричности;
— задиры, риски и локальные повреждения;
— коррозионный износ;
— повреждения после проворачивания втулки или другого элемента;
— недостаток металла после предыдущей обработки;
— нарушение положения оси относительно баз детали;
— радиальное биение рабочих участков.
Восстановление позволяет вернуть поверхности требуемый размер и геометрическую форму, обеспечить правильное сопряжение деталей и подготовить изделие к дальнейшей сборке и эксплуатации.
Какие детали принимаем в работу
На стационарную обработку принимаем валы, оси, пальцы, шейки, цапфы, втулки, ролики, барабаны, ступицы, корпуса, крышки и другие детали с внутренними или наружными цилиндрическими поверхностями. Возможна работа с отдельной деталью или узлом, если его конструкция позволяет выполнить подготовку повреждённого участка, надёжно установить изделие на оборудовании и обеспечить доступ инструмента. При предварительной оценке учитываем:
— назначение и материал детали;
— габариты и массу изделия;
— внутреннее или наружное расположение поверхности;
— исходный и требуемый диаметр;
— длину обрабатываемого участка;
— величину и характер износа;
— наличие трещин, задиров и коррозии;
— требования к круглости и цилиндричности;
— положение поверхности относительно других элементов;
— допустимое радиальное или торцевое биение;
— возможность восстановления до номинального или ремонтного размера.
Стоимость и срок выполнения работ определяются после изучения чертежа, фотографий и фактического состояния детали.
Технология восстановления цилиндрических поверхностей
Перед началом работ очищаем деталь, выполняем исходные измерения и определяем границы повреждённого участка. Проверяем фактический диаметр, отклонения формы, состояние основного металла и положение поверхности относительно технологических баз. В зависимости от состояния детали восстановление может включать:
— очистку и осмотр поверхности;
— измерение исходной геометрии;
— удаление повреждённого и непрочного металла;
— механическую подготовку участка;
— восстановительную наплавку с формированием припуска;
— промежуточную зачистку восстановленного слоя;
— установку и выверку детали на станке;
— черновую механическую обработку;
— чистовое точение или расточку;
— окончательный контроль размеров и геометрии.
Для наружных поверхностей окончательная обработка обычно выполняется точением. Внутренние цилиндрические поверхности после восстановления растачиваются до требуемого диаметра. При обработке нескольких связанных диаметров учитываем требования к их общей оси, биению и взаимному положению. Последовательность операций подбирается с учётом конструкции и жёсткости детали, чтобы снизить риск деформации.
Если требуется только нанесение металла без окончательной станочной обработки, применяется услуга по восстановительной наплавке деталей и посадочных мест.
Механическая обработка после восстановления
После наплавки на поверхности оставляется технологический припуск. Требуемые размеры и форма обеспечиваются последующей токарной или расточной обработкой.
Для наружных цилиндрических поверхностей выполняем:
— черновое точение восстановленного участка;
— обработку шеек, цапф и ступеней;
— чистовое точение до требуемого диаметра;
— обработку торцов, уступов и фасок;
— восстановление взаимного положения нескольких диаметров.
Для внутренних цилиндрических поверхностей выполняем:
— черновую расточку;
— удаление основного припуска;
— чистовую обработку до заданного диаметра;
— восстановление круглости и цилиндричности;
— обработку связанных отверстий относительно общей оси.
Если требуется только обработка наружной поверхности без восстановления металла, применяется отдельная услуга по обработке внешних диаметров.
Наши проекты по восстановлению цилиндрических поверхностей

Восстановление роликов рольганга прокатного стана

Ремонт корпуса клапана наполнения гидравлического пресса 10 000 тс
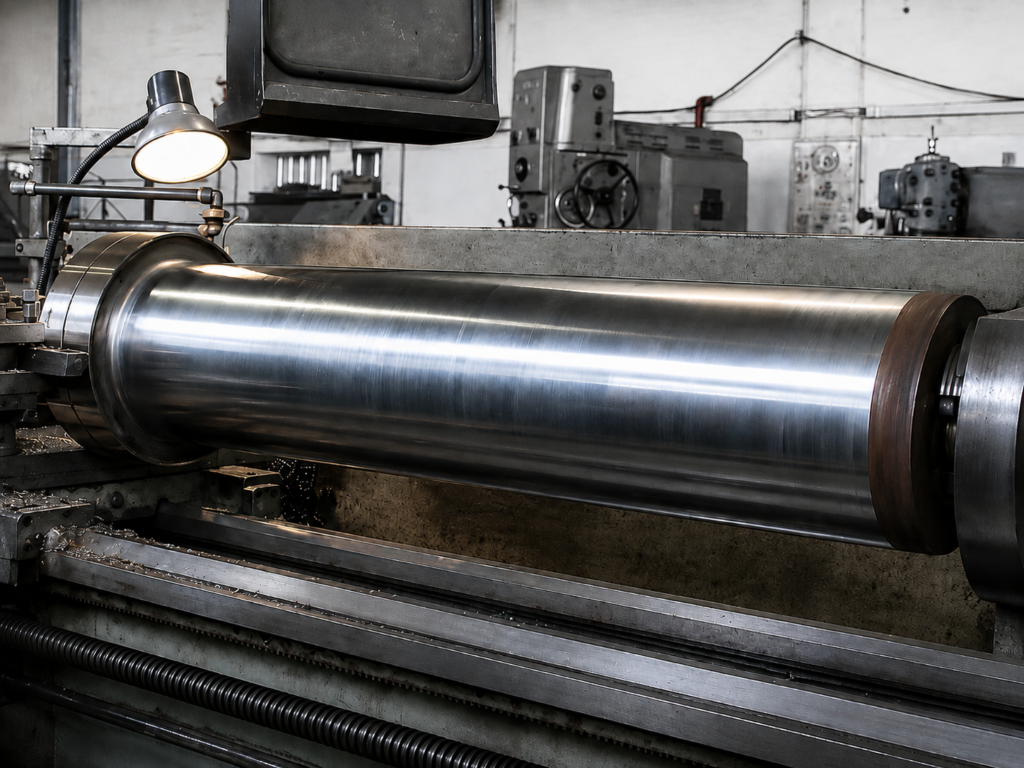
Восстановление гидроцилиндров реза пресс-ножниц
Производственная база и парк станков

Выполняем металлообработку деталей с применением токарного, фрезерного, расточного и электроэрозионного оборудования на собственной производственной базе в Свердловской области. Выполняем обработку деталей и узлов для предприятий различных отраслей промышленности. Для контроля геометрии используем высокоточное измерительное оборудование Leica.
Токарная группа станков:
— Токарный станок с ЧПУ FORTUNE NC6191B
— Токарный станок FORTUNE C61200X
— Токарно-карусельный станок 1516 с УЦИ
Фрезерная и расточная группа станков:
— Фрезерный обрабатывающий центр с ЧПУ WEIDA VMC1200, 4 оси
— Горизонтальный фрезерно-расточной станок TK6516
Электроэрозионная группа станков:
— Электроэрозионный станок DK7750LK
Смежные услуги стационарной металлообработки


Обсудим вашу задачу
Для предварительной оценки направьте чертёж или эскиз детали, фотографии повреждённой поверхности и сведения о материале. Укажите исходный и требуемый диаметр, длину обрабатываемого участка, габариты и массу изделия.
Мы оценим ремонтопригодность детали, определим технологию восстановления и подготовим предложение по стоимости и срокам.