Выверка расточного станка и контроль отверстий ТПА HAITIAN 2800
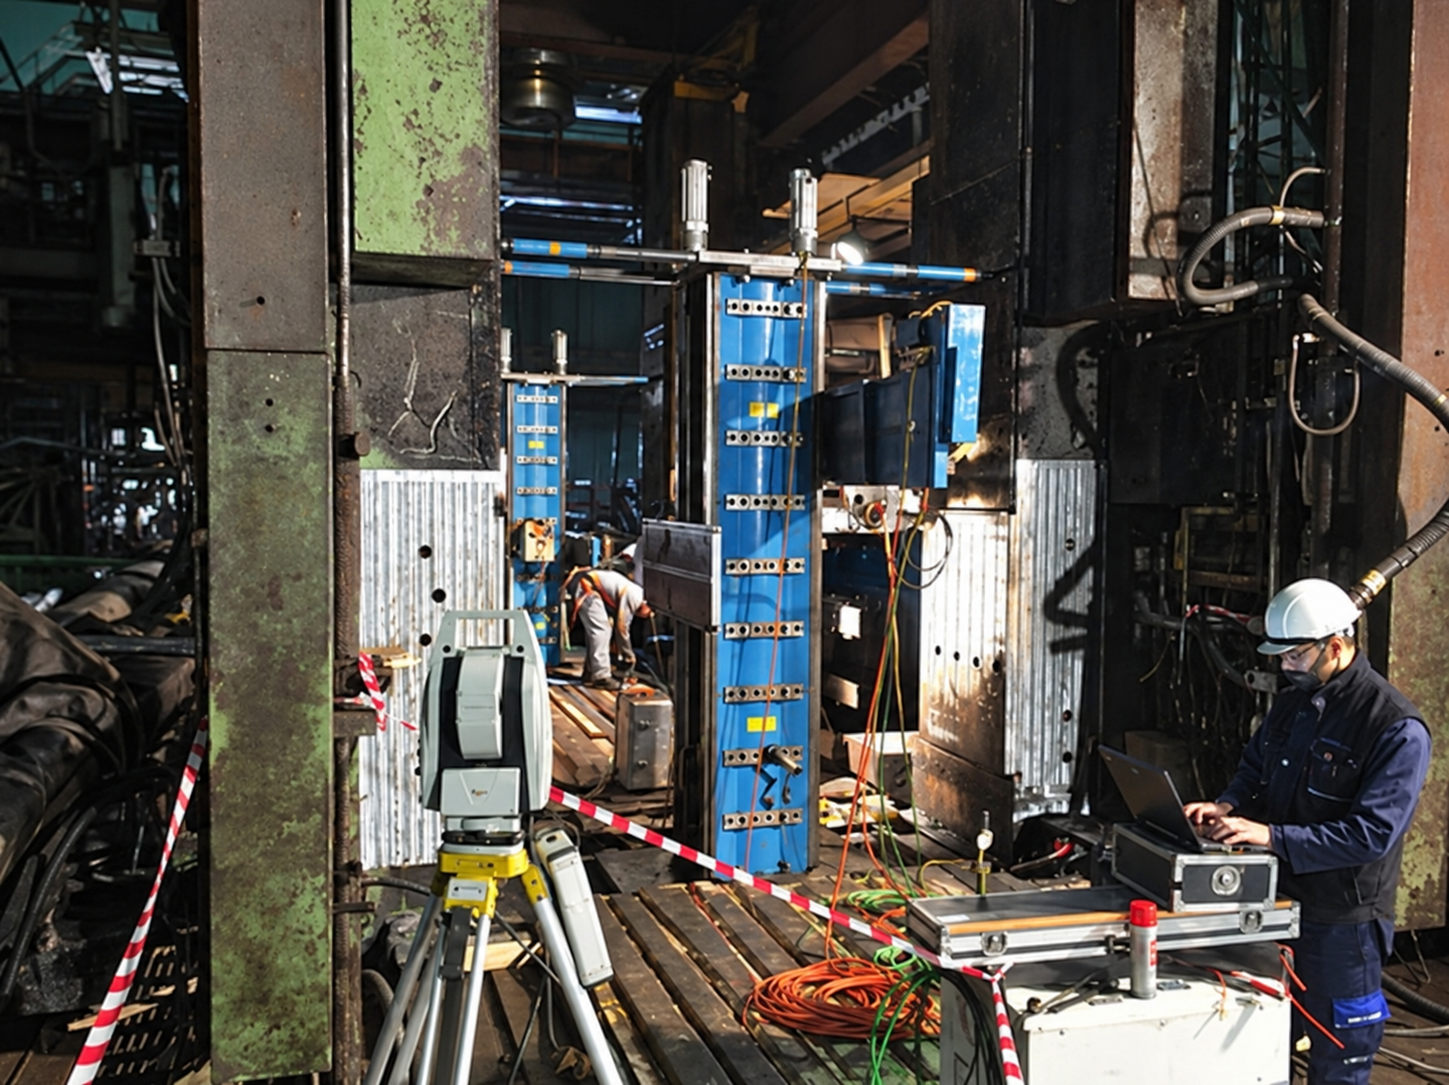
На предприятии АО «ДПО „ПЛАСТИК“» в Дзержинске выполнен комплекс измерений при восстановительном ремонте отверстий термопластавтомата HAITIAN 2800.
Специалисты СМП.Инжиниринг определили базовые поверхности и фактическое положение отверстий, выставили расточной станок в номинальное положение и после ремонта проконтролировали положение восстановленных отверстий и установленных втулок.
Объект
Отверстия и втулки ТПА HAITIAN 2800
Даты проведения
4–9 июля 2020 года
Оборудование
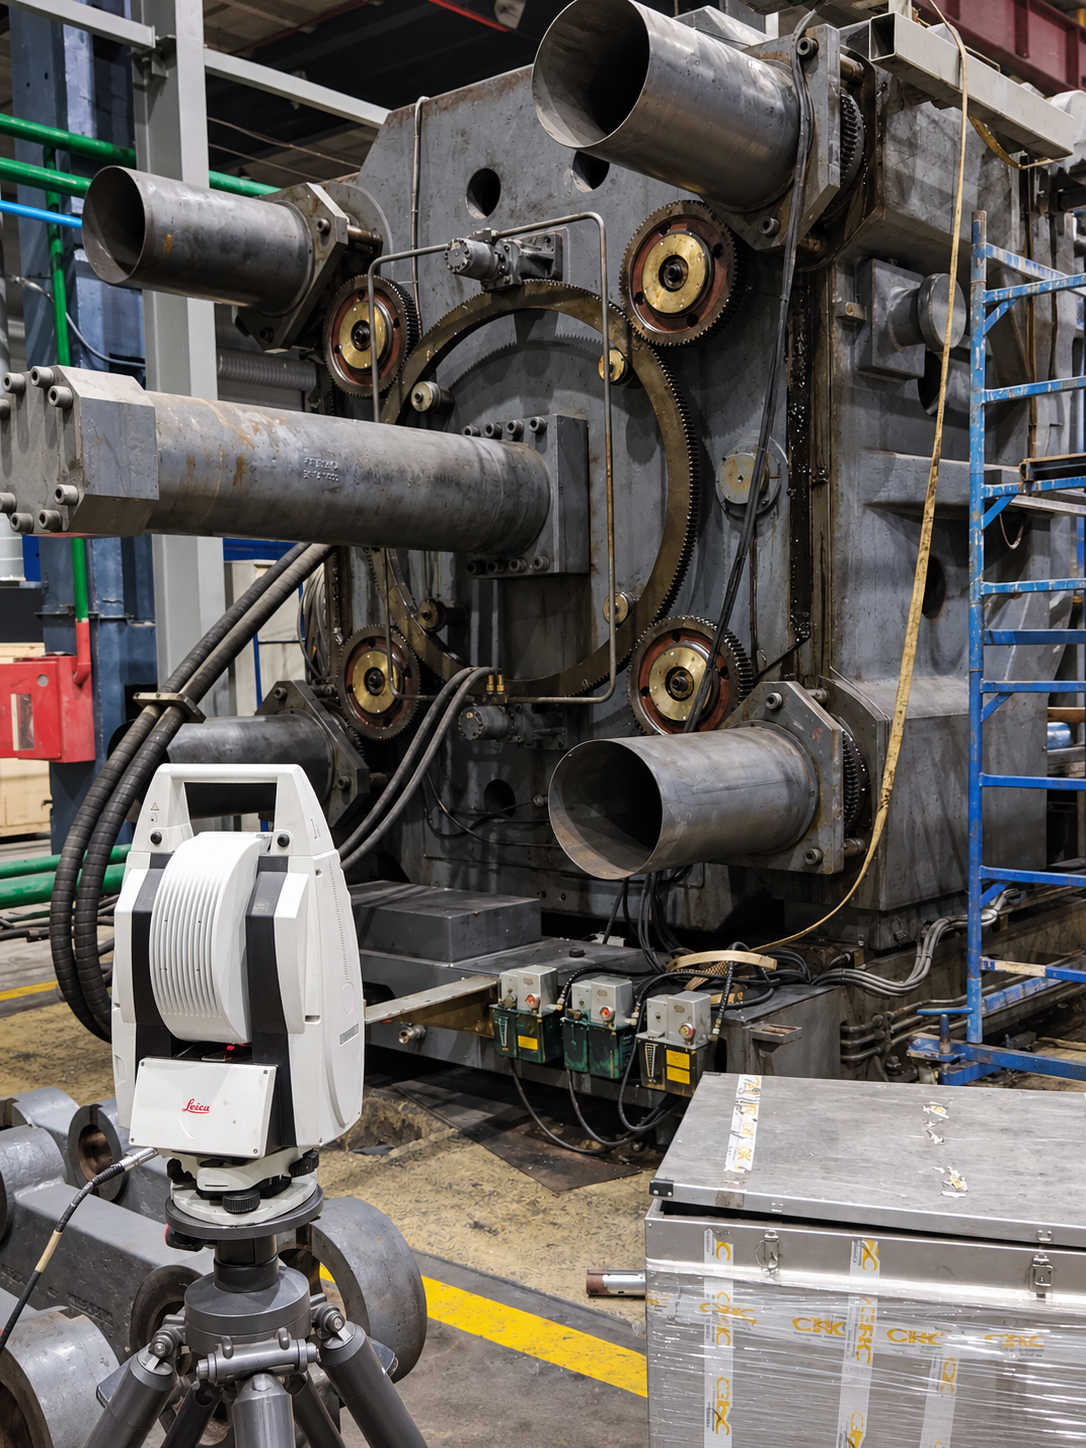
Лазерный трекер Leica AT402

О проекте
На предприятии АО «ДПО „ПЛАСТИК“» при восстановлении отверстий термопластавтомата требовалось связать положение расточного оборудования с геометрией самого агрегата. Для этого сначала определили базовые элементы конструкции и сформировали систему координат. Затем измерили фактическое положение изношенных отверстий, выставили станок относительно заданных размеров и выполнили итоговый контроль положения отверстий после восстановительного ремонта.
Объём выполненных работ
— определение базовой плоскости и базовых отверстий ТПА;
— создание рабочей системы координат оборудования;
— определение фактического положения изношенных отверстий до ремонта;
— восстановление осей отверстий по неизношенным участкам поверхностей;
— выставление расточного станка в номинальное положение относительно баз агрегата;
— контроль положения штанги расточного станка;
— измерение наружных и внутренних диаметров втулок;
— контроль соосности наружных и внутренних цилиндрических поверхностей втулок;
— контроль положения восстановленных отверстий после обработки;
— повторный контроль отверстий после установки втулок.
Создание системы координат
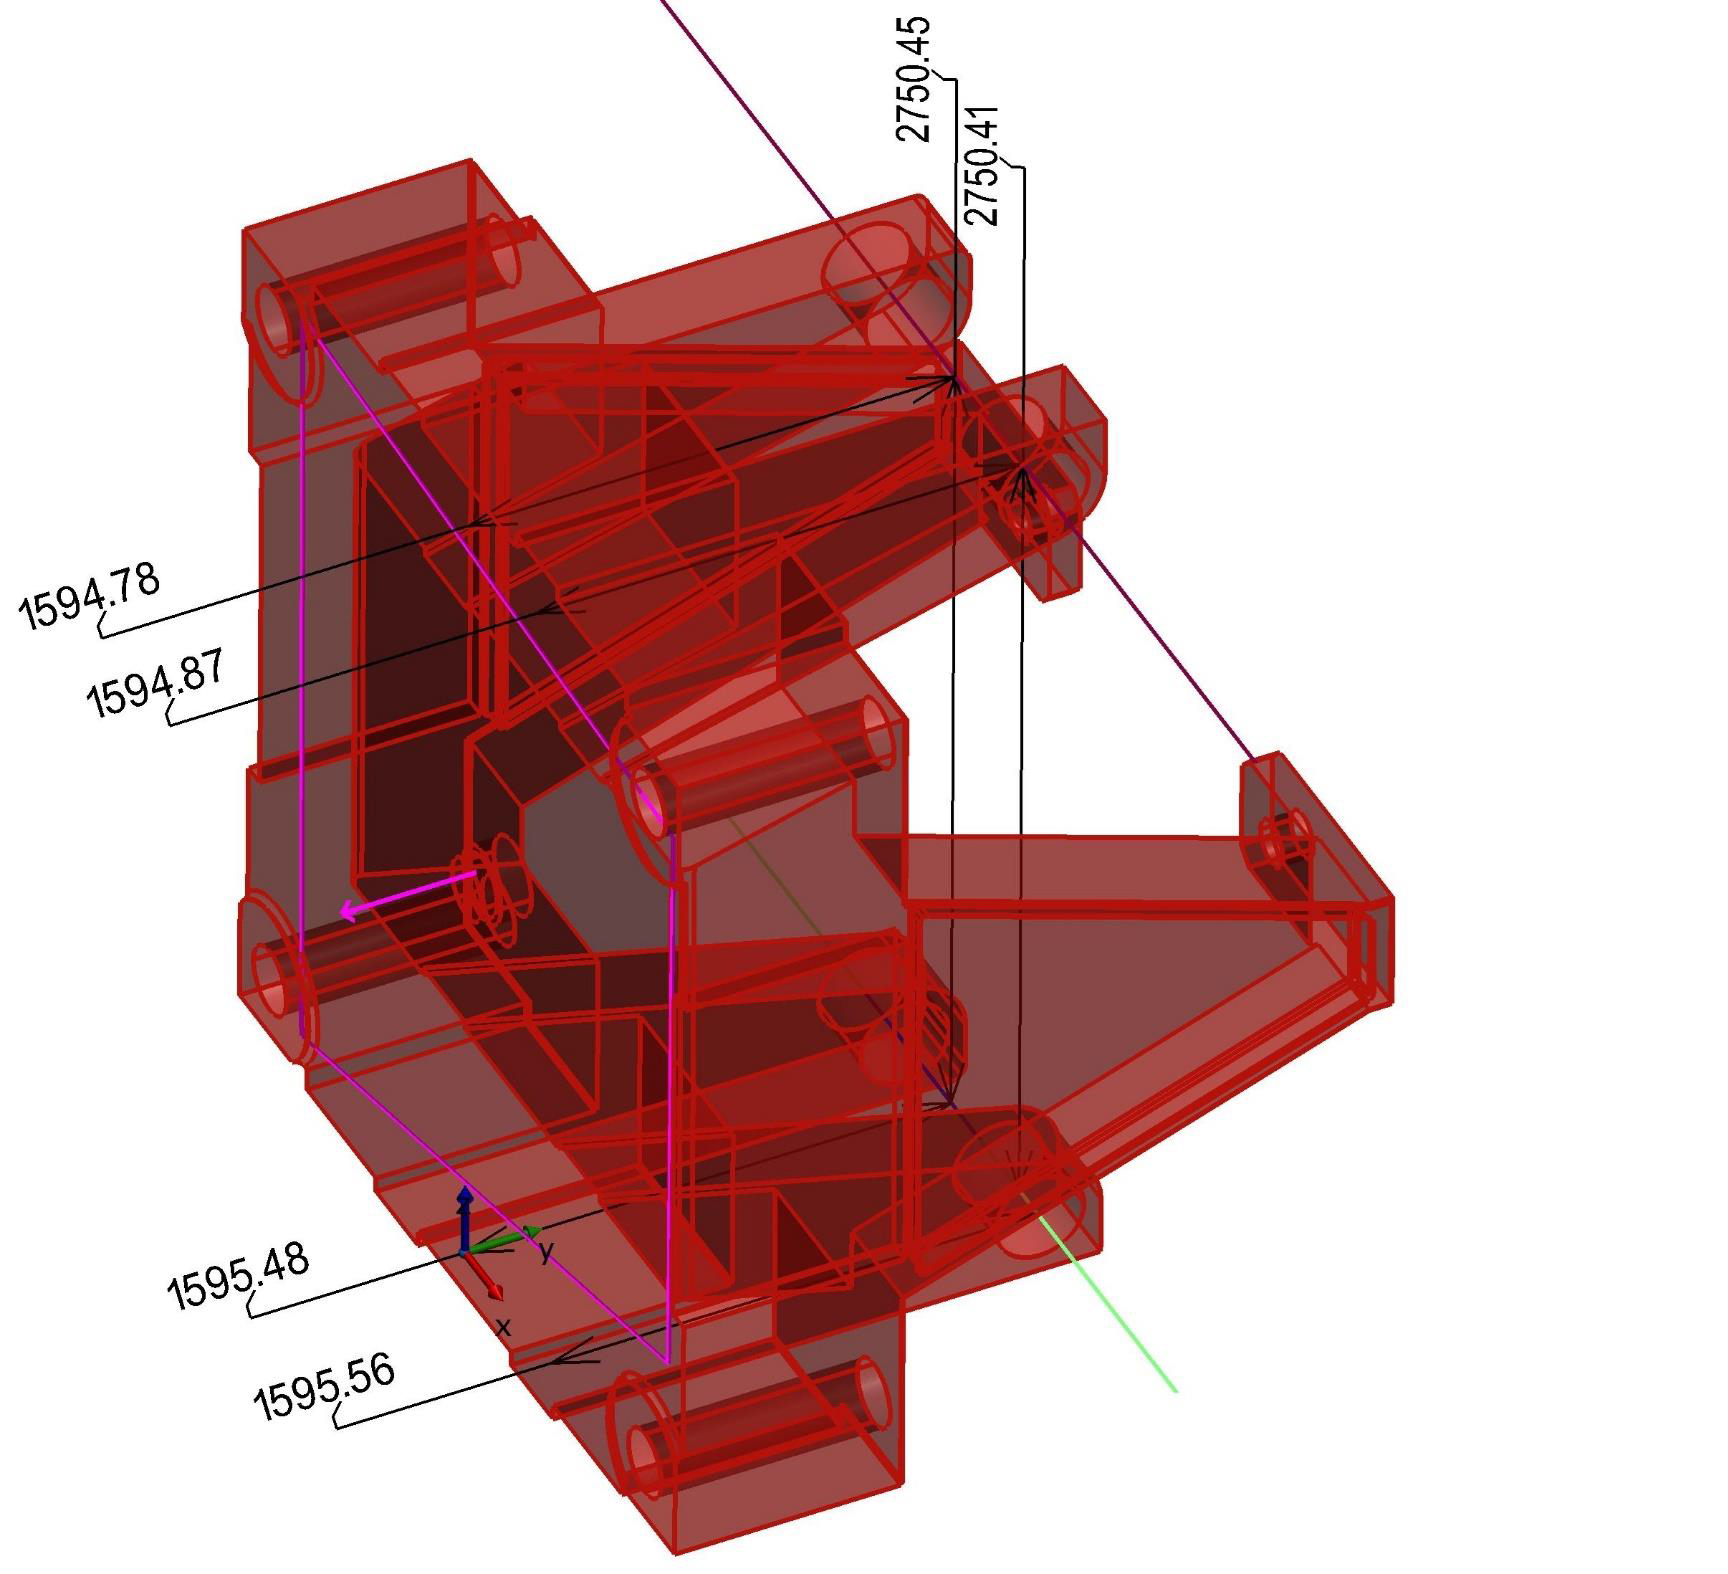
Система координат формировалась относительно базовой плоскости термопластавтомата и нижних неизношенных отверстий. Базовая плоскость восстанавливалась по привалочным поверхностям оборудования, а направление одной из осей задавалось осью базового отверстия. Такой подход позволил оценивать положение ремонтируемых отверстий и расточного оборудования в единой системе координат.
Контроль отверстий до ремонта
Перед началом ремонта было определено фактическое положение верхних изношенных отверстий относительно базовой плоскости и нижних базовых отверстий. Оси изношенных отверстий восстанавливались по сохранившимся неизношенным участкам цилиндрических поверхностей. Эти данные использовались при последующем выставлении расточного станка. Работы выполнялись в рамках контроля геометрии промышленного оборудования непосредственно на производственной площадке.
Выставление расточного станка
Для установки станка заказчиком были заданы два основных размера:
— 1595,5 мм от базовой плоскости;
— 2750,0 мм от оси нижних базовых отверстий до оси восстанавливаемых верхних отверстий.
Положение штанги расточного станка контролировалось лазерным трекером относительно созданной системы координат. Это позволило выставить оборудование непосредственно относительно базовых элементов термопластавтомата, а не только по локальным размерам ремонтируемой зоны.
Контроль втулок
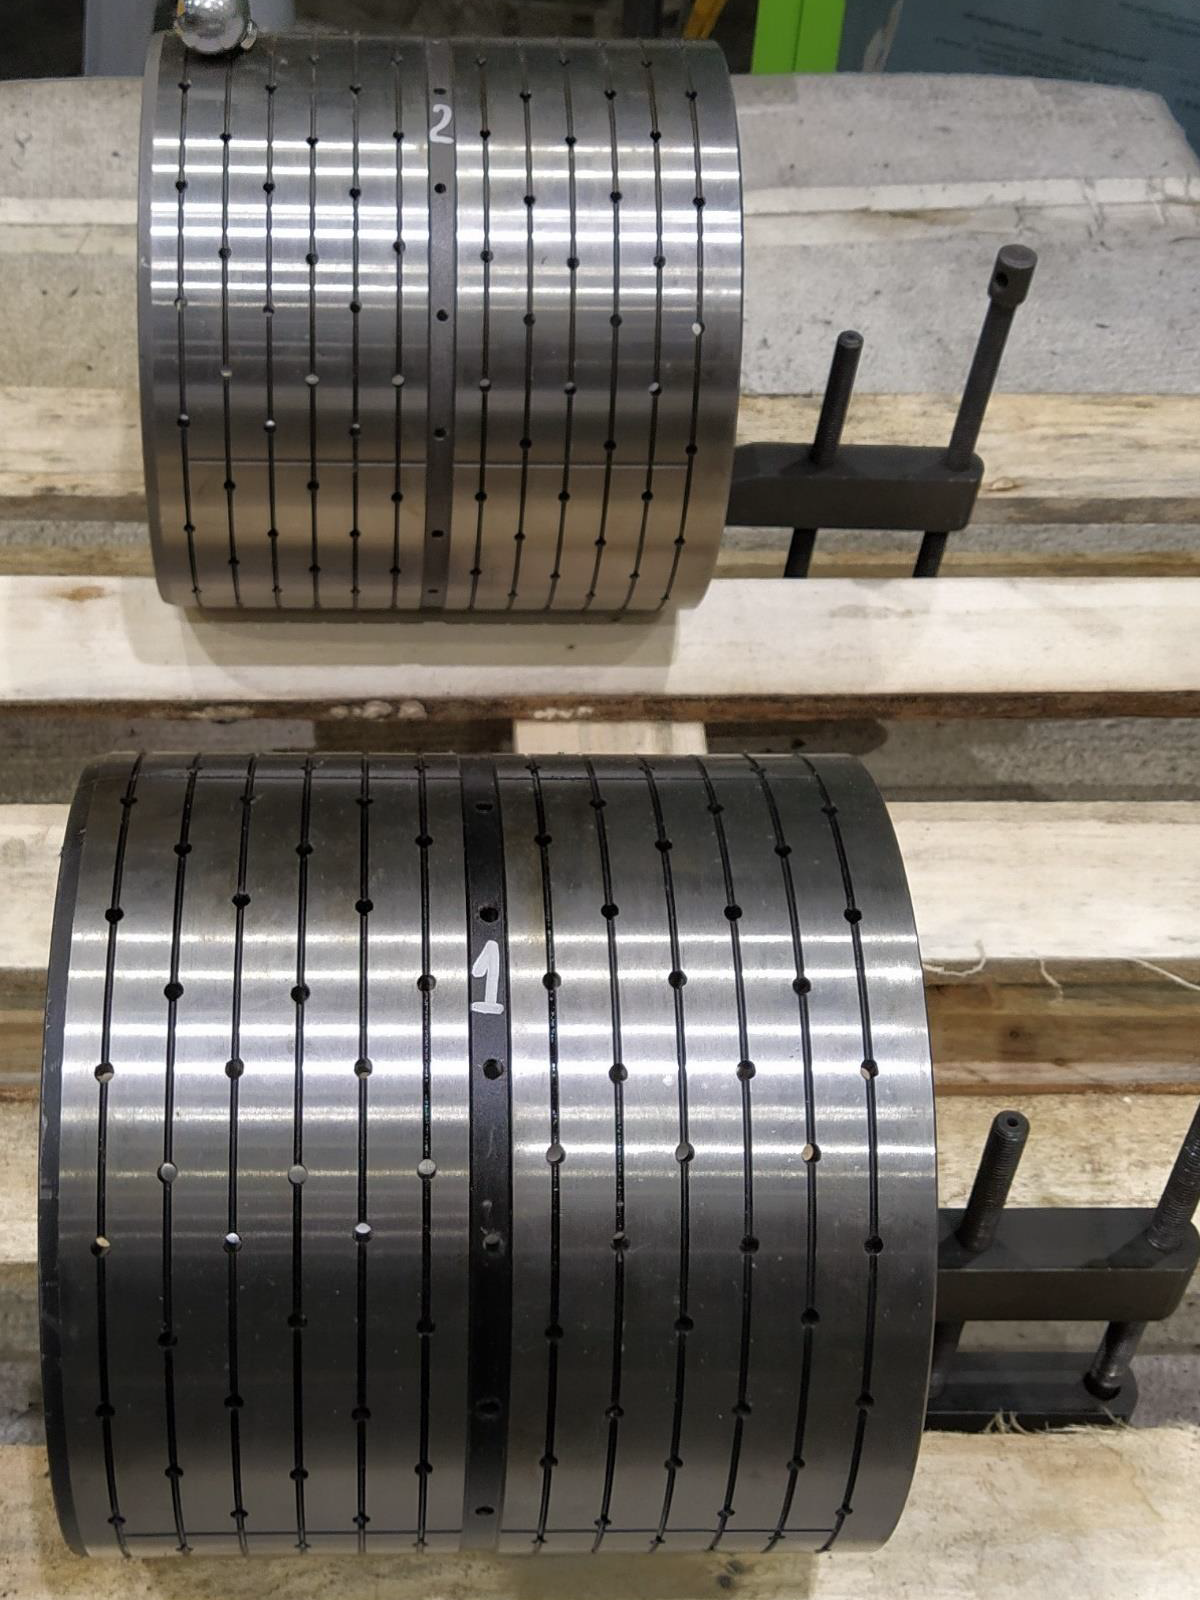
Перед установкой в агрегат были измерены две изготовленные втулки. Для каждой определены наружный и внутренний диаметры, а также отклонение от соосности наружной и внутренней цилиндрических поверхностей. Такой контроль позволил получить фактическую геометрию втулок до их монтажа в восстановленные отверстия.
Контроль после восстановительного ремонта
После завершения обработки выполнен повторный контроль геометрии после обработки. Сначала было определено положение осей восстановленных отверстий без втулок, затем измерения повторили после установки втулок. После монтажа втулок зафиксированы следующие положения осей:
— расстояние от базовой плоскости — 1595,42 и 1595,48 мм;
— расстояние от осей нижних базовых отверстий — 2750,03 и 2750,08 мм.
Полученные значения зафиксировали фактическое положение восстановленных отверстий относительно исходных баз агрегата.
Измерительное оборудование
Измерения выполнялись абсолютным лазерным трекером Leica AT402 с комплектом уголковых отражателей. Для обработки измерительных данных и построения геометрии использовался программный комплекс Spatial Analyzer.
Результаты
— сформирована система координат по базовым элементам термопластавтомата;
— определено исходное положение изношенных отверстий;
— восстановлены фактические оси отверстий по неизношенным участкам поверхностей;
— расточной станок выставлен относительно заданных базовых размеров;
— проконтролированы наружные и внутренние диаметры двух втулок;
— определена соосность цилиндрических поверхностей втулок;
— выполнен контроль восстановленных отверстий после обработки;
— повторно определено положение осей после установки втулок;
— получены фактические координаты восстановленных посадочных мест относительно баз агрегата.
Фотогалерея
Похожие проекты

Обсудим вашу задачу
Направьте на электронную почту чертёж, техническое задание, фотографии оборудования и номинальные размеры ремонтируемых отверстий. Укажите базовые поверхности, требуемое положение осей и этапы, на которых необходим измерительный контроль.
Определим состав измерений и подготовим решение по выверке оборудования и контролю геометрии до и после ремонта.