
Геодезическое сопровождение мобильной обработки клети Кварто стана 5000
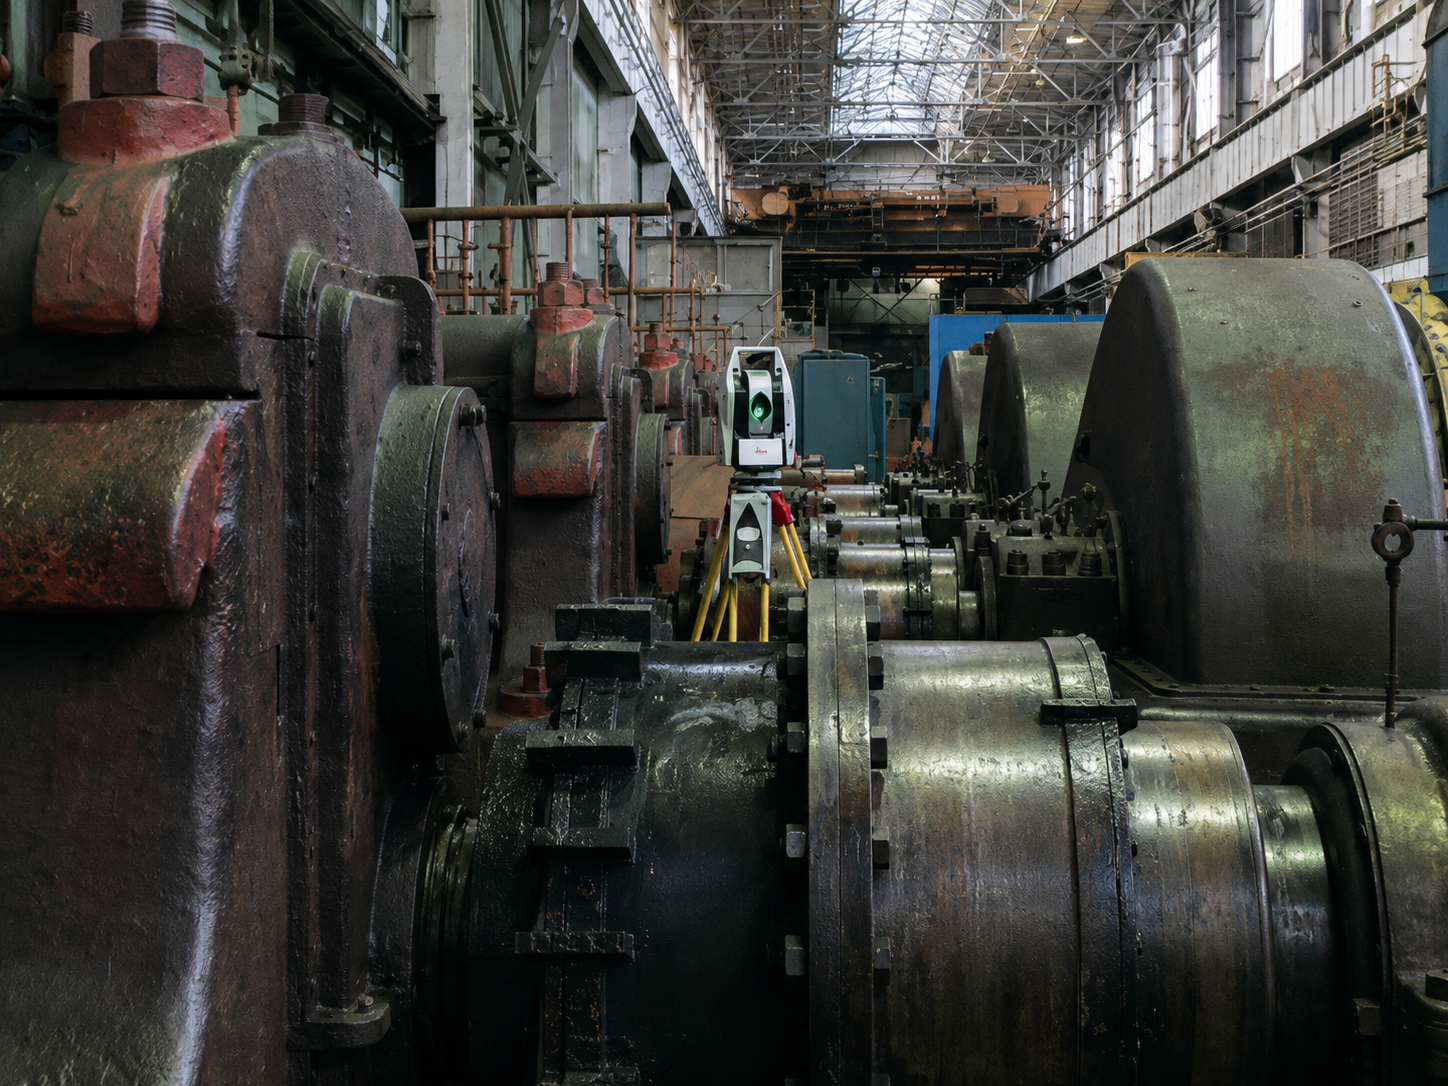
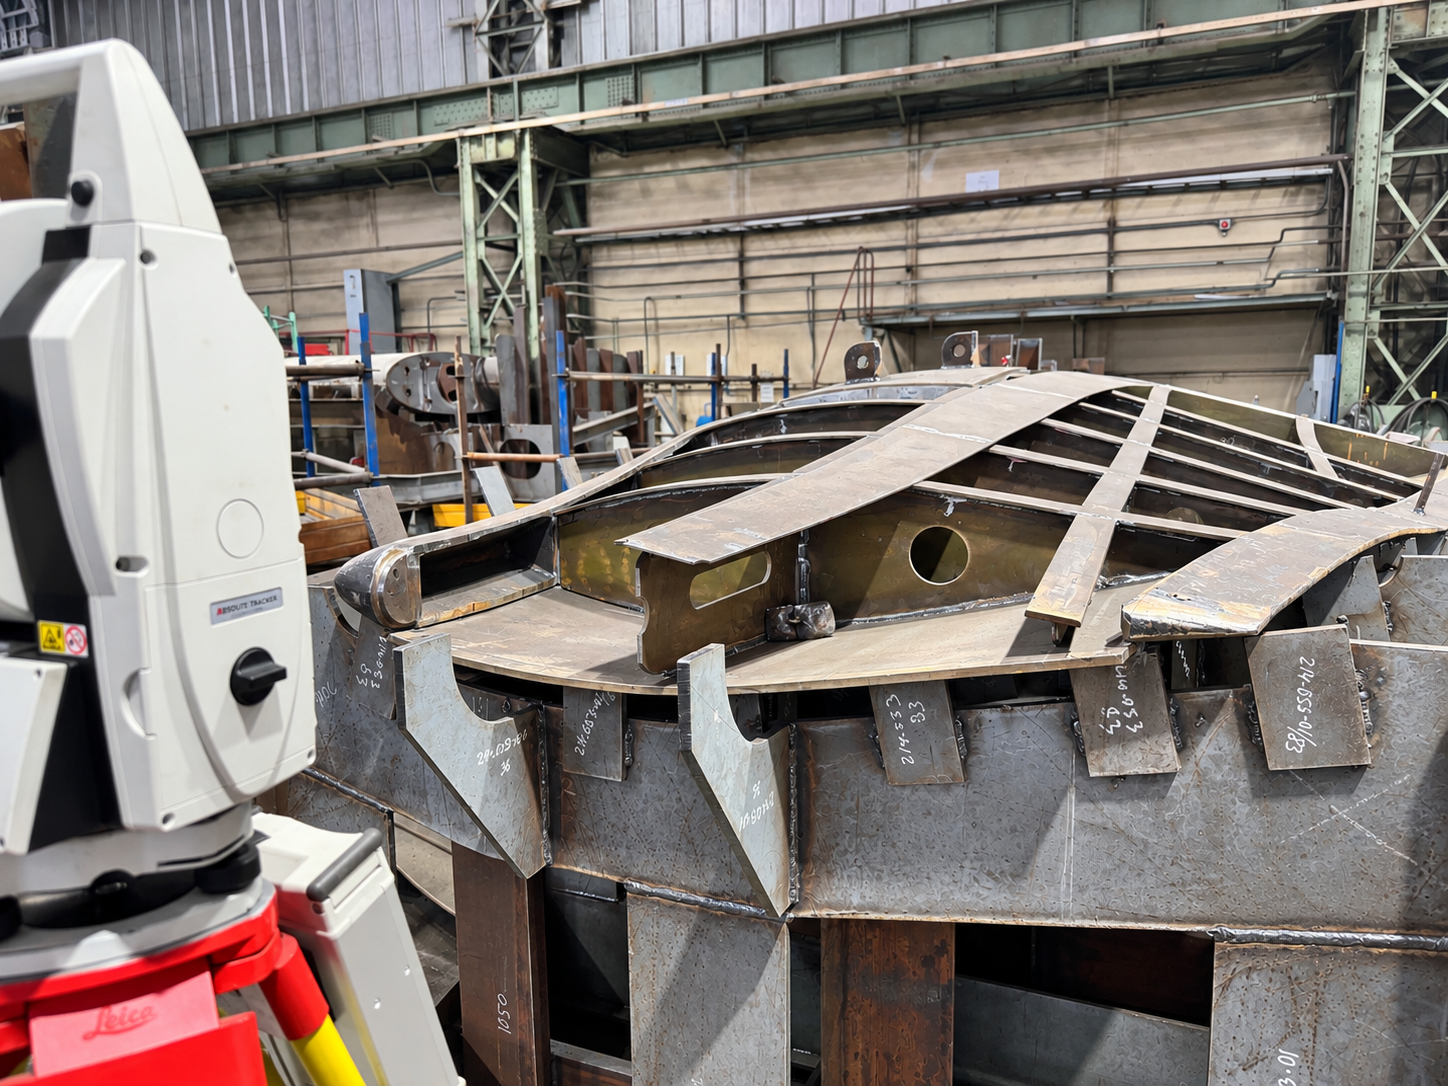
Специалисты СМП.Инжиниринг выполнили геодезическое сопровождение механической обработки и размерный контроль элементов клети Кварто стана 5000 ПАО «Северсталь». Измерения проводились в рамках капитального ремонта и модернизации нажимного устройства клети.
С помощью лазерного трекера Leica AT402 были определены базовые геометрические элементы для механической обработки, проконтролированы галтели R80 и цилиндрические поверхности Ø1300, а также проверено фактическое положение 16 новых сквозных отверстий. Результаты обработки сопоставлялись с проектной геометрией и 3D-моделью в Spatial Analyzer.
Объект
Станины клети Кварто стана 5000
Даты выполнения
Апрель-май 2026
Оборудование
Лазерный трекер Leica AT402

О проекте
В рамках модернизации клети Кварто требовалось обеспечить точную геометрию поверхностей и отверстий, формируемых при механической обработке крупногабаритных станин. Специалисты СМП.Инжиниринг выполнили контроль геометрии с использованием координатно-определяющей технологии на базе лазерного трекера Leica AT402. Измерения проводились непосредственно на действующем промышленном объекте и относятся к задачам промышленной геодезии в металлургической отрасли.
Геодезические данные использовались для определения баз механической обработки и последующей проверки полученной геометрии. После расточки и сверления выполнялся контроль геометрии после обработки с сопоставлением фактических измерений с проектными параметрами.
Объём выполненных работ
— выполнен исходный геодезический контроль элементов станин;
— определена система координат для проведения измерений;
— определены центры цилиндрических поверхностей Ø1300;
— цилиндрические и торцевые поверхности Ø1300 приняты в качестве баз механической обработки;
— выполнен контроль геометрии галтелей R80 после расточки;
— фактическая поверхность галтелей сопоставлена с проектной 3D-моделью;
— выполнен контроль локально обработанных зон цилиндрической поверхности Ø1300;
— проконтролировано положение 16 сквозных отверстий после сверления;
— определены фактические радиусы, угловое положение и пространственные отклонения отверстий;
— результаты измерений обработаны в программном комплексе Spatial Analyzer.
Исходный контроль и базирование обработки
До выполнения основных операций были проконтролированы геометрические элементы, используемые для построения системы координат и базирования последующей механической обработки. Ось X была задана между центрами цилиндрических поверхностей Ø1300 со стороны привода и перевалки, ось Z направлена вертикально вверх. Центры цилиндров определялись по представительному массиву измеренных точек с последующей математической аппроксимацией поверхностей.
Среднеквадратическое отклонение аппроксимирующих цилиндров составило около 0,1 мм. Цилиндрические поверхности Ø1300 и их торцы были приняты как базовые элементы для дальнейшей механической обработки. Отдельные исходные измерения показали отклонения торцевых поверхностей от перпендикулярности к оси отверстия Ø1300 до 0,63 мм. Эти данные характеризовали фактическую геометрию оборудования до проведения дальнейших работ.
Контроль галтелей R80 после расточки
После механической обработки и демонтажа расточного оборудования была выполнена геодезическая съёмка поверхностей галтелей. Проектом предусматривалось изменение исходного радиуса R50 на R80. Центр нового радиуса R80 сохранялся в том же радиальном положении и смещался на 30 мм вниз по вертикальной оси относительно исходной геометрии R50.Для проверки результата на основании проектной документации была подготовлена 3D-модель. Фактические измеренные точки сопоставлялись с теоретической поверхностью в Spatial Analyzer.Максимальное отклонение составило: сторона перевалки — 0,07 мм; сторона привода — 0,09 мм.
Контроль цилиндрической поверхности Ø1300
Отдельным этапом выполнялась проверка участков цилиндрической поверхности Ø1300 после механической обработки в зонах восстановительной наплавки. Измеренные точки сравнивались с проектной цилиндрической поверхностью в принятой системе координат. Максимальные отклонения от проектной геометрии составили: сторона перевалки — 0,4 мм; сторона привода — 0,7 мм. Такой контроль позволил получить объективные данные о фактической геометрии восстановленных поверхностей после обработки.
Контроль положения 16 отверстий
В ходе модернизации в теле станины были выполнены новые сквозные отверстия под шпильки крепления фиксаторов. На каждой стороне клети было изготовлено по 8 отверстий, всего — 16 отверстий. Проектные центры располагались по окружности Ø2080 с радиусом 1040 мм. После механической обработки геодезическими измерениями были определены фактический радиус и угловое положение каждого отверстия. Пространственные 3D-отклонения от проектного положения составили преимущественно 0,1–0,3 мм.
Контроль относительно 3D-модели
Для анализа обработанных галтелей использовалась проектная трёхмерная модель. Измеренные лазерным трекером точки сравнивались с теоретическими поверхностями непосредственно в Spatial Analyzer. Такой подход позволяет оценивать не один локальный размер, а фактическое пространственное положение всей контролируемой поверхности. В данном проекте метод применялся прежде всего для оценки результата расточки галтелей R80.
Применённое оборудование и ПО
Для измерений использовался абсолютный лазерный трекер Leica AT402 с комплектом уголковых отражателей. Обработка результатов выполнялась в аналитическом метрологическом пакете NRK Spatial Analyzer. Программное обеспечение использовалось для построения геометрических элементов, работы с системой координат и сравнения измеренных поверхностей с проектной 3D-моделью.
Результаты
В рамках модернизации клети Кварто выполнено геодезическое сопровождение механической обработки ключевых элементов левой и правой станин. После расточки галтелей R80 максимальные отклонения от проектной 3D-модели составили 0,07 и 0,09 мм. Для обработанных участков поверхности Ø1300 максимальные отклонения составили 0,4 и 0,7 мм, а пространственное положение 16 новых отверстий было проконтролировано с отклонениями преимущественно 0,1–0,3 мм. Полученные данные позволили подтвердить фактическую геометрию обработанных элементов и документировать результаты механической обработки.
Фотогалерея


Похожие проекты
Обсудим вашу задачу
Направьте на электронную почту чертёж, 3D-модель, фото оборудования или техническое задание. Мы изучим задачу, предложим методику геодезического контроля и оценим сроки и стоимость работ.