
Контроль геометрии клети стана 5000 до и после мехобработки
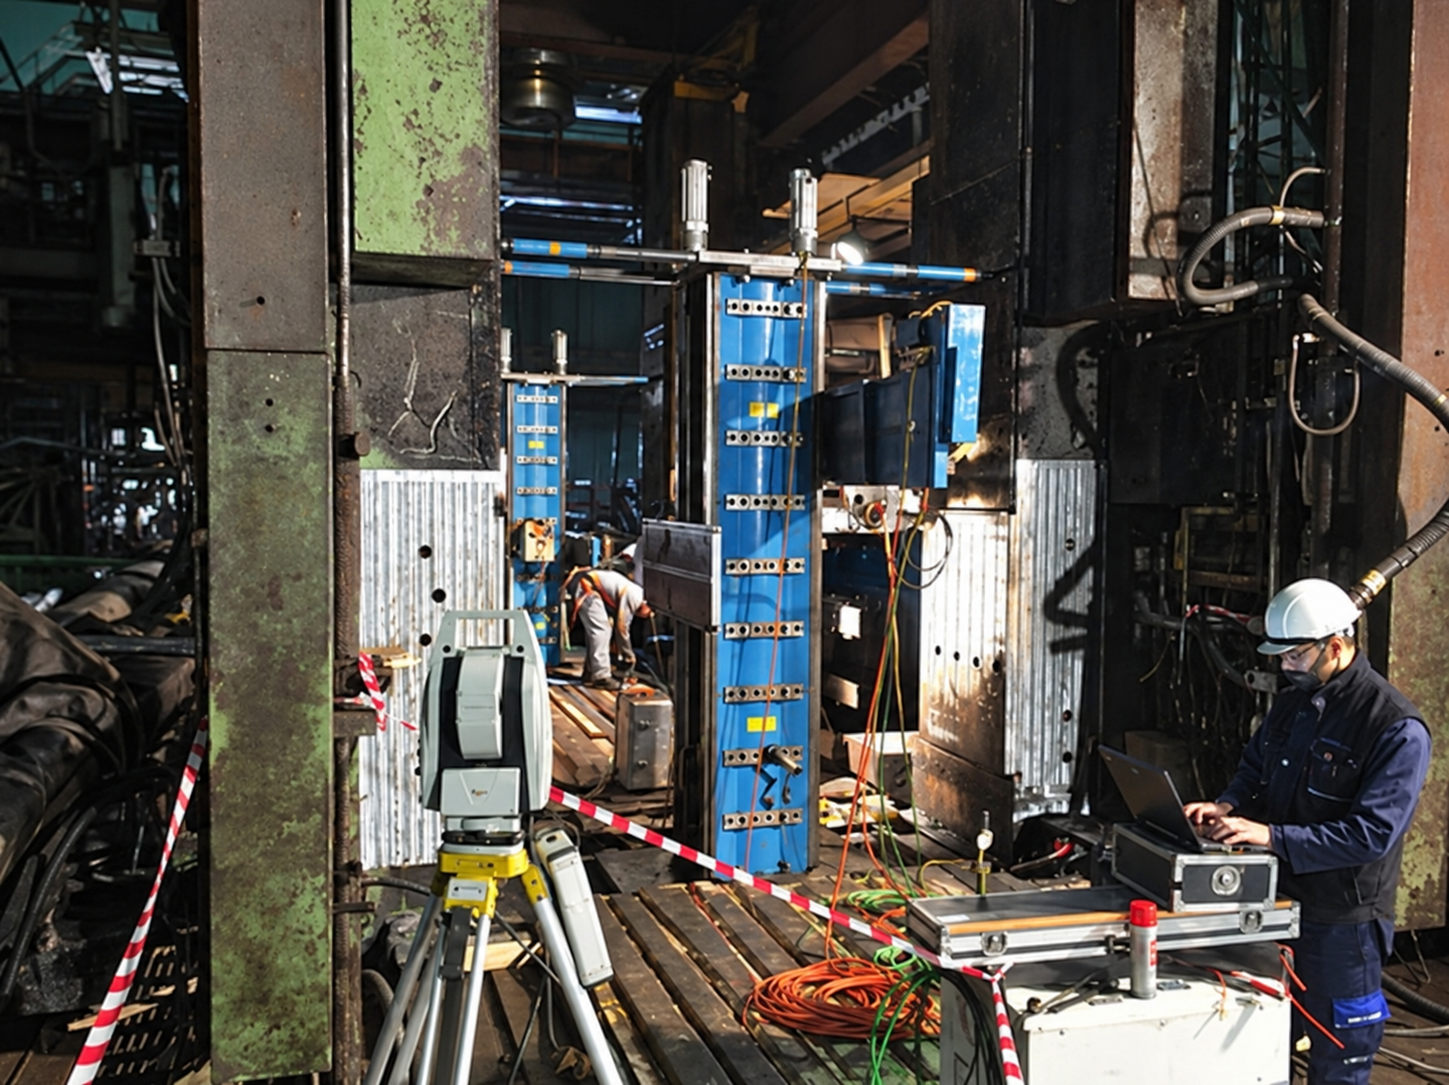
Специалисты СМП.Инжиниринг выполнили метрологическое сопровождение ремонта клети стана горячей прокатки 5000 ПАО «ММК» в Магнитогорске. Геодезический контроль проводился до, в процессе и после механической обработки поверхностей клети.
В ходе работ определены основные оси клети и уровень проката, зафиксирован исходный износ поверхностей, выполнена выверка мобильного фрезерного оборудования подрядчика, контроль съёма материала и исполнительная съёмка после обработки.
Объект
Клеть стана 5000 ПАО «ММК»
Срок выполнения
26.04–03.05.2018
Оборудование
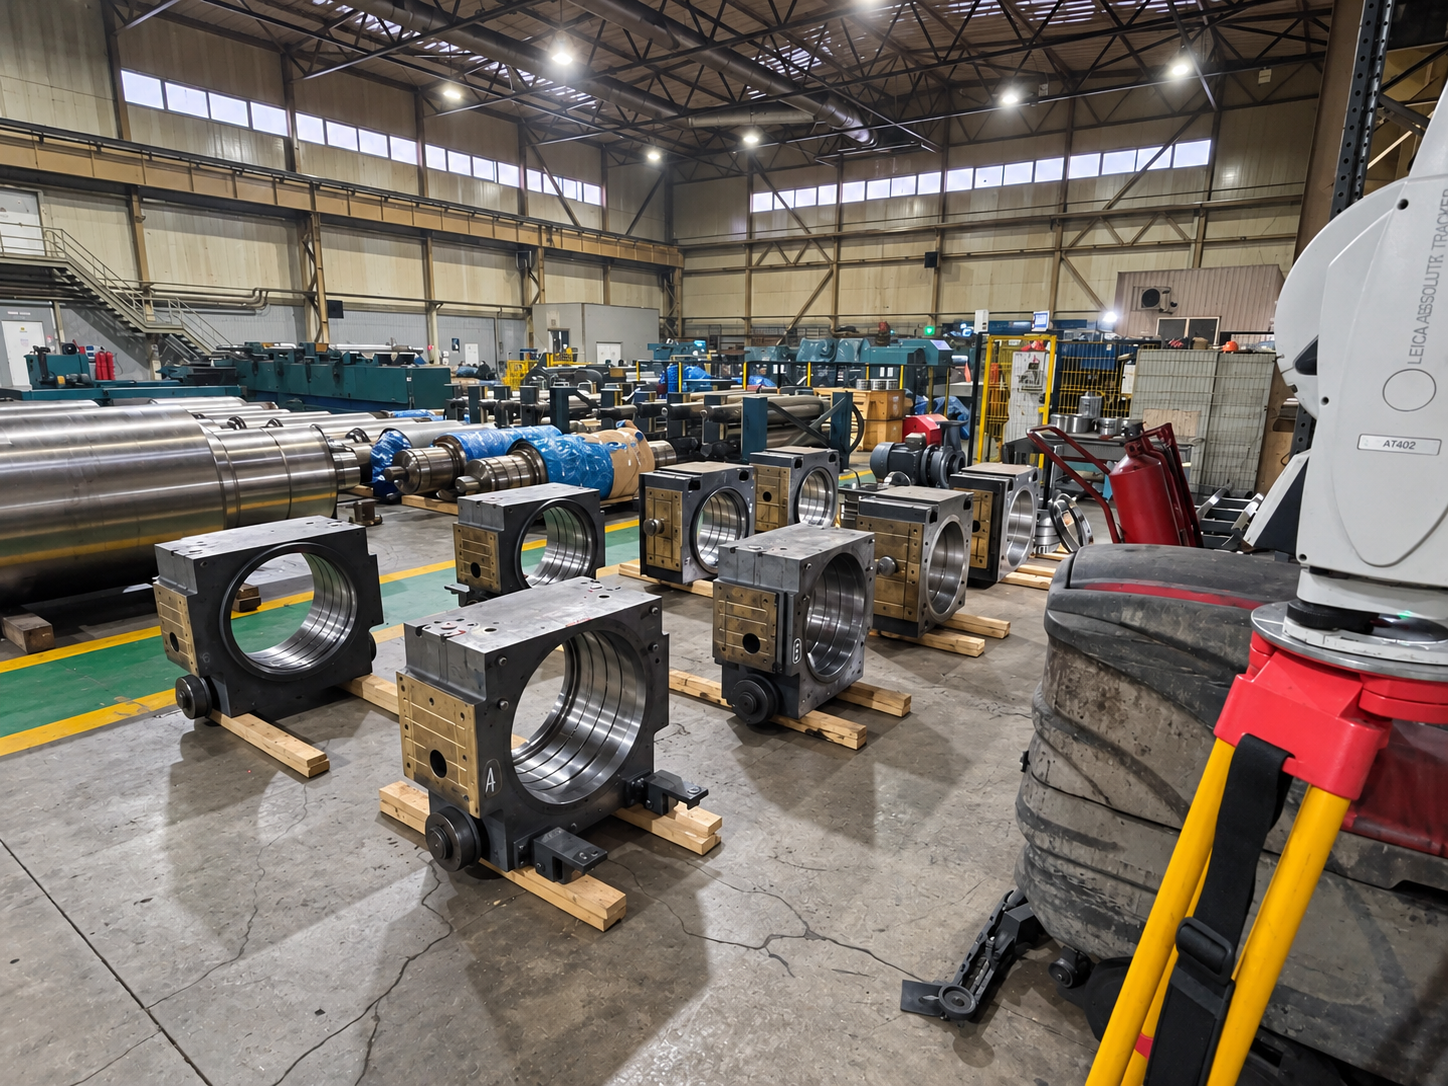
Лазерный трекер Leica AT402
О проекте
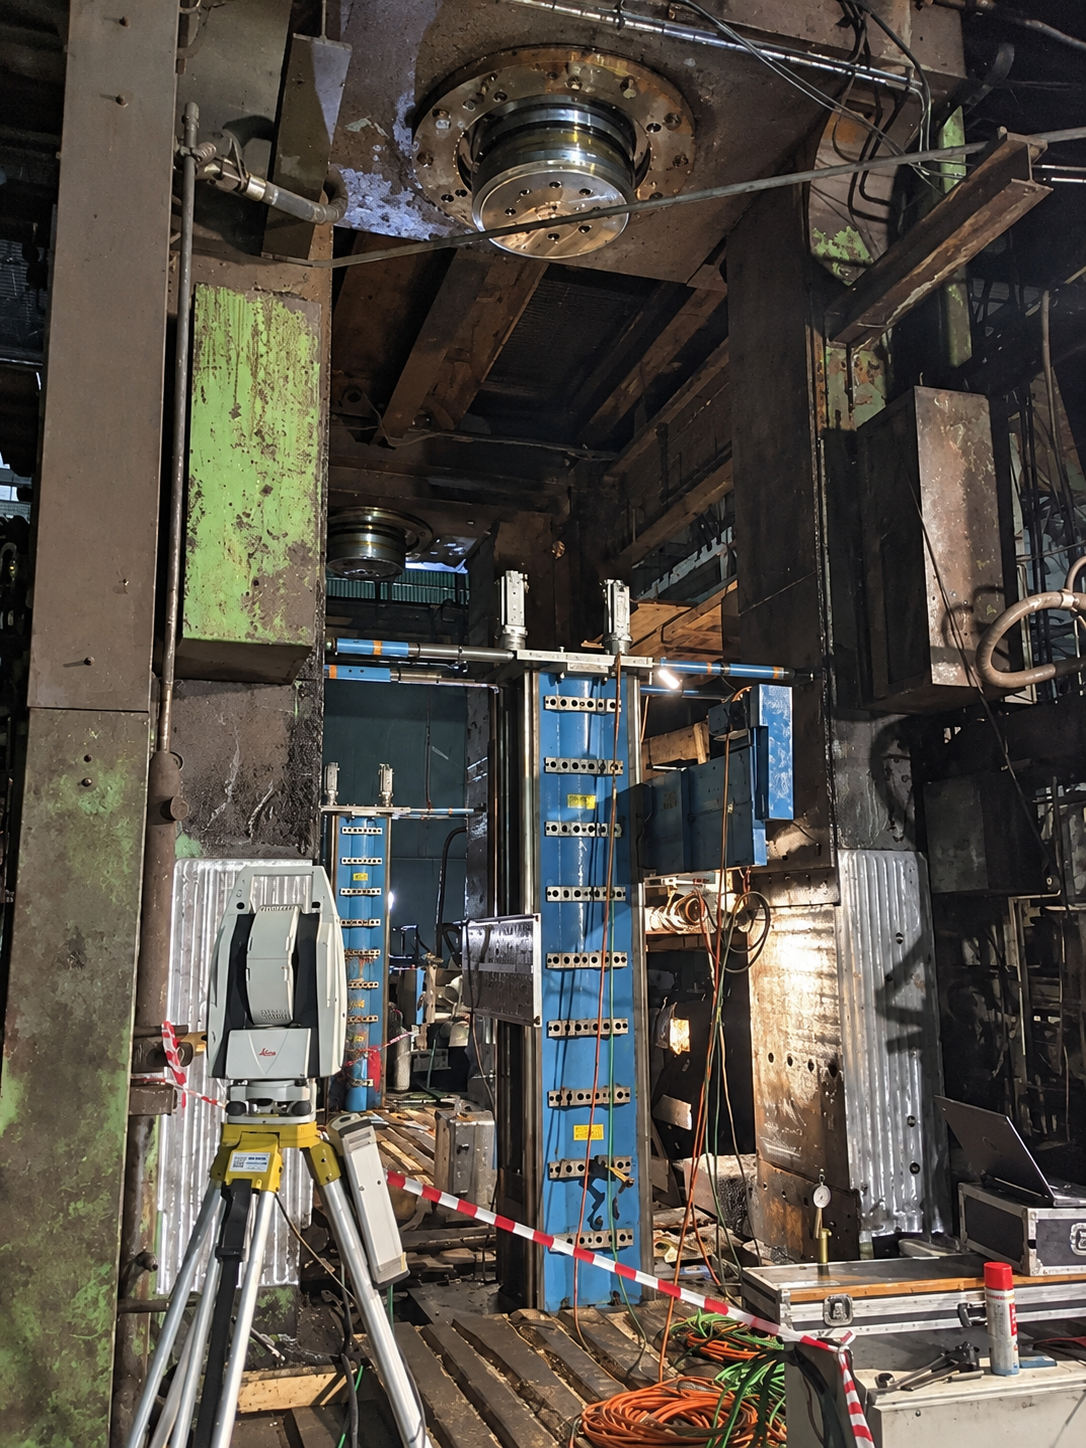
На предприятии металлургической отрасли выполнялся ремонт станины клети стана горячей прокатки 5000 с механической обработкой поверхностей мобильными фрезерными станками. Специалисты СМП.Инжиниринг обеспечивали измерительное сопровождение ремонта: определяли исходную геометрию клети, задавали систему координат для обработки, контролировали положение мобильного оборудования и проверяли полученную геометрию после мехобработки.
Объём выполненных работ
— определено положение основных осей клети;
— выполнена привязка к уровню проката стана;
— определён износ обрабатываемых поверхностей;
— сформирована рабочая система координат;
— выполнена выверка мобильного фрезерного оборудования подрядчика;
— проведён размерный контроль величины съёма материала;
— проконтролированы геометрические параметры обрабатываемых поверхностей;
— выполнена исполнительная съёмка после завершения мехобработки;
— результаты измерений оформлены в протокол.
Исходный контроль геометрии клети
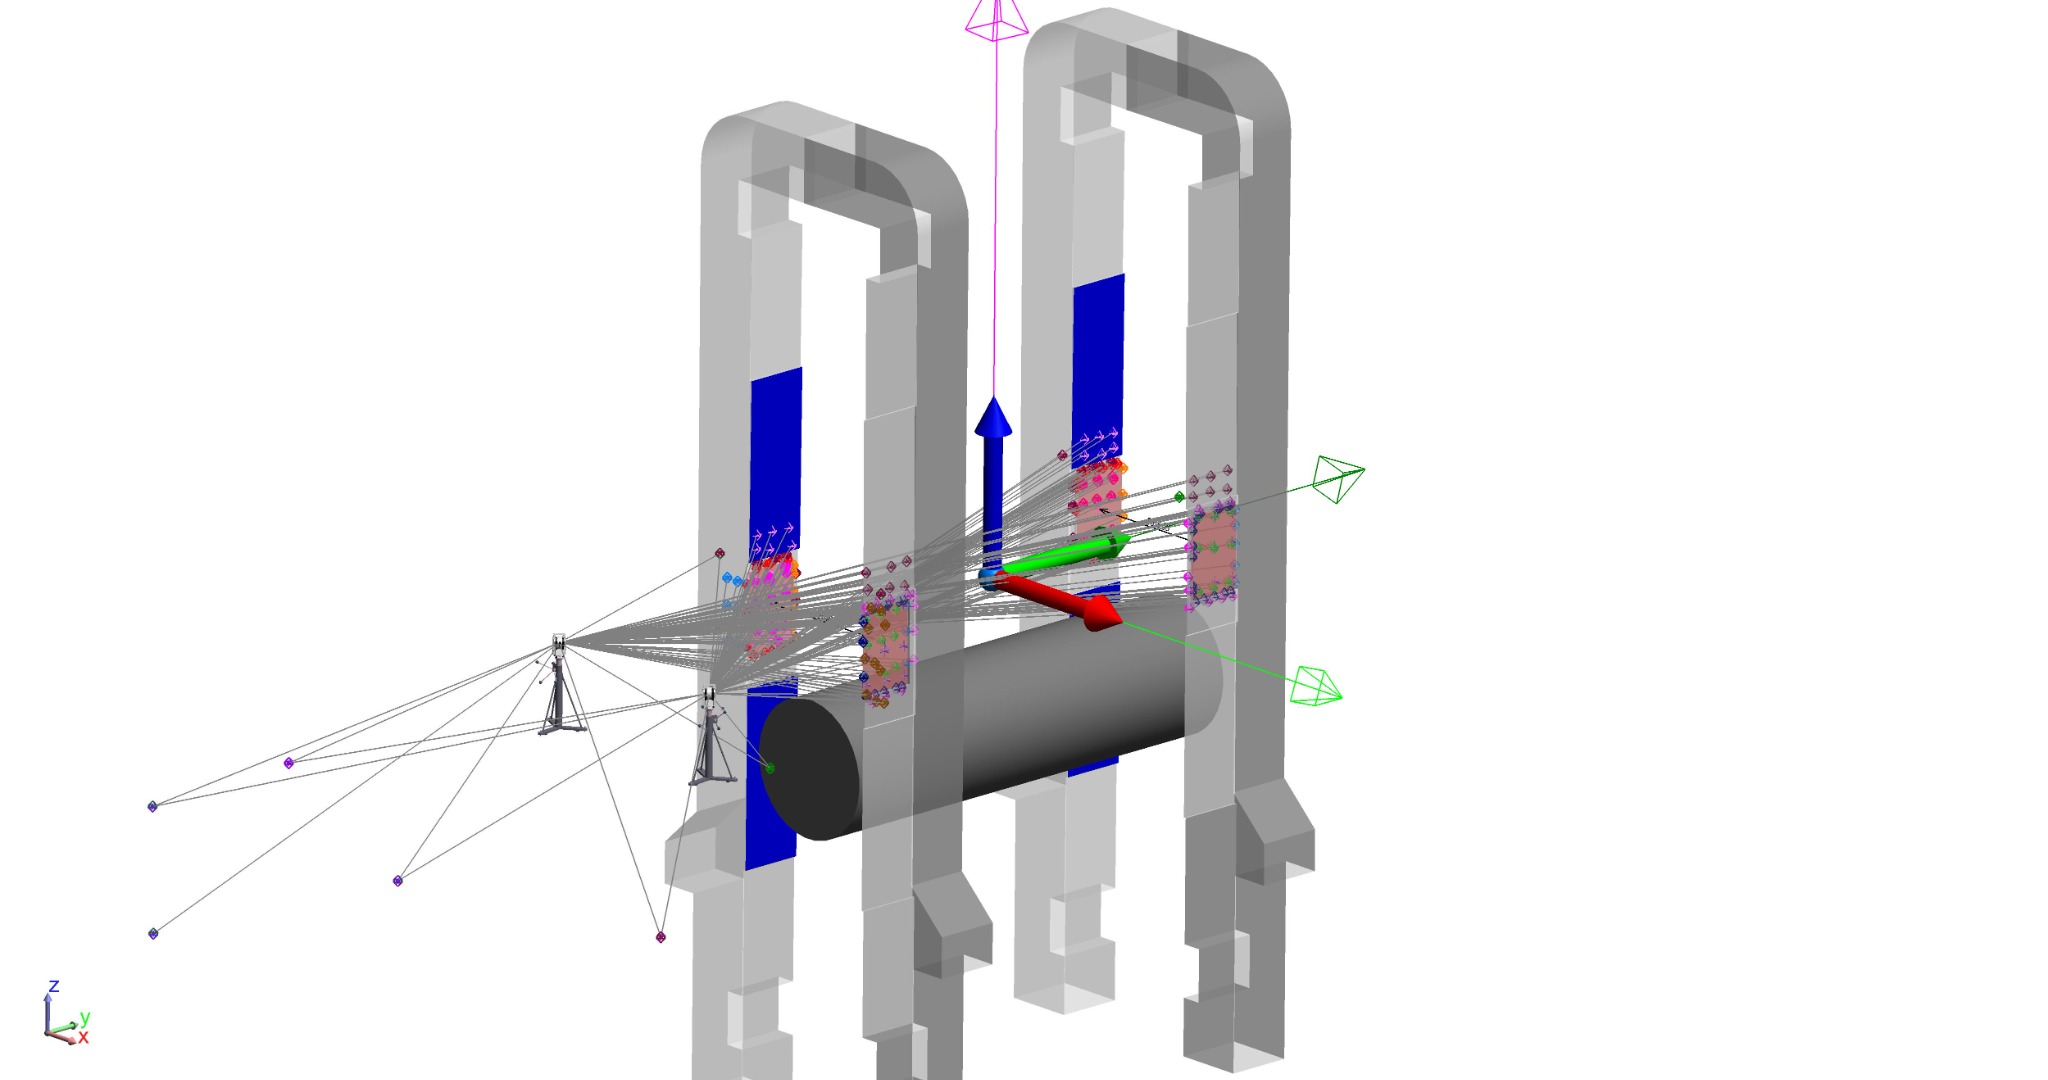
Перед началом механической обработки требовалось определить фактическое положение элементов клети и сформировать единую систему координат для последующих измерений. Система координат задавалась относительно уровня проката, неизношенных базовых поверхностей и продольной плоскости симметрии клети. В этой системе выполнялся исходный контроль обрабатываемых зон и определялась величина фактического износа. Работы выполнялись в рамках контроля геометрии промышленного оборудования непосредственно на действующей производственной площадке.
Геодезическое сопровождение мехобработки
Механическая обработка клети выполнялась сторонней подрядной организацией с использованием мобильных фрезерных станков с ЧПУ. СМП.Инжиниринг обеспечивала их геодезическую выверку относительно принятой системы координат клети. В процессе обработки контролировалась величина съёма материала и фактическое положение обрабатываемых поверхностей. Это позволяло связывать работу мобильного станка с проектной геометрией крупногабаритного оборудования.
Контроль до и после обработки
До начала мехобработки были зафиксированы фактические параметры поверхностей клети, включая положение торцевых поверхностей и геометрию шпонок. После завершения обработки выполнена повторная съёмка тех же элементов. Такой подход относится к задачам контроля геометрии после обработки и позволяет сопоставить исходное и итоговое состояние оборудования в единой системе координат.
Высокоточные измерения лазерным трекером Leica AT402
Измерения выполнялись абсолютным лазерным трекером Leica AT402 с комплектом уголковых отражателей. Обработка результатов проводилась в программном комплексе NRK Spatial Analyzer.Ширина контролируемой клети составляла около 8 м. Для применённой измерительной схемы в протоколе указана максимальная погрешность измерений не более 0,03 мм.
Результаты
— определено фактическое положение основных осей клети стана 5000;
— выполнена привязка измерений к уровню проката;
— определён исходный износ обрабатываемых поверхностей;
— сформирована единая система координат для сопровождения ремонта;
— выполнена выверка мобильного фрезерного оборудования подрядчика;
— проконтролирована величина съёма материала;
— выполнены измерения до и после механической обработки;
— получены исполнительные данные о фактической геометрии обработанных поверхностей;
— результаты оформлены в протокол измерений.
Фотогалерея
Похожие проекты

Обсудим вашу задачу
Направьте на электронную почту чертежи оборудования, схему обрабатываемых поверхностей и описание ремонтных работ. Укажите этап ремонта, используемое металлообрабатывающее оборудование и параметры, которые необходимо контролировать.
Выполним исходные измерения, выверку оборудования и исполнительный контроль геометрии после обработки.