
Контроль геометрии оборудования стана холодной прокатки 2300
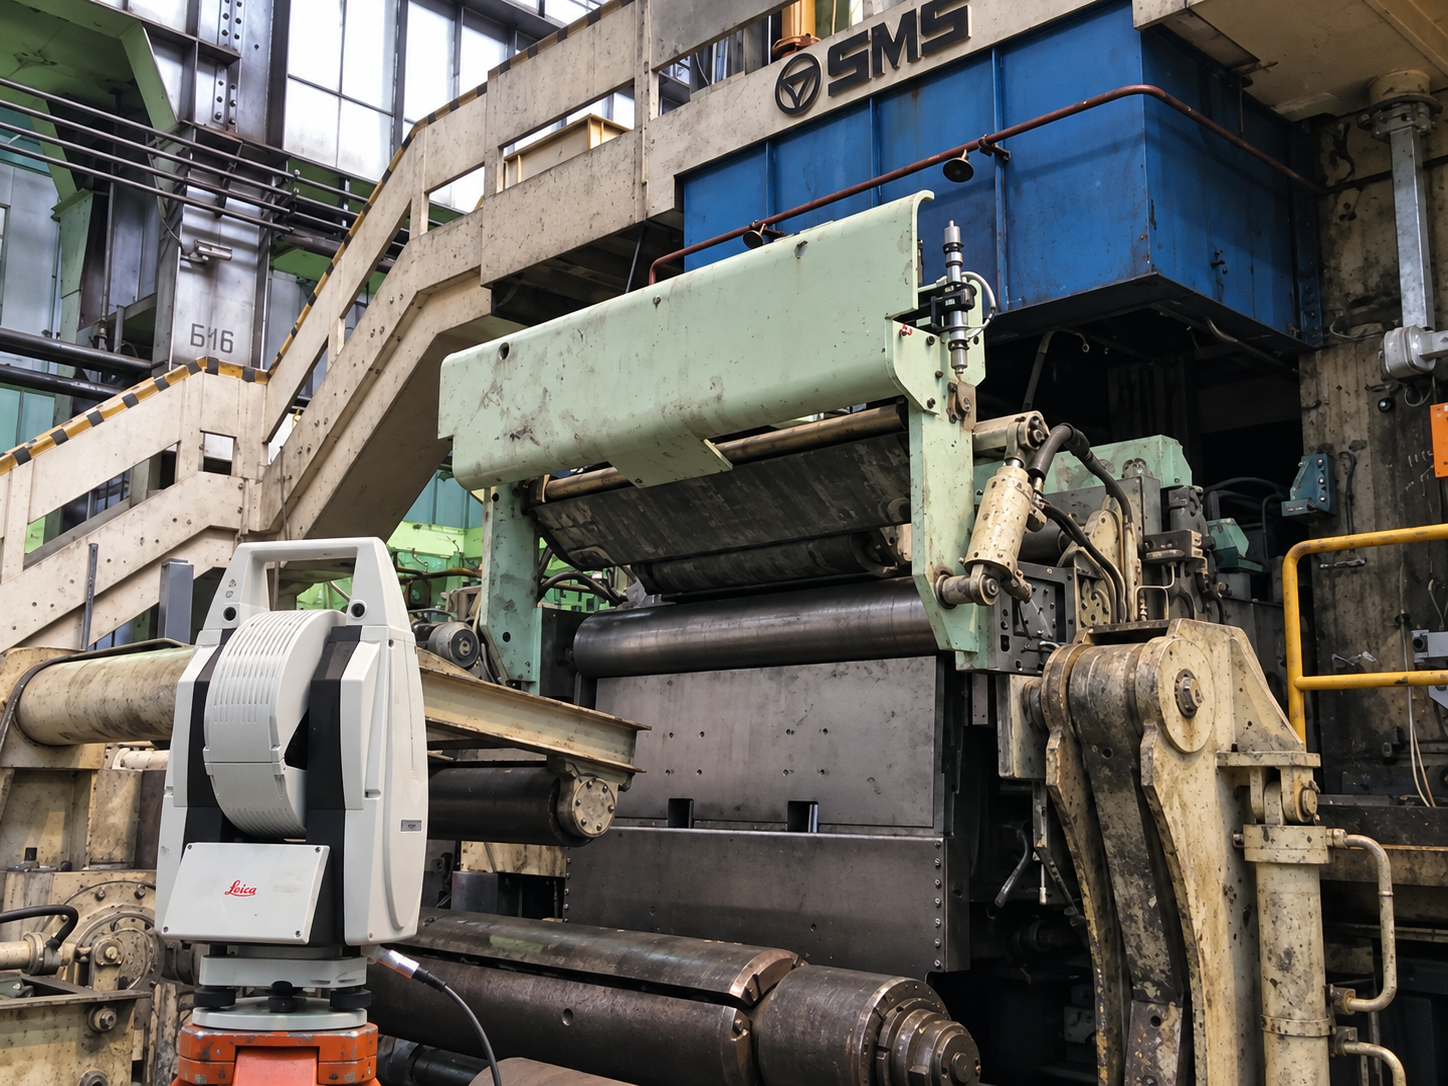
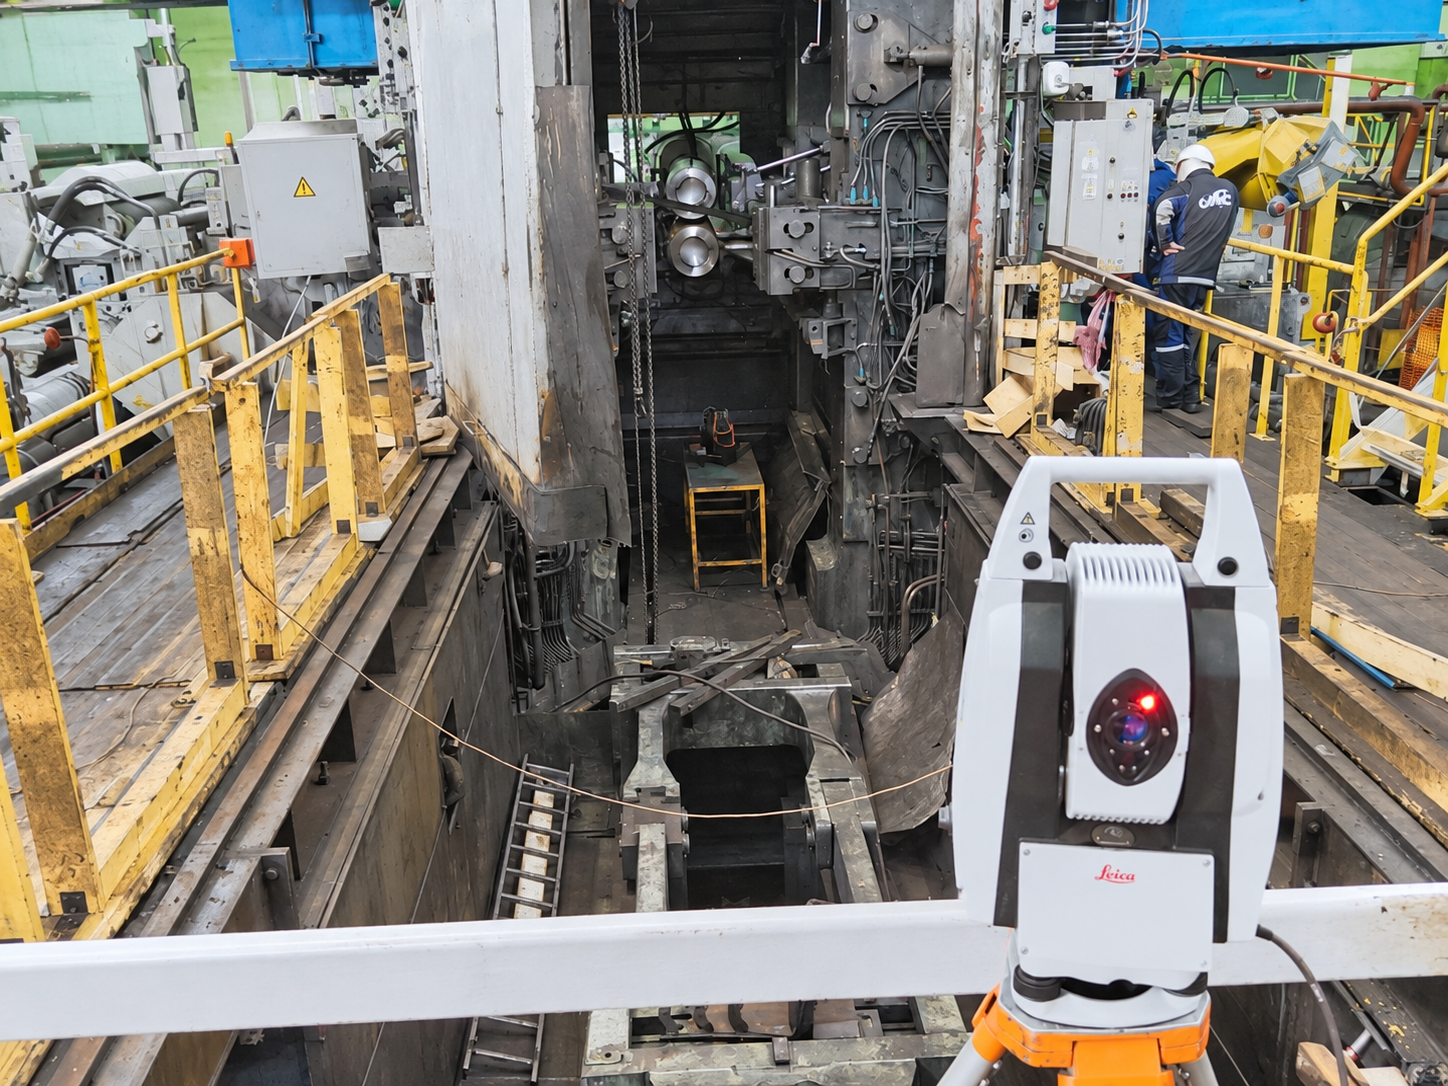
Специалисты СМП.Инжиниринг выполнили геодезическое сопровождение реконструкции стана холодной прокатки 2300 на предприятии ЗАО «Алкоа СМЗ» в Самаре.
Контроль охватывал оборудование входной части, элементы прокатной клети и выходное оборудование. Определялось фактическое пространственное положение роликов, направляющих и технологических узлов относительно общей системы координат стана с последующей выверкой оборудования в проектное положение.
Объект
Стан холодной прокатки 2300
Место проведения
ЗАО «Алкоа СМЗ», Самара
Оборудование
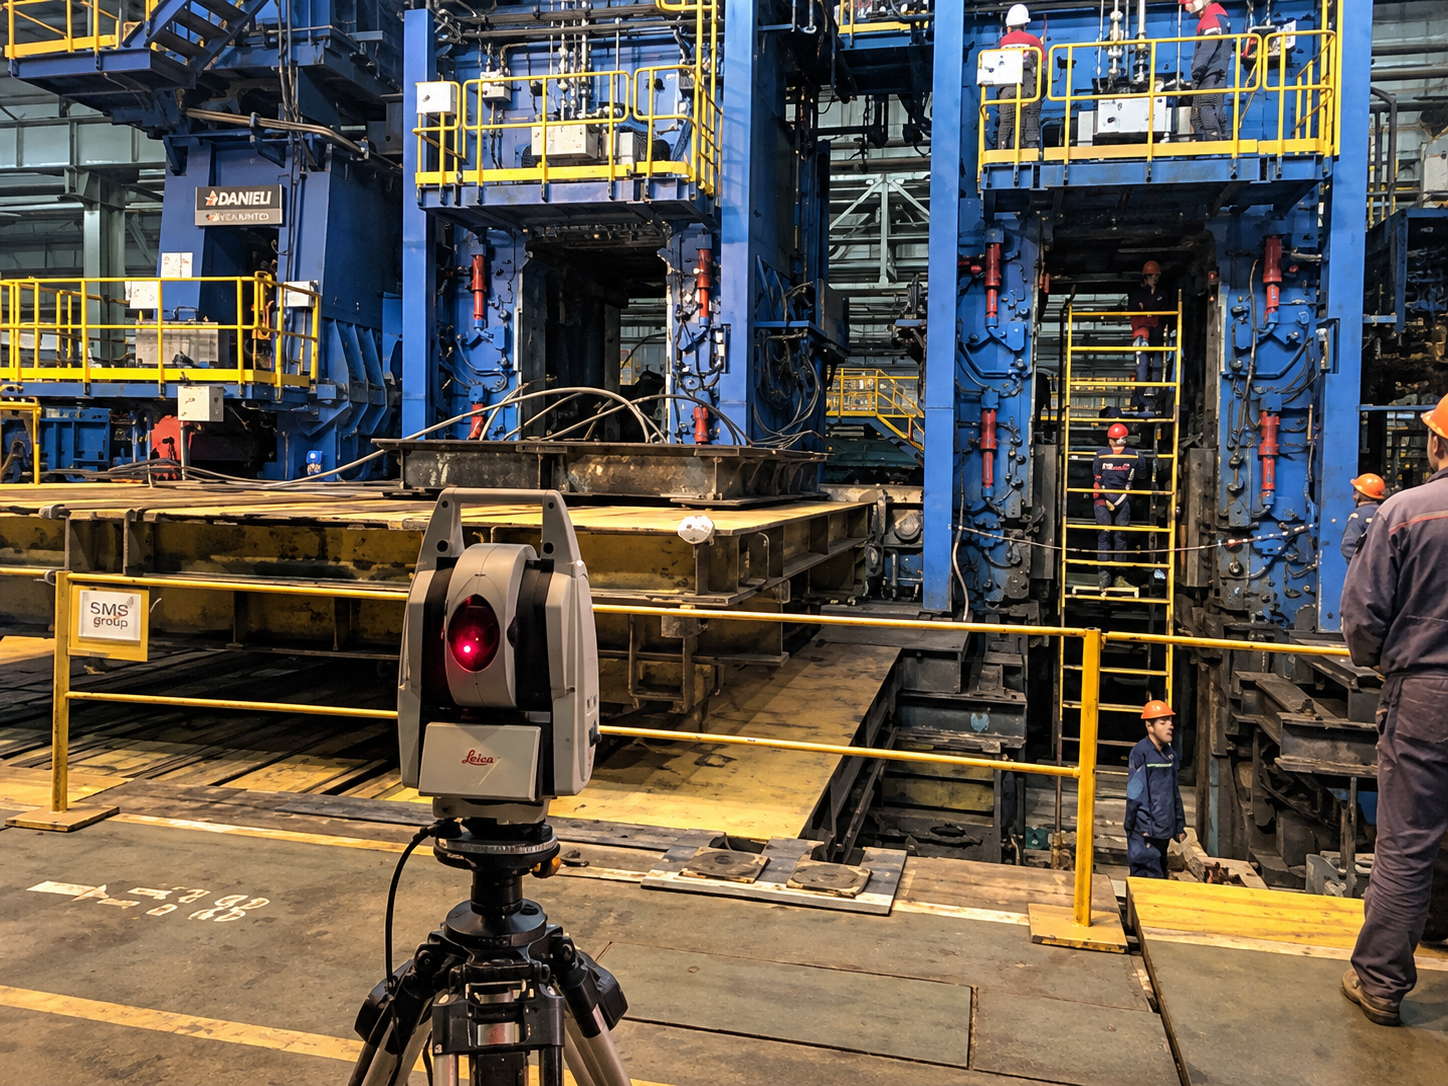
Лазерный трекер Leica AT402
О проекте
На предприятии металлургической отрасли ЗАО «Алкоа СМЗ» в Самаре выполнялась реконструкция стана холодной прокатки 2300. Требовалось проконтролировать пространственное положение технологического оборудования и выполнить его выверку относительно проектной системы координат стана.
Работы проводились в рамках контроля геометрии промышленного оборудования и охватывали весь технологический участок — от разматывателя и входных роликов до оборудования клети и моталки.
Объём выполненных работ
— выполнена привязка измерений к системе координат стана 2300;
— проконтролировано положение дефлекторного ролика;
— определено положение роликов брайделя и протяжных роликов;
— проконтролировано положение разматывателя;
— выполнены измерения оборудования прокатной клети;
— определено положение верхней и нижней балок распыления;
— проконтролированы балки индукционного нагрева;
— определено положение накладок клети и клиновой плиты;
— выполнен контроль положения стола;
— проконтролированы стрессометрический, отгибающий и проглаживающие ролики;
— определено положение барабана моталки и моталки;
— выполнен контроль технологических лазеров входной и выходной частей.
Привязка к системе координат стана
Перед основными измерениями была выполнена привязка к реперным отметкам производственного цеха и системе координат стана 2300. За основу принимались ось прокатки, плоскость прокатки и ось симметрии клети. Для объединения измерений с разных стоянок прибора была создана локальная геодезическая сеть. Это позволило контролировать все элементы стана относительно единой геометрической базы.
Контроль оборудования входной части
На входной части стана определялось пространственное положение разматывателя, дефлекторного ролика, роликов брайделя и протяжных роликов. Положение цилиндрических элементов определялось по измеренным точкам их поверхностей с последующим построением осей. Полученные оси сопоставлялись с базовыми элементами и системой координат прокатного стана. Также контролировалось положение технологического лазера.
Контроль оборудования прокатной клети
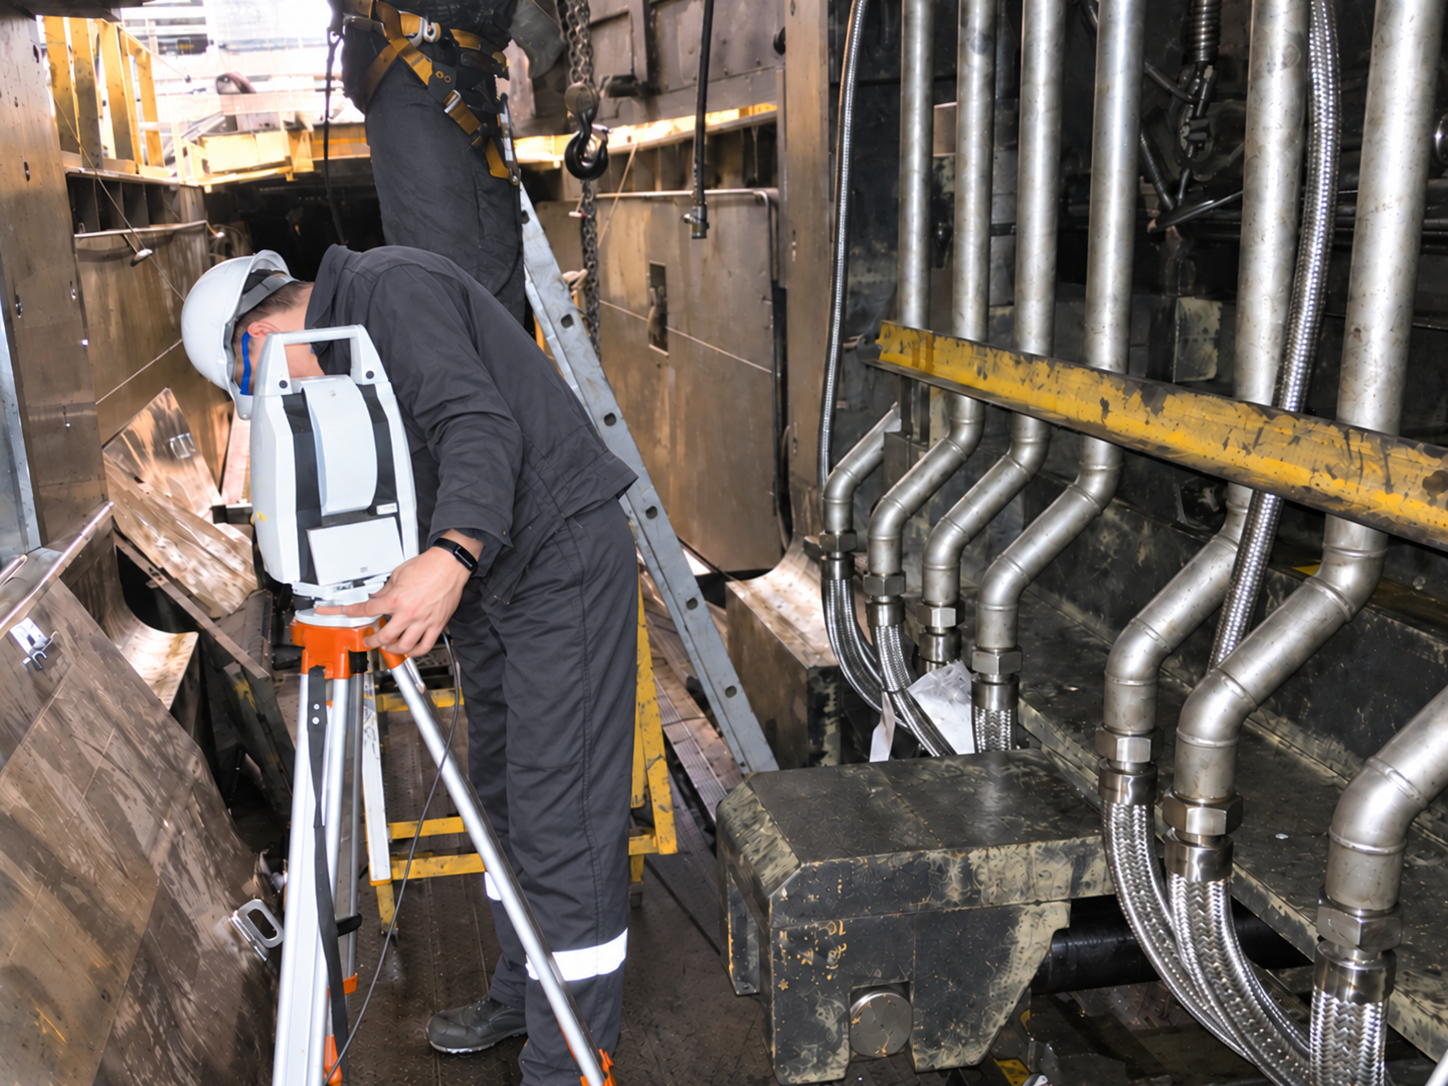
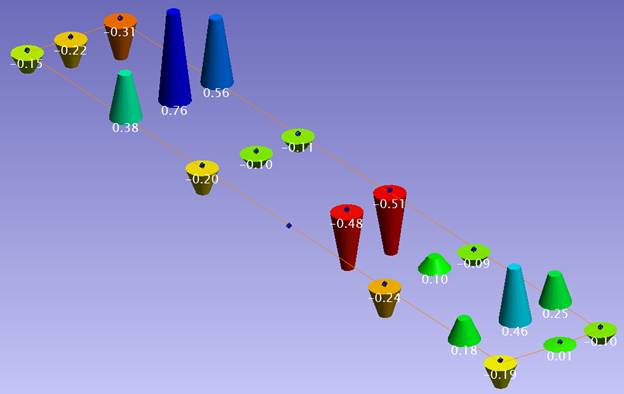
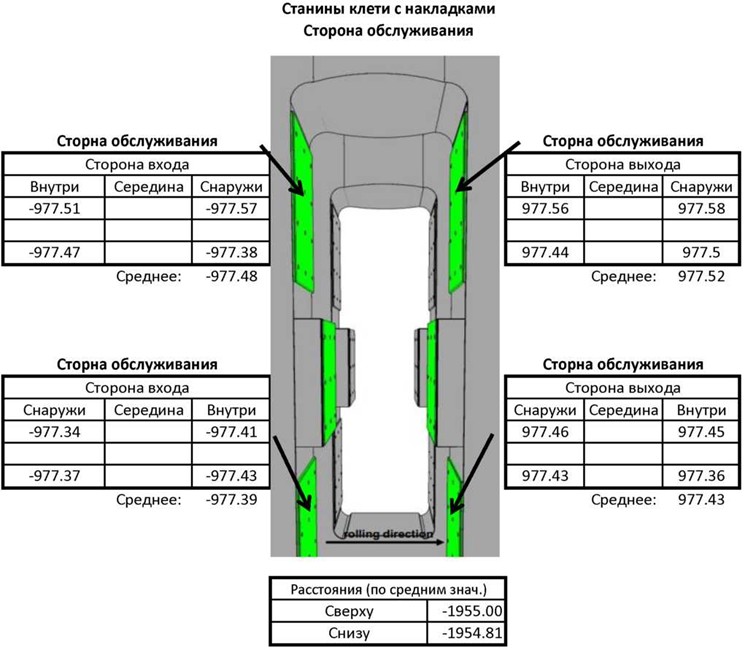
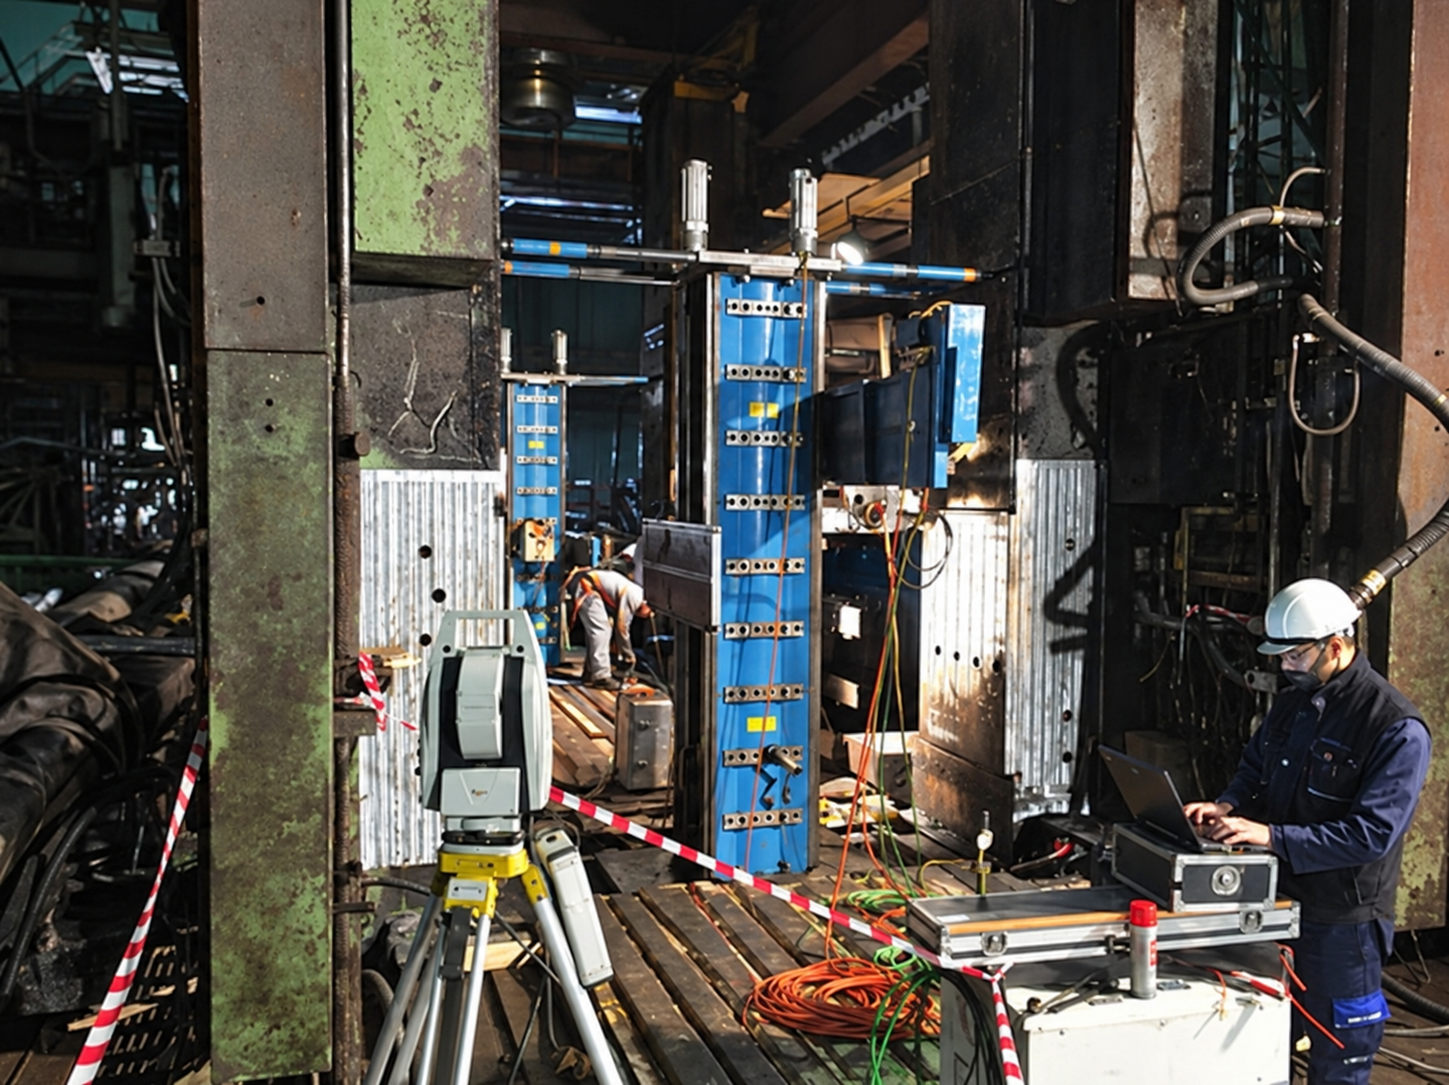
В клети выполнялись измерения накладок, клиновой плиты, верхней и нижней балок распыления, балок индукционного нагрева и стола. Для каждого элемента определялось фактическое пространственное положение относительно системы координат стана. При ограниченном доступе использовались доступные прецизионные поверхности и отверстия оборудования. Измерения позволили получить фактическую геометрию элементов клети и данные для их последующей выверки.
Контроль выходной части
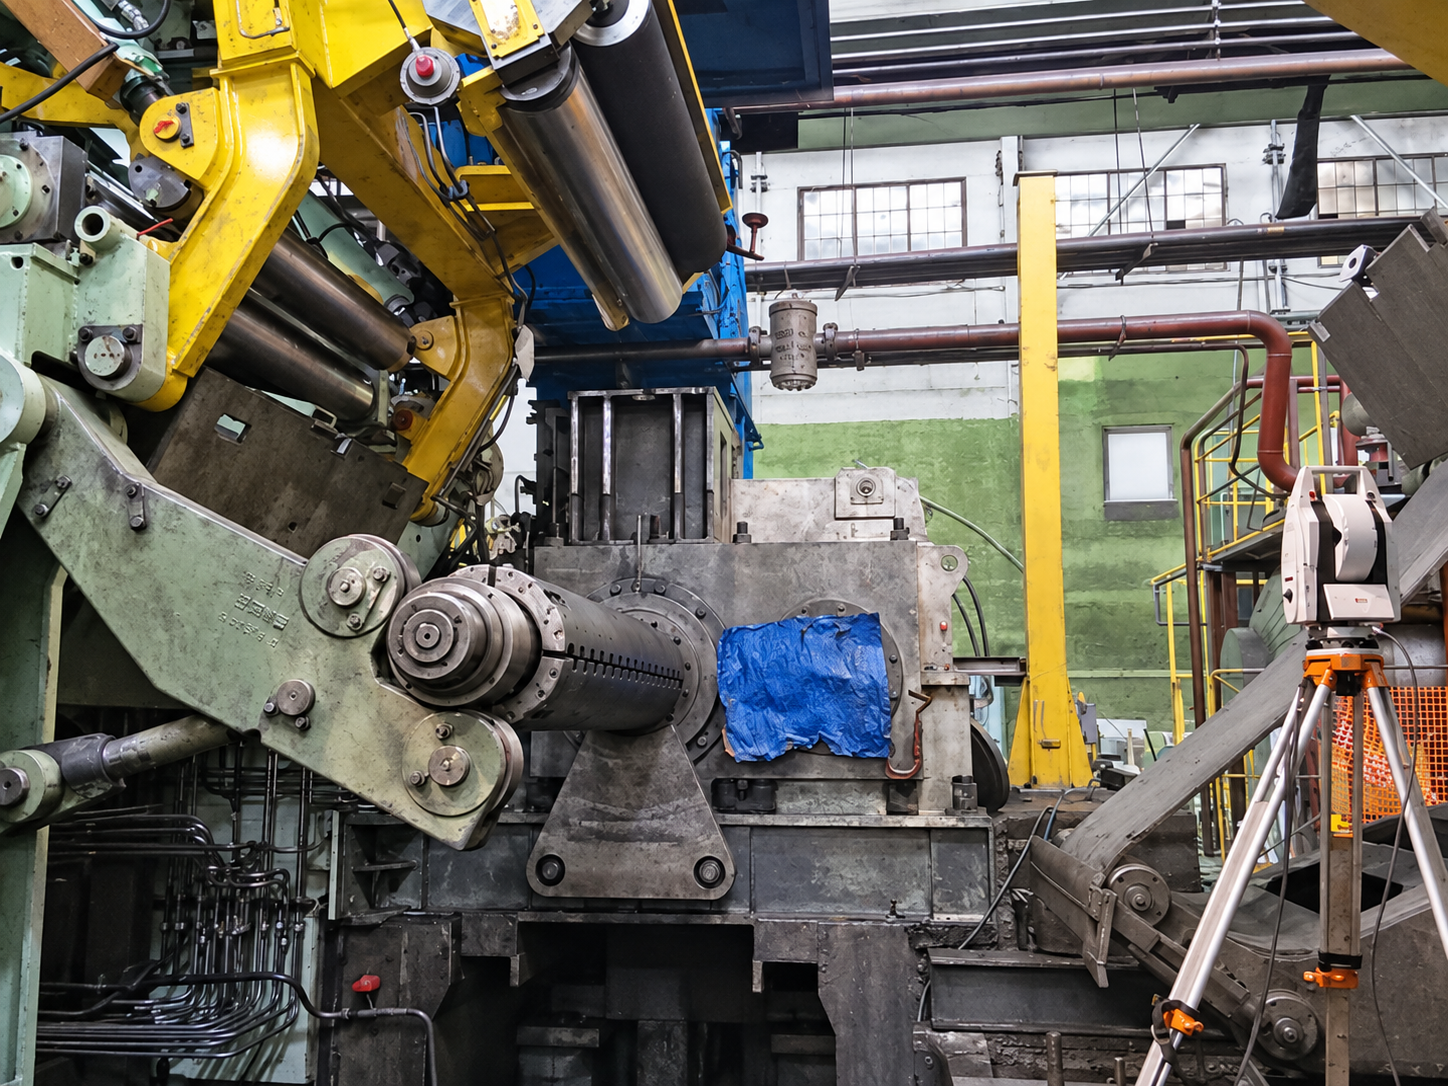
На выходной части были проконтролированы стрессометрический и отгибающий ролики, проглаживающие ролики, барабан моталки, моталка и технологический лазер. Контроль выполнялся в общей системе координат стана, что позволило оценивать взаимное положение оборудования относительно оси прокатки, а не отдельные размеры каждого узла. Работы выполнялись как контроль геометрии на объекте заказчика непосредственно в производственном цехе.
Измерительное оборудование
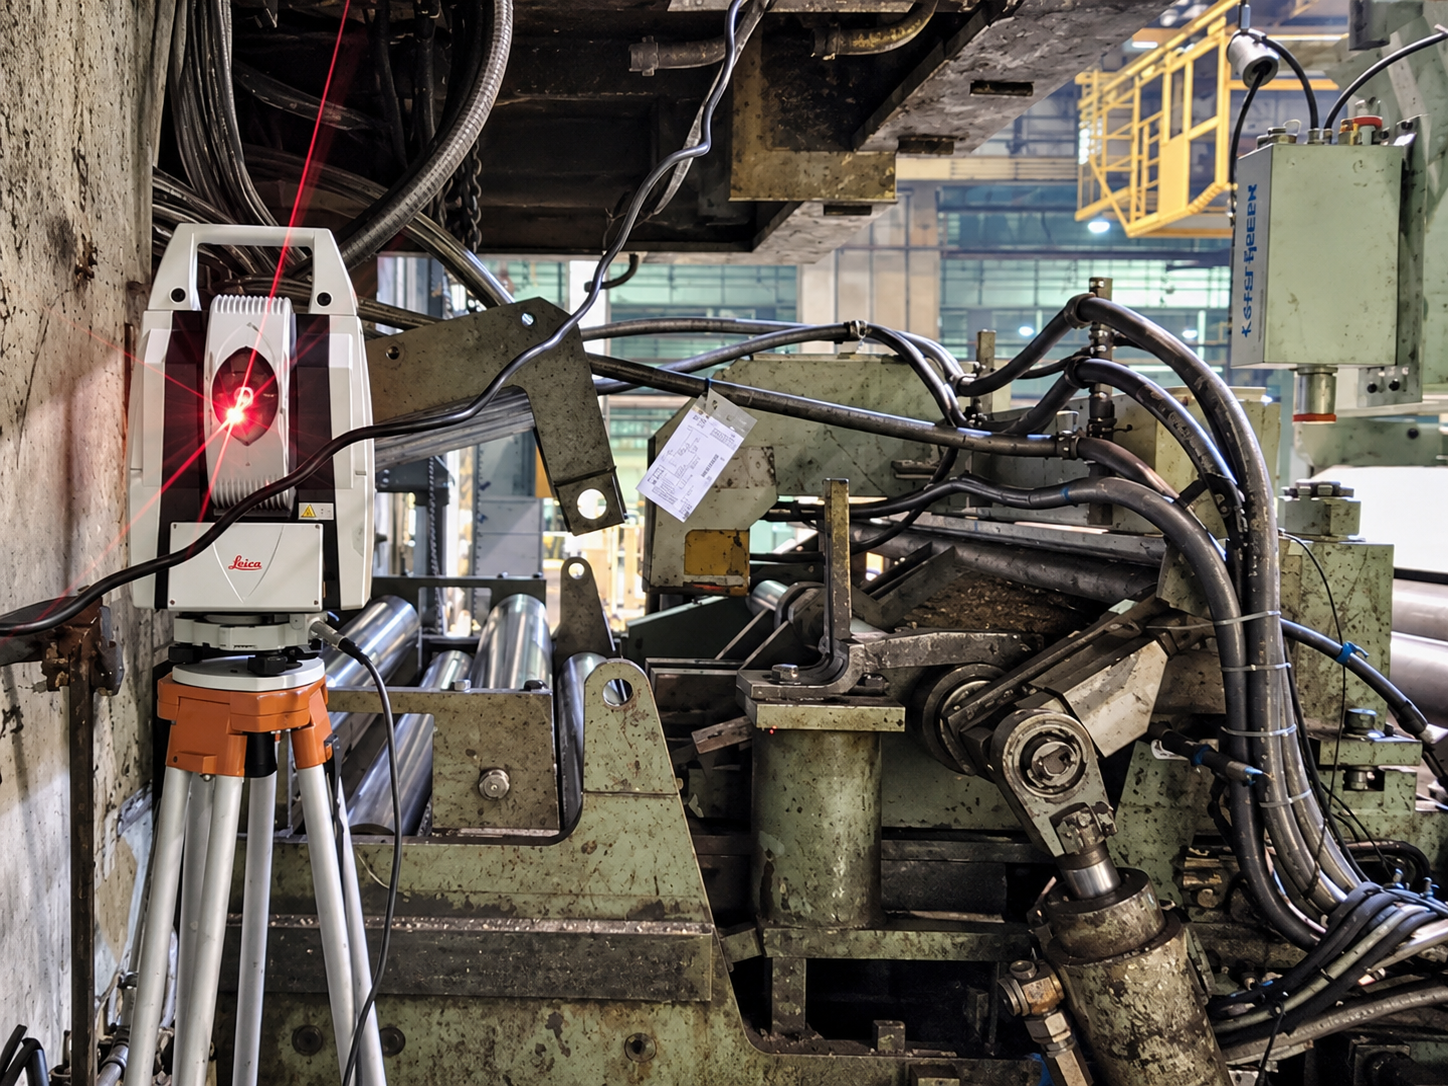
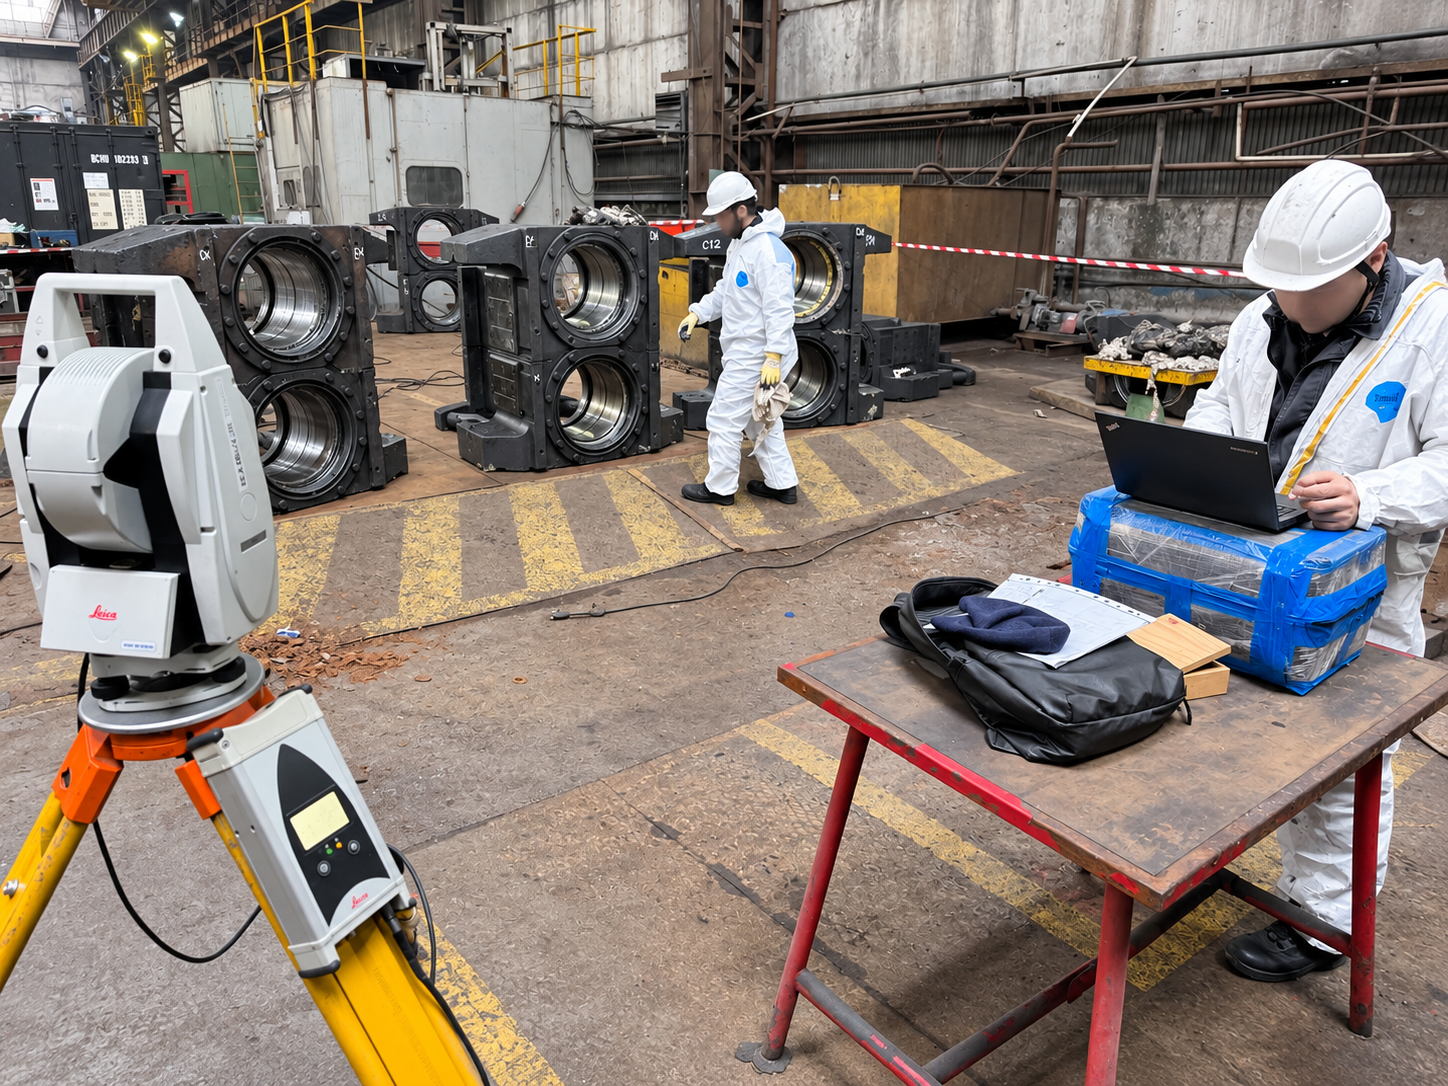
Для пространственных измерений применялся абсолютный лазерный трекер Leica AT402 с уголковыми отражателями. Обработка и геометрический анализ полученных данных выполнялись в программном комплексе Spatial Analyzer.
Результаты
— выполнен комплексный контроль геометрии оборудования стана холодной прокатки 2300;
— создана единая система координат для контроля технологических узлов;
— определено фактическое положение оборудования входной части;
— проконтролированы основные элементы прокатной клети;
— определено положение оборудования выходной части и моталки;
— получены измерительные данные и исполнительные схемы по контролируемым узлам;
— оборудование стана выверено и приведено в проектное положение;
— работы по геодезическому сопровождению реконструкции выполнены в полном объёме.
Фотогалерея
Похожие проекты
Обсудим вашу задачу
Направьте на электронную почту техническое задание, чертежи оборудования и описание работ по монтажу, ремонту или реконструкции. Укажите состав контролируемых узлов и параметры, которые необходимо проверить или скорректировать.
Определим состав измерений и подготовим предложение по срокам и стоимости геодезического сопровождения.