Мобильное фрезерование посадочных мест роликов стана 2000
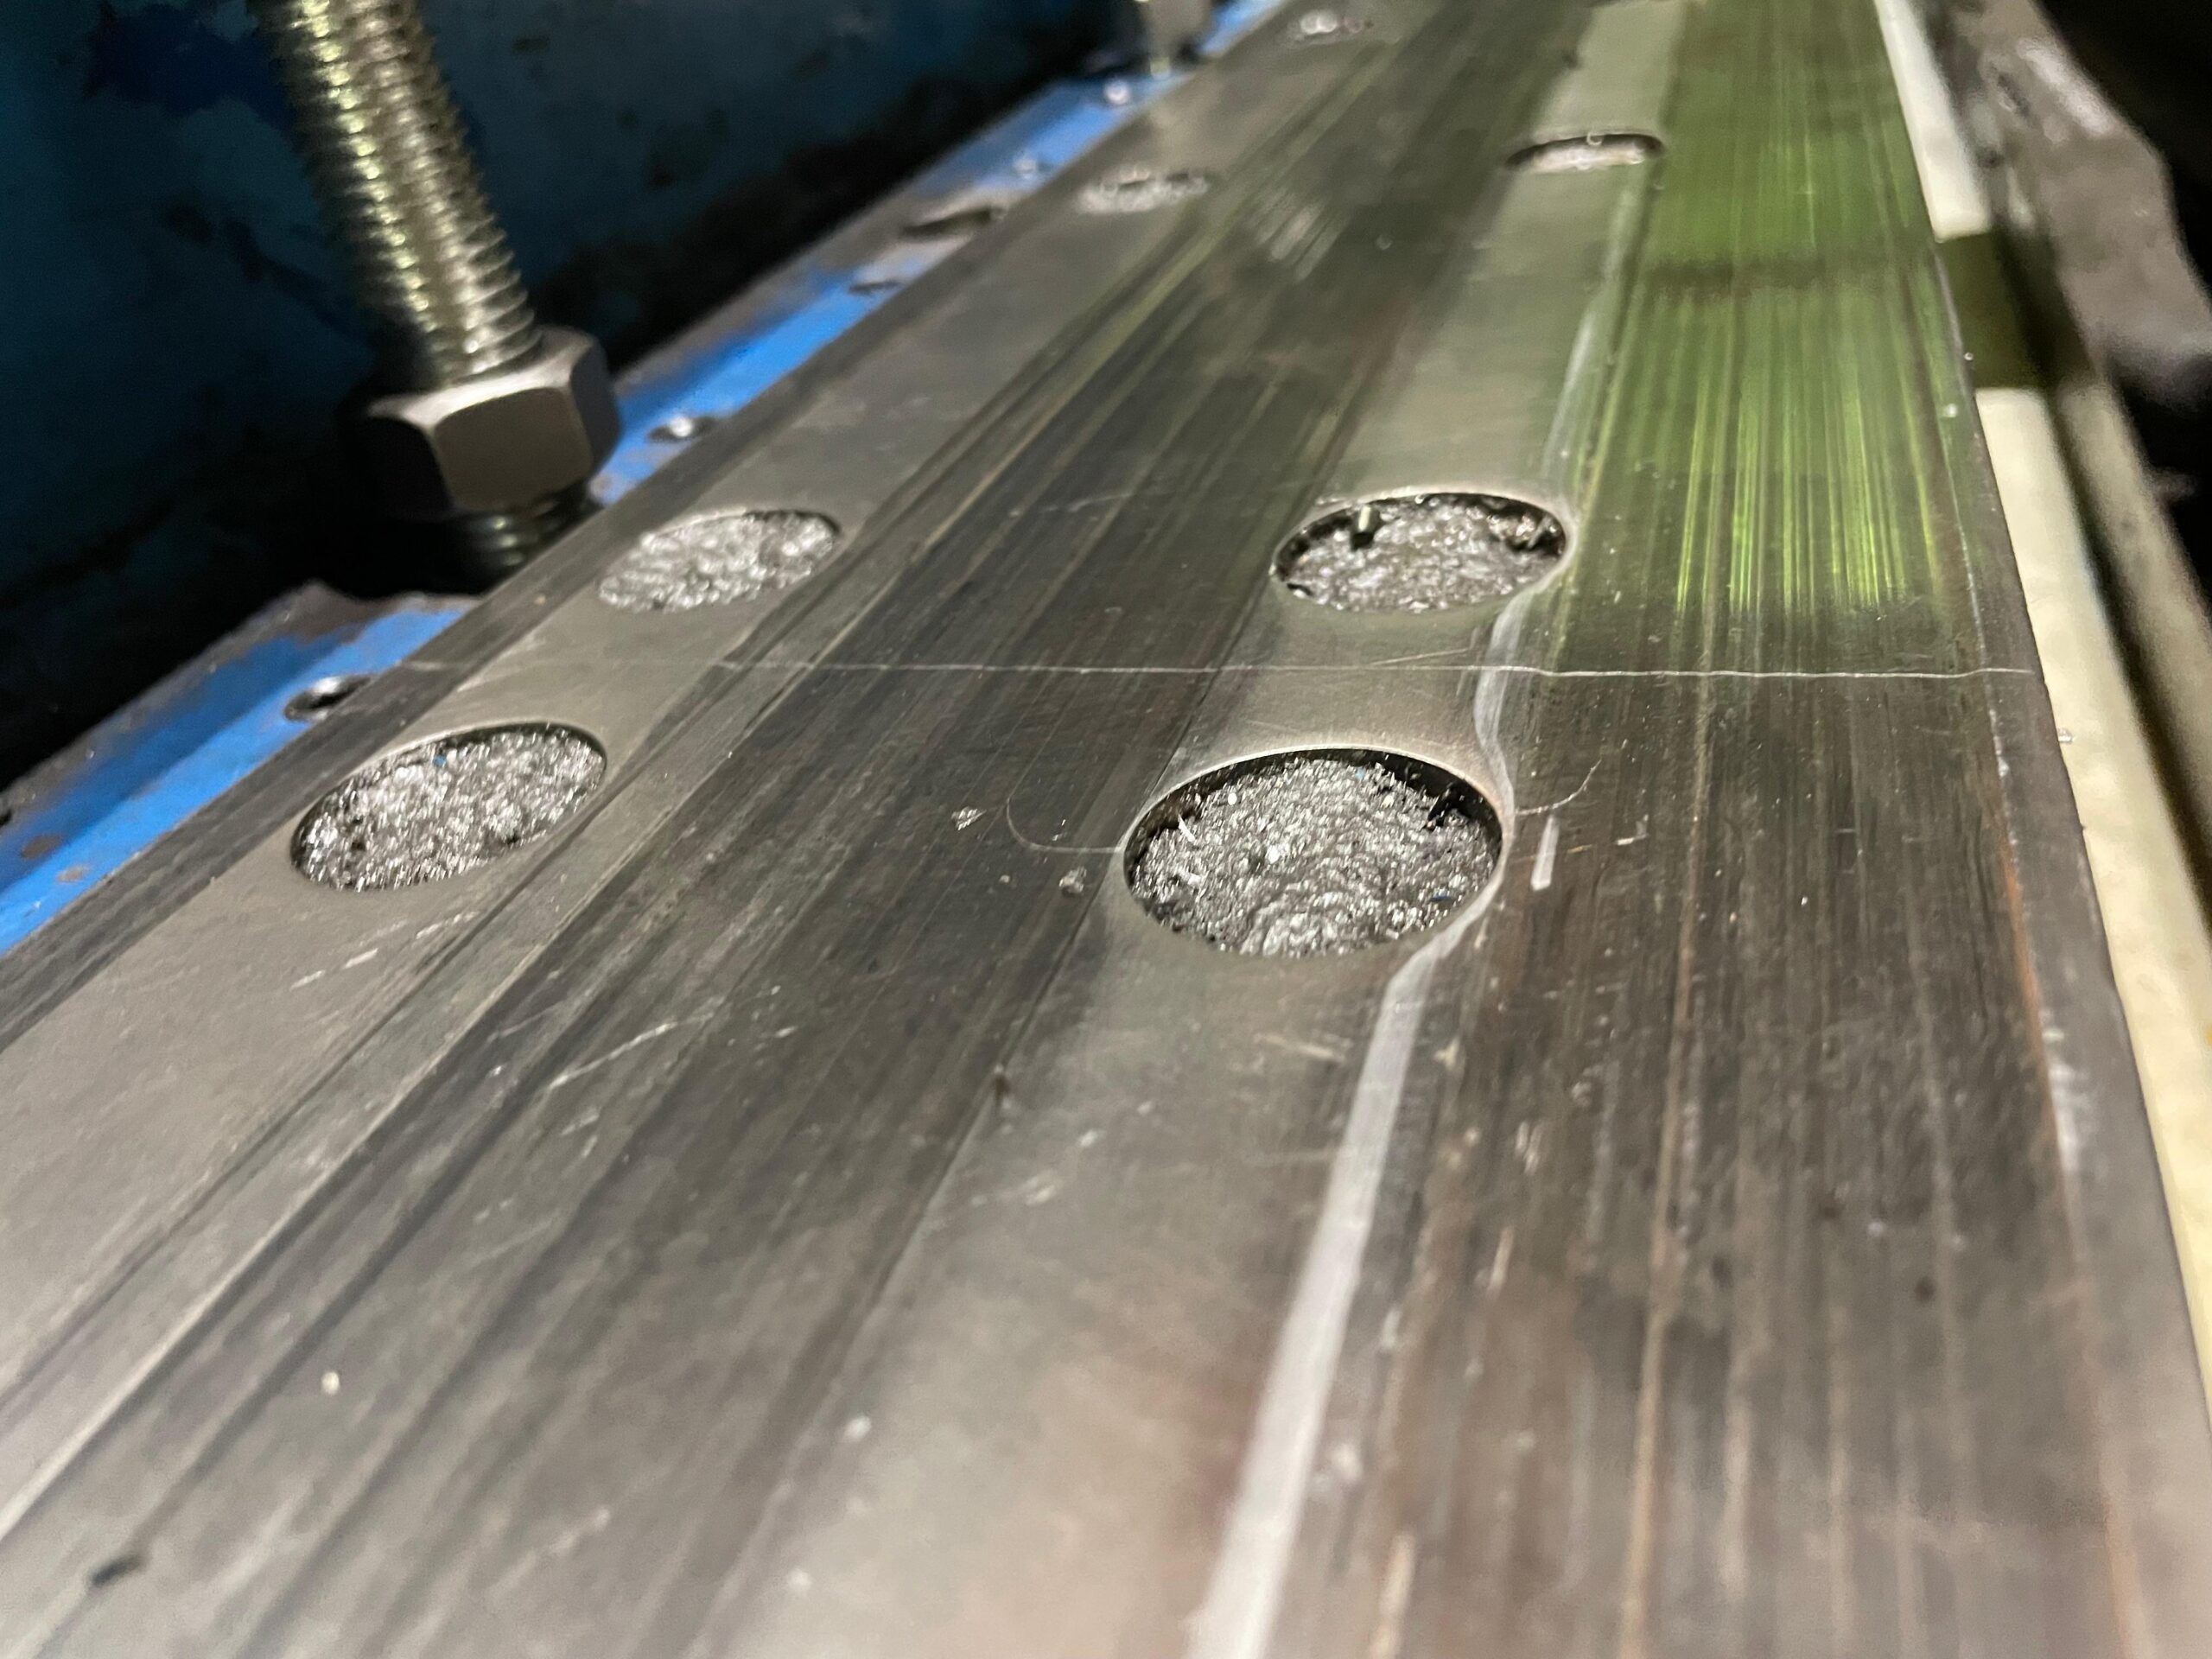
Специалисты СМП.Инжиниринг выполнили восстановление восьми посадочных мест под подушки станинных роликов моталок стана горячей прокатки 2000ГП на ПАО «НЛМК» в Липецке. Работы включали восстановительную наплавку и мобильное фрезерование опорных поверхностей до проектных размеров непосредственно на установленной станине.
Ремонт проведён без демонтажа станины в течение трёх суток. Геодезическое сопровождение позволило восстановить положение посадочных мест относительно оси прокатки и проконтролировать геометрию после обработки.
Объект
Посадочные места под подушки станинных роликов моталок стана
Даты выполнения
Октябрь 2026
Оборудование
Мобильный фрезерный станок

О проекте
В октябре 2026 года на металлургическом предприятии ПАО «НЛМК» проводился капитальный ремонт оборудования стана 2000ГП в зоне моталок. Посадочные места под подушки станинных роликов имели неравномерный износ порядка 5 мм и отклонения геометрии. Требовалось восстановить восемь посадочных мест до проектных размеров, сохранив их положение относительно оси прокатки и соседнего оборудования.
Ремонт выполнялся без демонтажа станины. Для восстановления применялась технология мобильной металлообработки с установкой фрезерного оборудования непосредственно на ремонтируемой конструкции.
Объём выполненных работ
— Проведены исходные геодезические измерения посадочных поверхностей;
— Определены фактический износ и величины восстановительной наплавки;
— Выполнена наплавка восьми посадочных мест под подушки станинных роликов;
— Установлен и выверен мобильный фрезерный станок;
— Выполнено фрезерование восстановленных поверхностей до проектных размеров;
— Проведён промежуточный контроль геометрии в процессе обработки;
— Выполнены итоговые измерения плоскостности и высотного положения посадочных мест.
Восстановление посадочных мест наплавкой
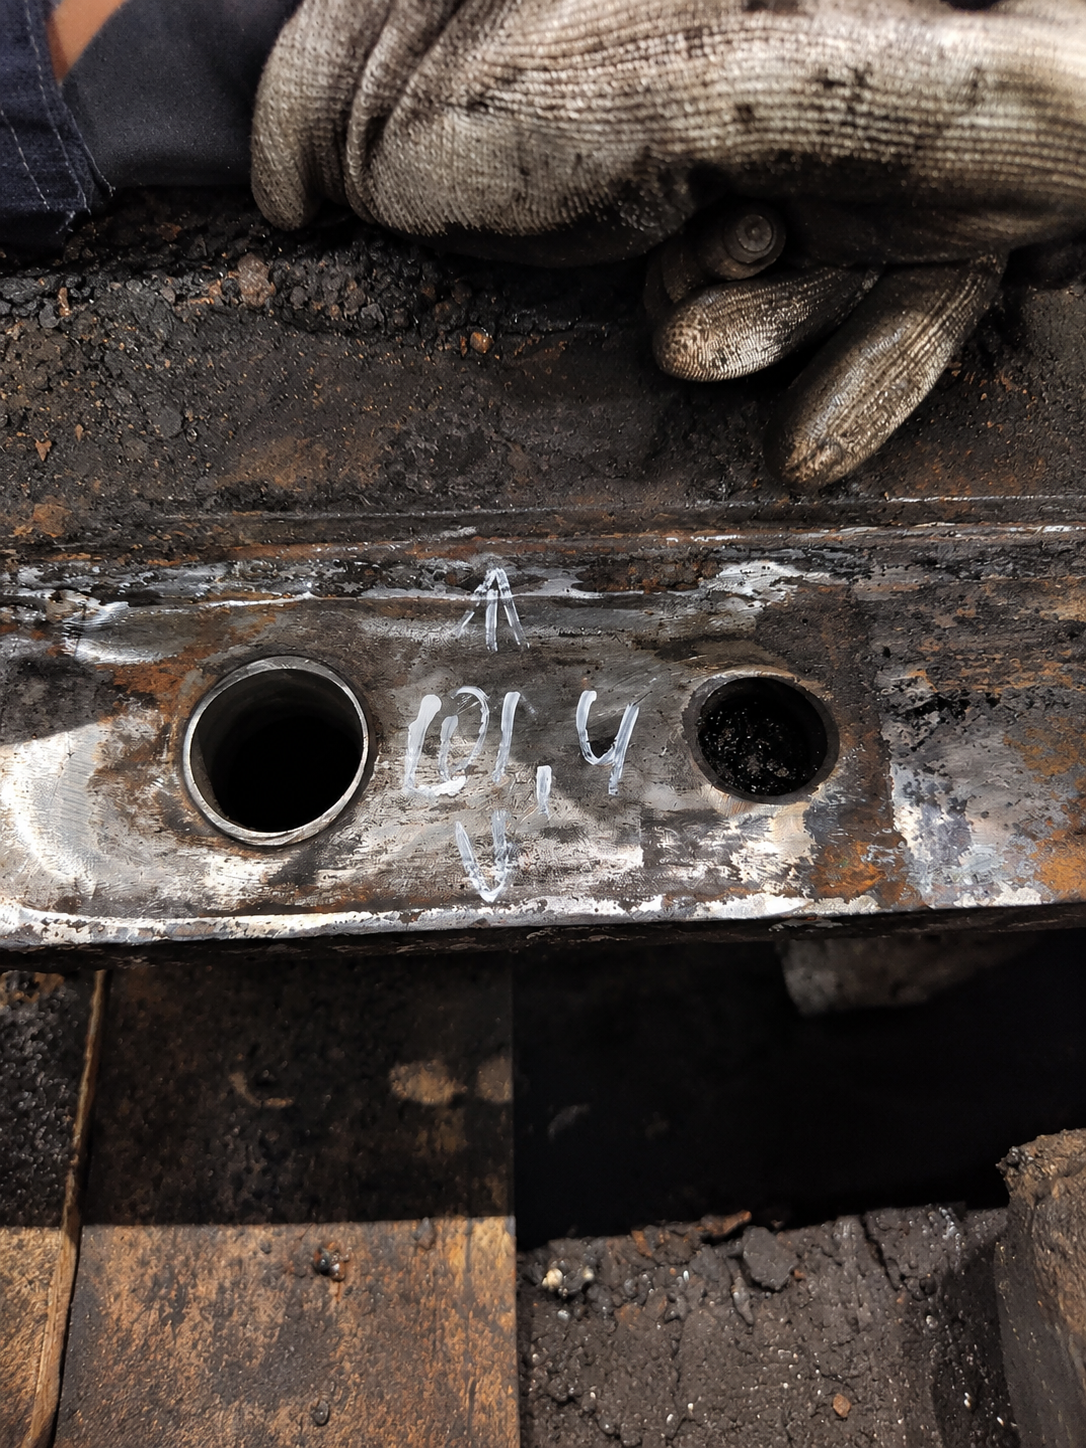
Перед механической обработкой выполнена геодезическая съёмка изношенных посадочных поверхностей. Измерения позволили определить фактическое положение опорных плоскостей относительно оси прокатки, оценить износ и установить необходимую величину наплавки на отдельных участках. После определения объёма восстановления выполнена наплавка посадочных мест под подушки станинных роликов. Наплавленный металл сформировал припуск для последующей механической обработки до проектных размеров.
Мобильное фрезерование посадочных поверхностей
После наплавки мобильный фрезерный станок установили непосредственно на ремонтируемой конструкции. Для восстановления проектной геометрии выполнялось мобильное фрезерование посадочных мест. Станок выставлялся относительно оси прокатки и существующих базовых поверхностей соседнего оборудования.
В процессе фрезерования обрабатывались наплавленные участки с контролем съёма металла, плоскостности и высотного положения поверхностей. Все восемь посадочных мест восстановлены без демонтажа станины и транспортировки крупногабаритного оборудования в механический цех.
Контроль геометрии после фрезерования
Геодезическое сопровождение выполнялось на всех основных этапах ремонта с использованием лазерного трекера Leica AT402. После фрезерования проведена итоговая проверка восстановленных посадочных мест. Контролировались плоскостность поверхностей и их высотное положение относительно проектной геометрии стана. По результатам контроля отклонения плоскостности и высотного положения не превысили 0,1 мм. Восстановленные посадочные места соответствовали требованиям технического задания.
Результаты
— Восстановлены восемь посадочных мест под подушки станинных роликов;
— Выполнены наплавка и мобильное фрезерование до проектных размеров;
— Обеспечено требуемое положение обработанных поверхностей относительно оси прокатки;
— Итоговые отклонения геометрии не превысили 0,1 мм;
— Работы выполнены за трое суток без демонтажа станины.
Комплексное выполнение восстановительной наплавки, мобильного фрезерования и геодезического контроля позволило завершить ремонт посадочных мест непосредственно на установленном оборудовании и обеспечить требуемую геометрию для последующей сборки узла.
Фотогалерея


Похожие проекты по мобильной фрезеровке
Мобильная фрезеровка
Мобильное фрезерование рабочих поверхностей траверсы пресса 10000 тс
Обсудим вашу задачу
Направьте на электронную почту чертежи оборудования, фотографии изношенных посадочных поверхностей и техническое задание. Укажите размеры обрабатываемых участков, характер износа, требования к геометрии и условия выполнения работ на объекте.
Определим технологию восстановления, необходимость наплавки, способ установки мобильного оборудования и состав измерительного контроля.