
Восстановление роликов рольганга прокатного стана
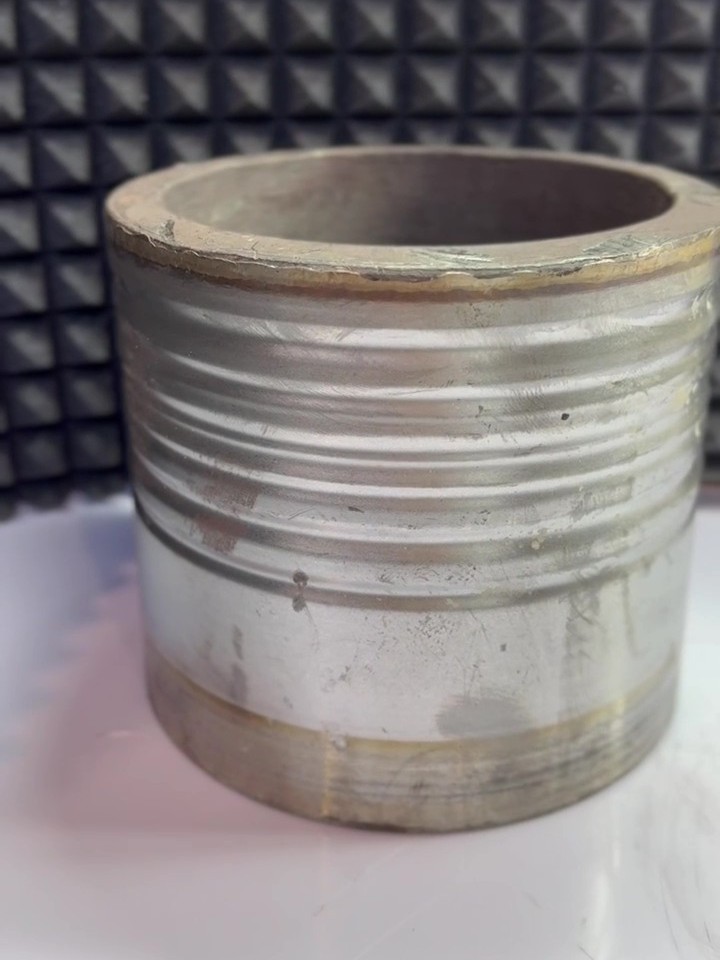
Специалисты СМП.Инжиниринг выполнили восстановление роликов рольганга сортопрокатного стана. В процессе эксплуатации на рабочих поверхностях деталей образовались трещины, канавки и вмятины вследствие температурных перепадов и абразивного износа.
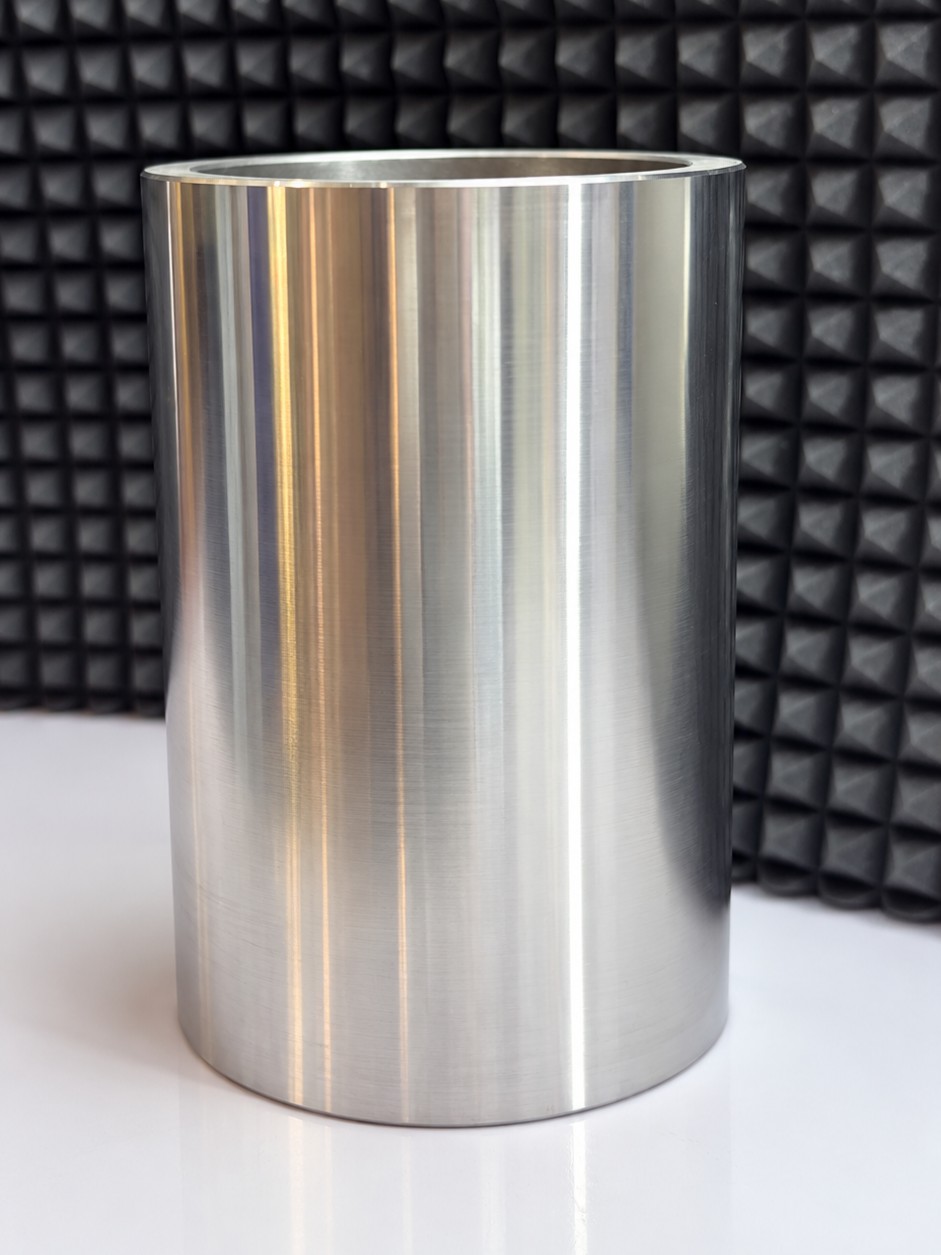
Для восстановления рабочих поверхностей проведены предварительная механическая обработка, капиллярный контроль, двухэтапная наплавка, термическая и финишная механическая обработка. После завершения ремонта выполнен выходной контроль деталей.
Объект
Ролики рольганга сортопрокатного стана
Дата выполнения
Сентябрь 2026 год
Оборудование
Наплавочное и токарное оборудование
О проекте
На предприятии металлургической отрасли требовалось восстановить рабочие поверхности роликов рольганга сортопрокатного стана. В процессе эксплуатации поверхности подвергались воздействию температурных перепадов и абразивного износа, что привело к появлению трещин, канавок и вмятин.
Работы выполнены в рамках стационарной металлообработки с последовательным восстановлением поверхности, термической обработкой и последующей доводкой деталей.
Объём выполненных работ
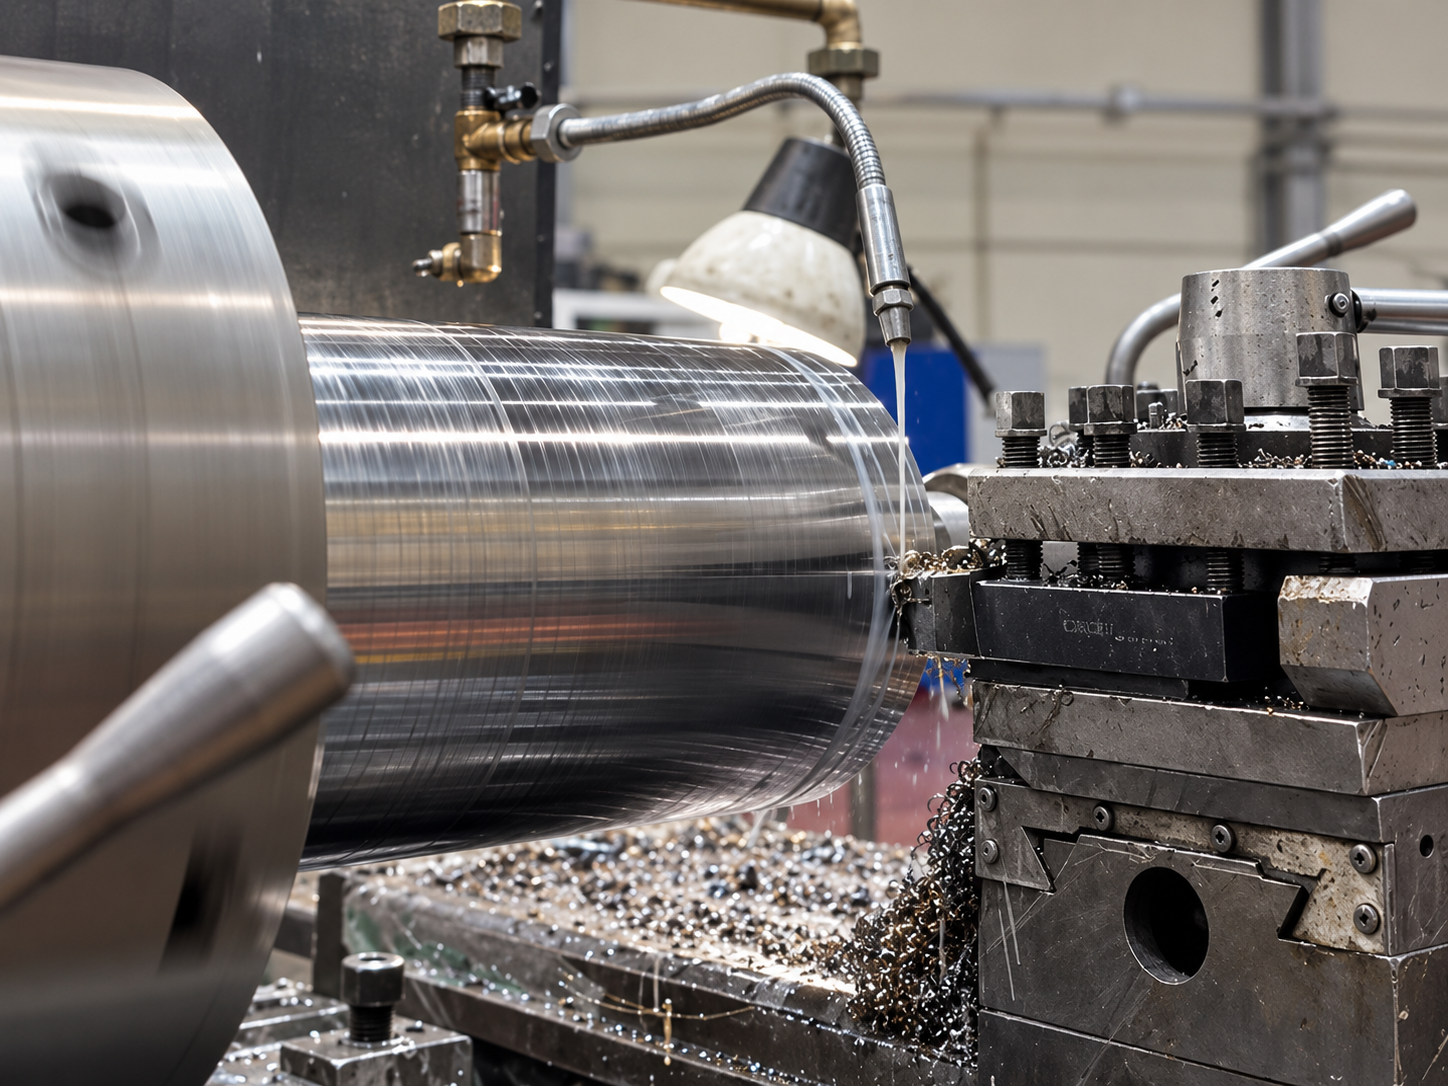
— выполнена предварительная механическая обработка роликов;
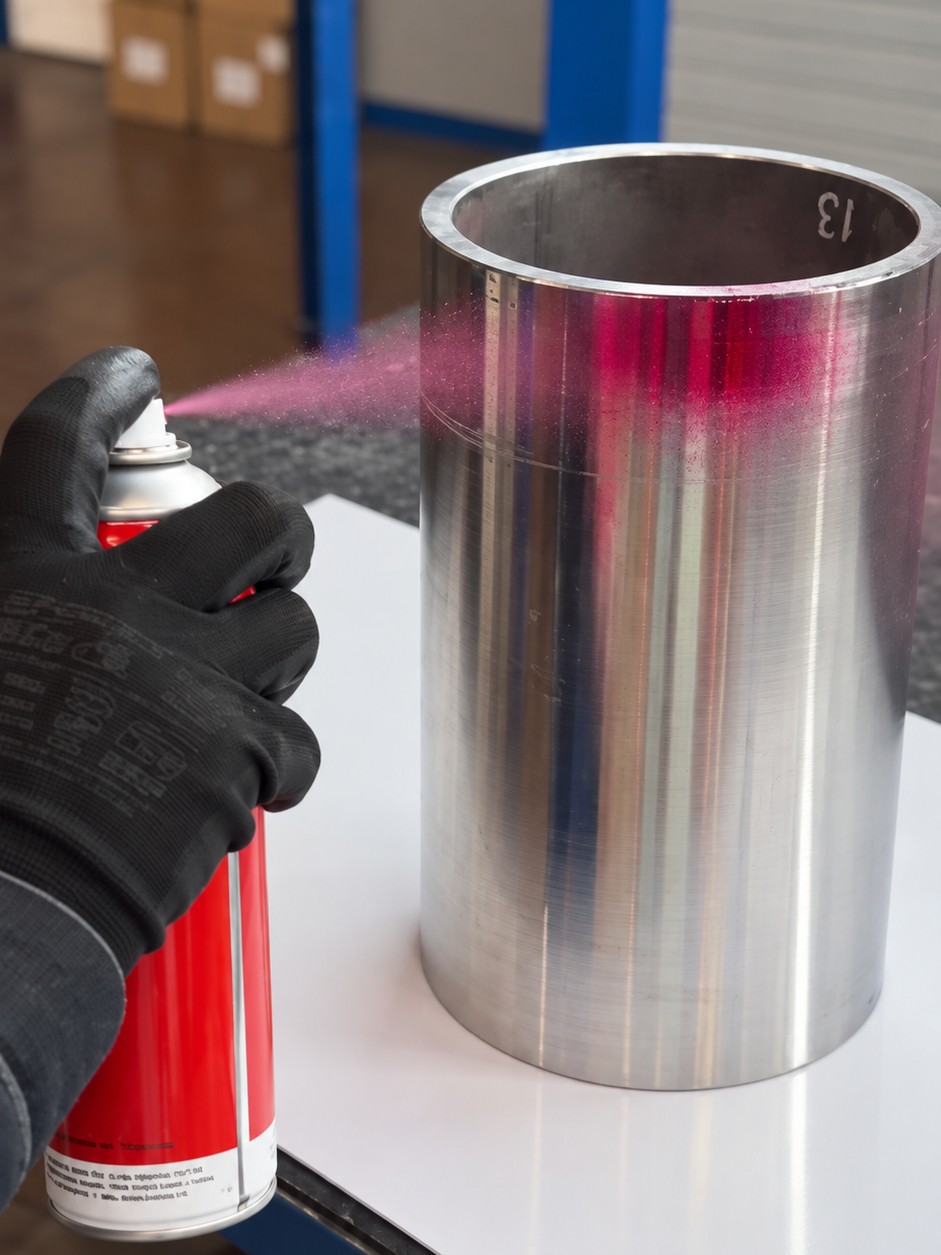
— проведён капиллярный контроль остаточных дефектов;
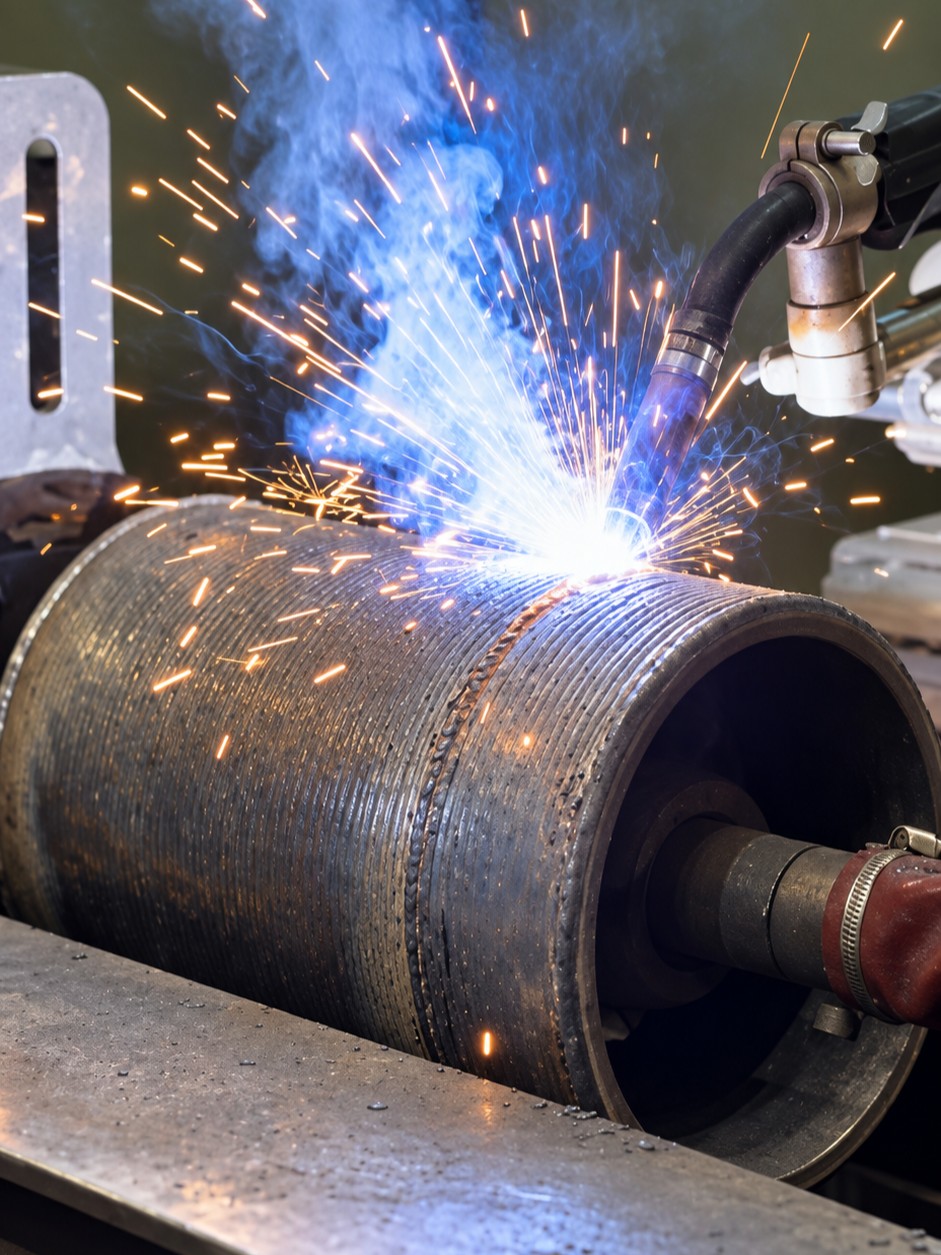
— нанесён буферный наплавочный слой;
— выполнена финишная наплавка рабочей поверхности;
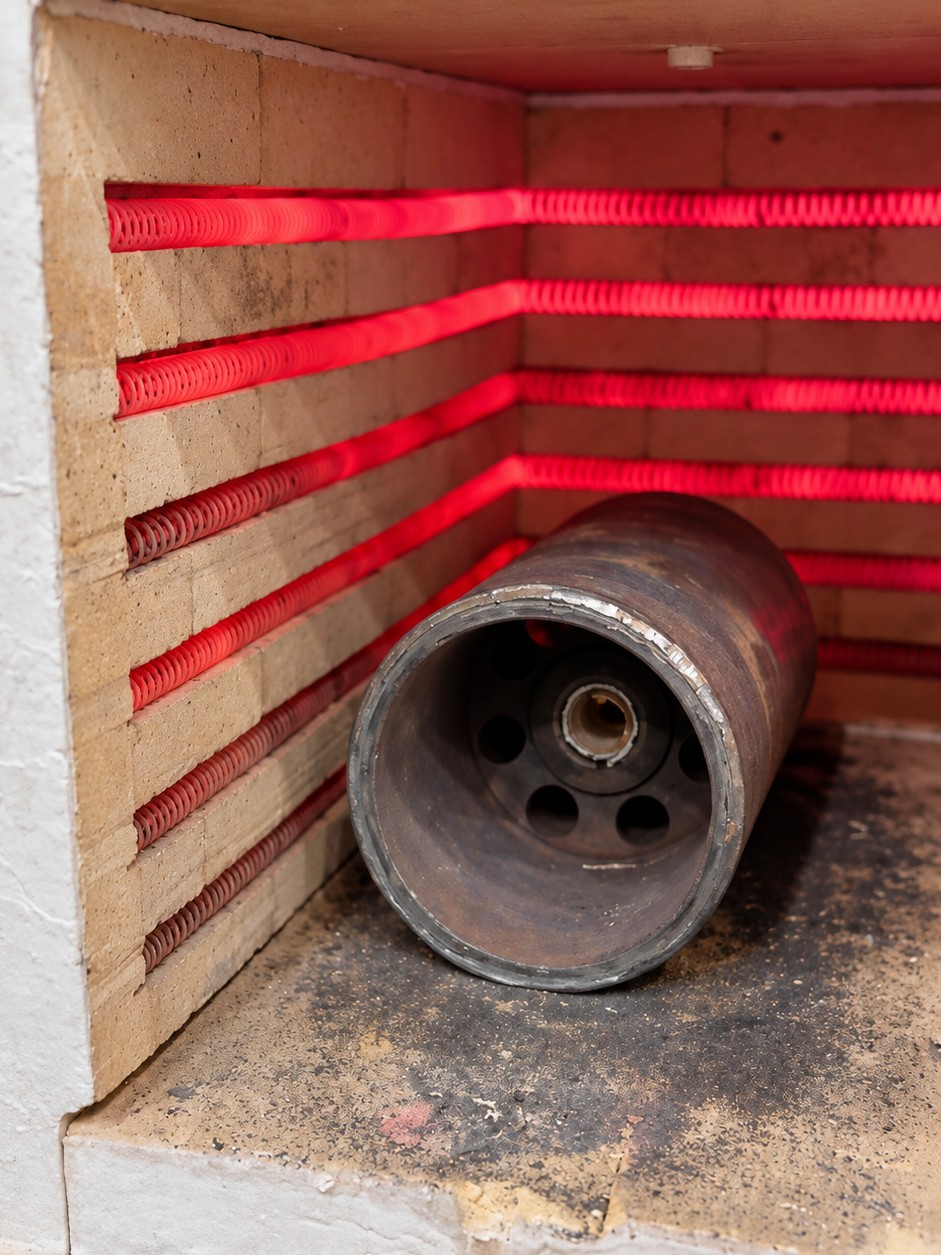
— проведён отжиг для снижения остаточных напряжений;
— выполнена финишная механическая обработка;
— проведена выходная капиллярная дефектоскопия.
Подготовка роликов к восстановлению
Перед наплавкой рабочие поверхности роликов подвергли механической обработке. После подготовки был выполнен капиллярный контроль для выявления остаточных поверхностных дефектов в металле. Такой контроль позволил перейти к наплавке после подготовки повреждённой поверхности.
Наплавка и финишная обработка
Восстановление роликов выполнялось в два этапа. Сначала был нанесён буферный слой, отделяющий основной материал ролика от финишного покрытия. Затем выполнена наплавка материалом с твёрдостью до 62 HRC, рассчитанным на работу при повышенных температурах и абразивном воздействии.
После наплавки ролики прошли отжиг для снижения остаточных напряжений, затем была выполнена финишная механическая обработка рабочей поверхности. Завершающим этапом стал выходной капиллярный контроль восстановленных деталей. Работы относятся к восстановлению цилиндрических поверхностей.
Результаты
— восстановлены рабочие поверхности роликов рольганга;
— нанесены буферный и финишный наплавочные слои;
— твёрдость финишного покрытия — до 62 HRC;
— выполнен отжиг после наплавки;
— проведена финишная механическая обработка;
— выполнена выходная капиллярная дефектоскопия;
— толщина защитного слоя после восстановления в три раза превышает проектное значение;
— восстановленные ролики переданы заказчику.
Фотогалерея
Похожие проекты
Обсудим вашу задачу
Направьте на электронную почту фотографии деталей, чертёж или техническое задание. Укажите характер износа, размеры рабочей поверхности, материал и требования к восстановленному слою.
Подберём технологию наплавки и последующей механической обработки, оценим сроки и стоимость выполнения работ.