
Изготовление кранового двурогого пластинчатого крюка
Специалисты СМП.Инжиниринг изготовили крановый двурогий пластинчатый крюк по конструкторской документации заказчика. Проект выполнен полным производственным циклом на собственной производственной базе: от подготовки материалов и изготовления отдельных элементов до механической обработки, сборки и итогового контроля готового изделия.
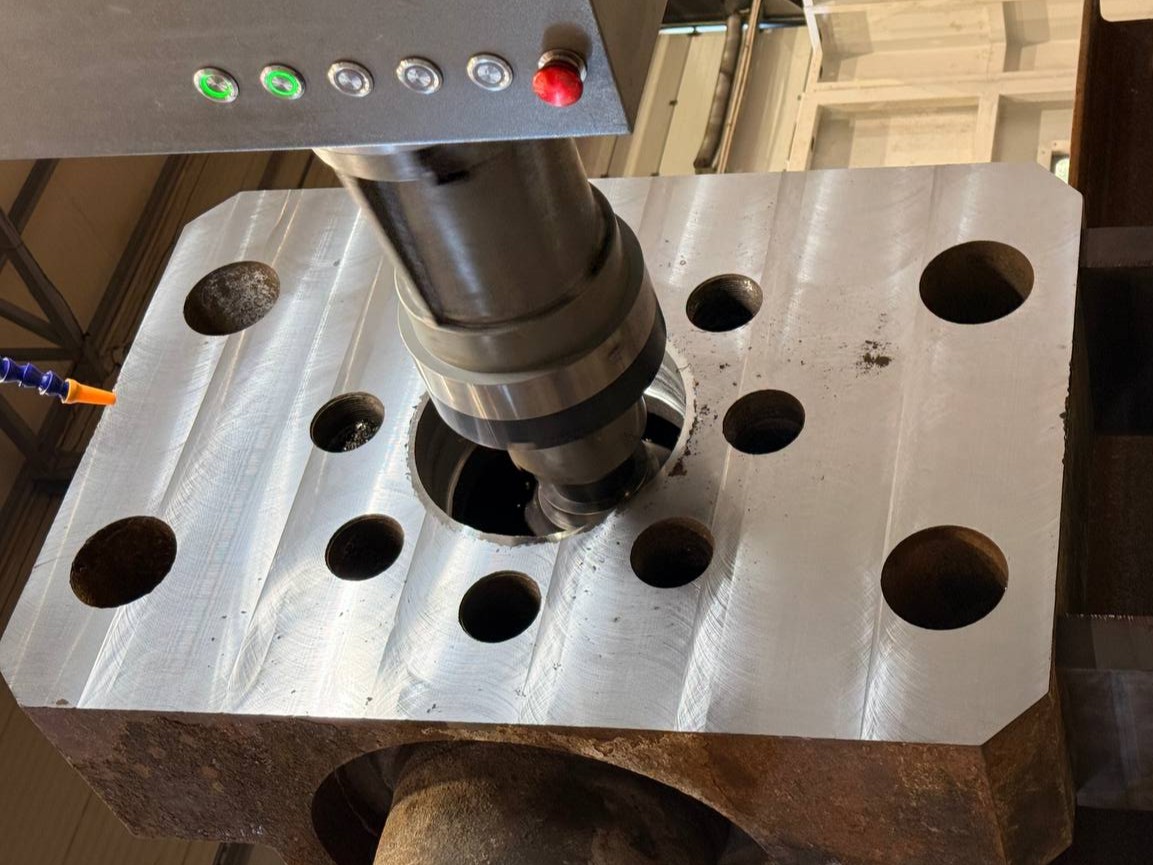
Работы включали раскрой металла, подготовку пластин, сборку элементов методом клёпки, обработку рабочих поверхностей и технологических отверстий. После завершения изготовления выполнен контроль геометрии и соответствия изделия требованиям конструкторской документации.
Объект
Крановый двурогий пластинчатый крюк
Срок выполнения
28 рабочих
смен
Оборудование
Производственная база СМП.Инжиниринг

О проекте
Крановый двурогий пластинчатый крюк представляет собой ответственное грузоподъёмное изделие, для которого важны точность изготовления отдельных элементов, взаимное положение отверстий и рабочих поверхностей, а также качество сборки.Работы выполнялись в рамках стационарной металлообработки на собственной производственной базе СМП.Инжиниринг. Производственный цикл включал подготовку материала, изготовление пластин, механическую обработку отдельных элементов, сборку крюка и контроль готового изделия.
Исходной документацией служил комплект чертежей заказчика. На основании конструкторской документации определялись геометрия деталей, последовательность изготовления и требования к обработке и сборке. Такой формат работ соответствует услуге изготовления деталей по чертежам, когда готовое изделие производится по заданным размерам и техническим требованиям.
Проект потребовал выполнения нескольких последовательных производственных операций и контроля результата на различных этапах. После сборки и механической обработки готовый крюк был проверен перед передачей заказчику.Изготовление крупногабаритных и ответственных деталей по конструкторской документации относится к задачам, которые СМП.Инжиниринг выполняет для предприятий тяжёлого машиностроения.
Объём выполненных работ
— Изучена и проанализирована конструкторская документация заказчика;
— Закуплен необходимый листовой металл и комплектующие;
— Выполнена нарезка и раскрой металлических пластин;
— Проведена сборка пакета пластин методом клёпки;
— Выполнено сверление технологических отверстий;
— Проведена механическая обработка торцевых и рабочих поверхностей;
— Выполнена расточка технологических отверстий;
— Проведён пооперационный контроль размеров изделия;
— Выполнен итоговый контроль геометрии готового крюка.
Подготовка и изготовление элементов
Производство началось с подготовки материалов и отдельных элементов крюка в соответствии с конструкторской документацией. Листовые заготовки были раскроены на пластины необходимой конфигурации с последующей подготовкой поверхностей к сборке и механической обработке. Последовательность изготовления определялась необходимостью обеспечить согласованное положение всех элементов после сборки. Особое внимание уделялось отверстиям и рабочим поверхностям, геометрия которых влияет на последующую сборку и эксплуатацию изделия.
Сборка пластинчатого крюка
После изготовления отдельных пластин была выполнена их сборка в единое изделие методом клёпки. Для такой конструкции важно обеспечить стабильное взаимное положение элементов при сборке, поскольку итоговая геометрия крюка зависит не только от размеров отдельных пластин, но и от точности расположения всего пакета. После сборочных операций выполнялась последующая механическая обработка элементов, предусмотренных конструкторской документацией.
Механическая обработка
На производственной базе СМП.Инжиниринг были выполнены операции по обработке рабочих и сопрягаемых поверхностей готового изделия. Работы включали:
— обработку торцевых поверхностей;
— сверление отверстий;
— расточку технологических отверстий;
— обработку рабочих поверхностей;
— подготовку изделия к окончательной сборке и контролю.
Сочетание нескольких видов механической обработки в рамках одного производственного цикла позволило выдерживать взаимное положение элементов и контролировать геометрию изделия по мере выполнения работ.
Контроль качества и геометрии
Контроль выполнялся на отдельных этапах изготовления и после завершения механической обработки. Проверялись параметры, предусмотренные конструкторской документацией, включая размеры элементов, положение технологических отверстий, геометрию рабочих поверхностей и соответствие готового изделия заданной конструкции. Итоговая проверка позволила подтвердить готовность крюка к передаче заказчику и дальнейшей эксплуатации.
Применённое оборудование
Работы выполнялись на производственной базе СМП.Инжиниринг с использованием оборудования для раскроя, сверления, фрезерной и расточной обработки металлических деталей. Для контроля готового изделия применялось высокоточное измерительное оборудование Leica.
Результаты
Крановый двурогий пластинчатый крюк изготовлен полным циклом по конструкторской документации заказчика. Выполнены подготовка материалов, изготовление и сборка пластин, механическая обработка рабочих поверхностей и отверстий, а также итоговый контроль готового изделия. Проект завершён в согласованные сроки. Готовый крюк прошёл контроль качества и был передан заказчику без замечаний.
Фотогалерея


Похожие проекты

Обсудим вашу задачу
Направьте на электронную почту чертёж, 3D-модель или комплект конструкторской документации на деталь или сборочную единицу.
Оценим технологическую возможность изготовления, подберём последовательность операций и необходимое оборудование, определим требования к контролю и подготовим предварительную оценку сроков и стоимости.