
Мобильная расточка станин клети Кварто стана 5000
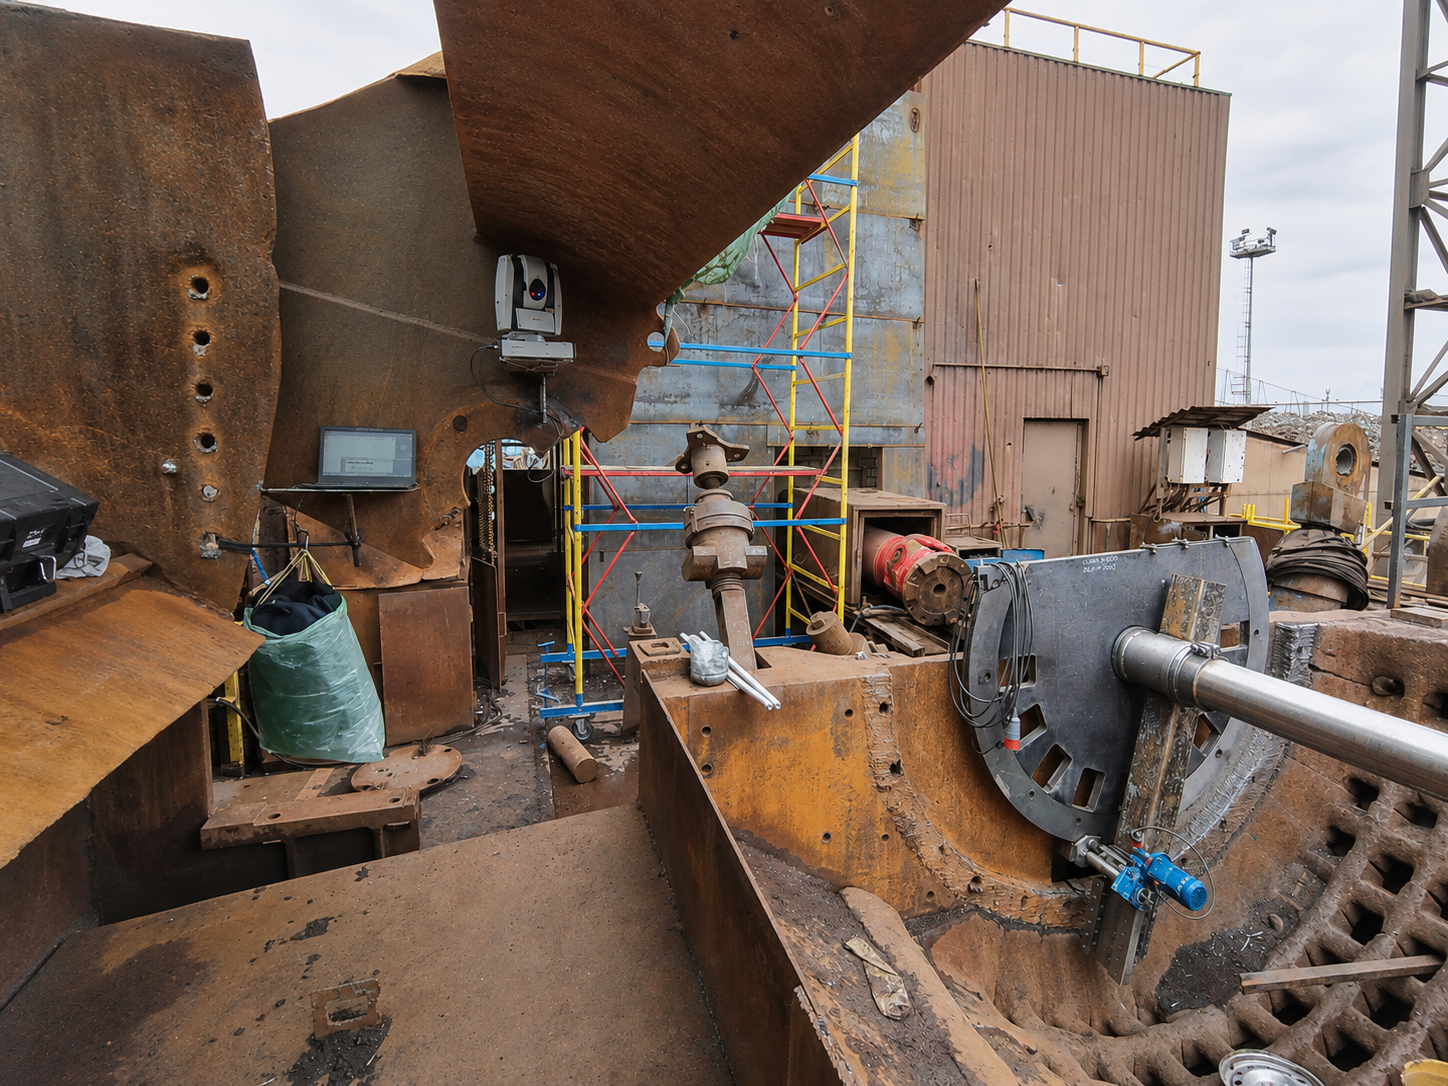
Специалисты СМП.Инжиниринг выполнили механическую обработку станин клети Кварто стана 5000 ПАО «Северсталь» в рамках капитального ремонта и модернизации оборудования. Работы проводились непосредственно на промышленном объекте и включали обработку массивных элементов станины без их транспортировки на стационарный станок.
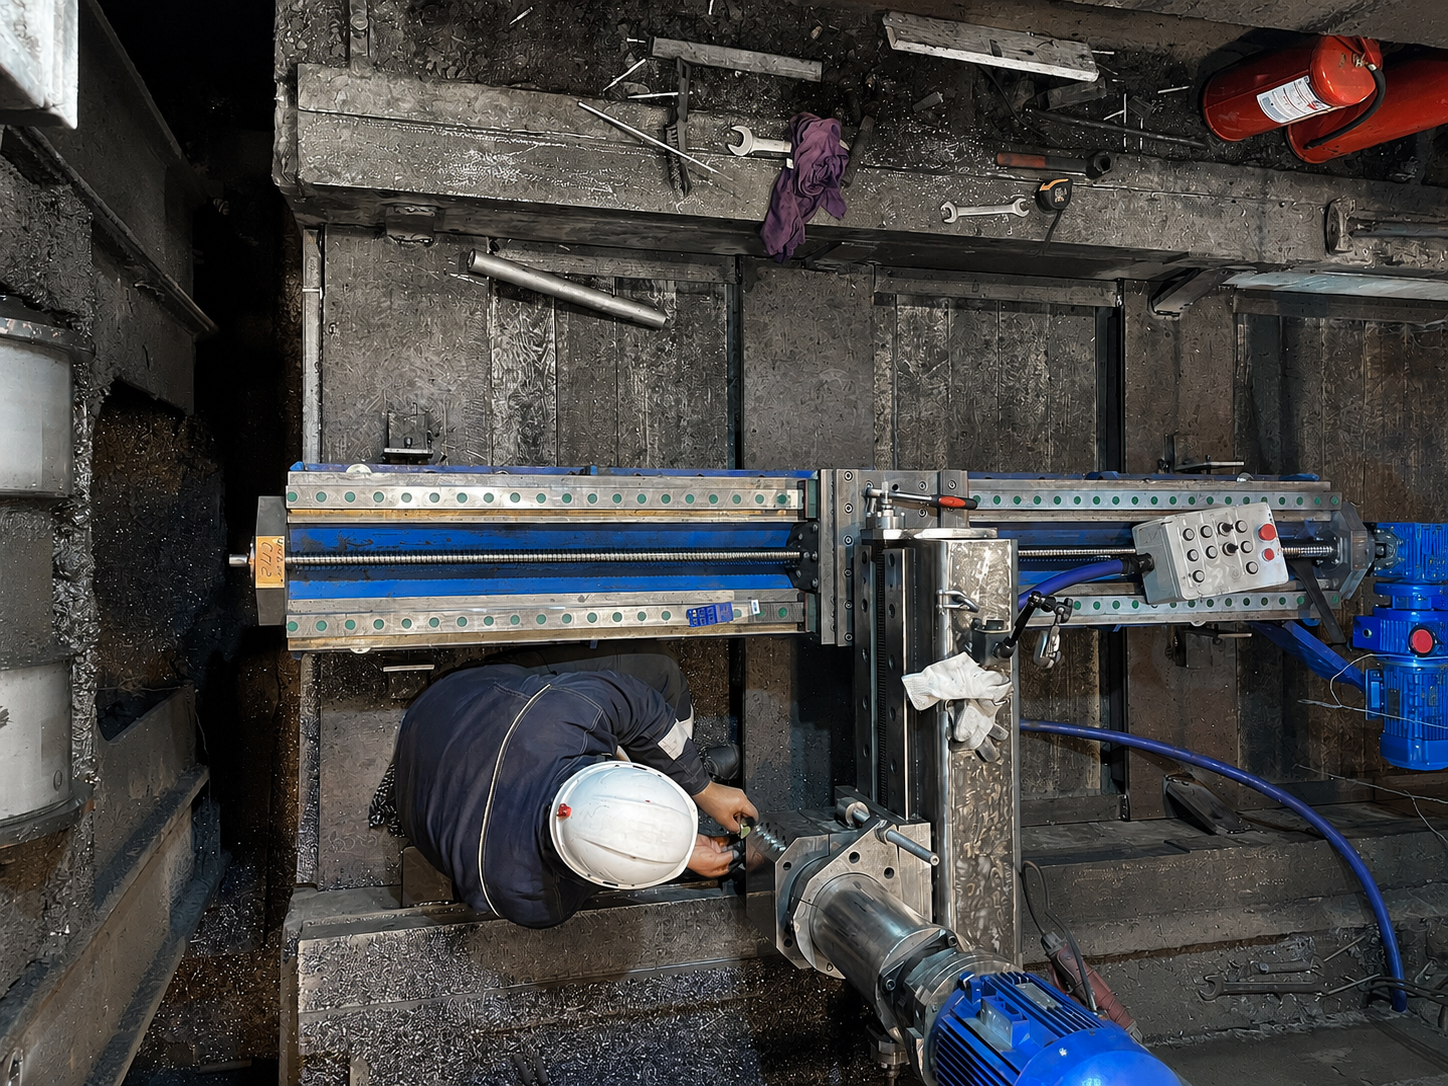
В ходе проекта были расточены галтельные переходы под нажимные гайки с R50 до R80, выполнена локальная механическая обработка цилиндрических поверхностей Ø1300 в зонах наплавочного ремонта и просверлены 16 сквозных отверстий Ø52 через тело станины толщиной 600 мм под шпильки крепления фиксаторов.
Объект
Станины клети Кварто стана 5000
Даты выполнения
Апрель-май 2026
Оборудование
Мобильное расточное и сверлильное оборудование

О проекте
Капитальный ремонт клети Кварто стана 5000 включал восстановление и изменение геометрии наиболее нагруженных участков станин. По результатам отдельного неразрушающего контроля в зонах установки нажимных гаек и фиксаторов были выявлены дефекты, после устранения которых требовалось выполнить механическую обработку по новой проектной геометрии.
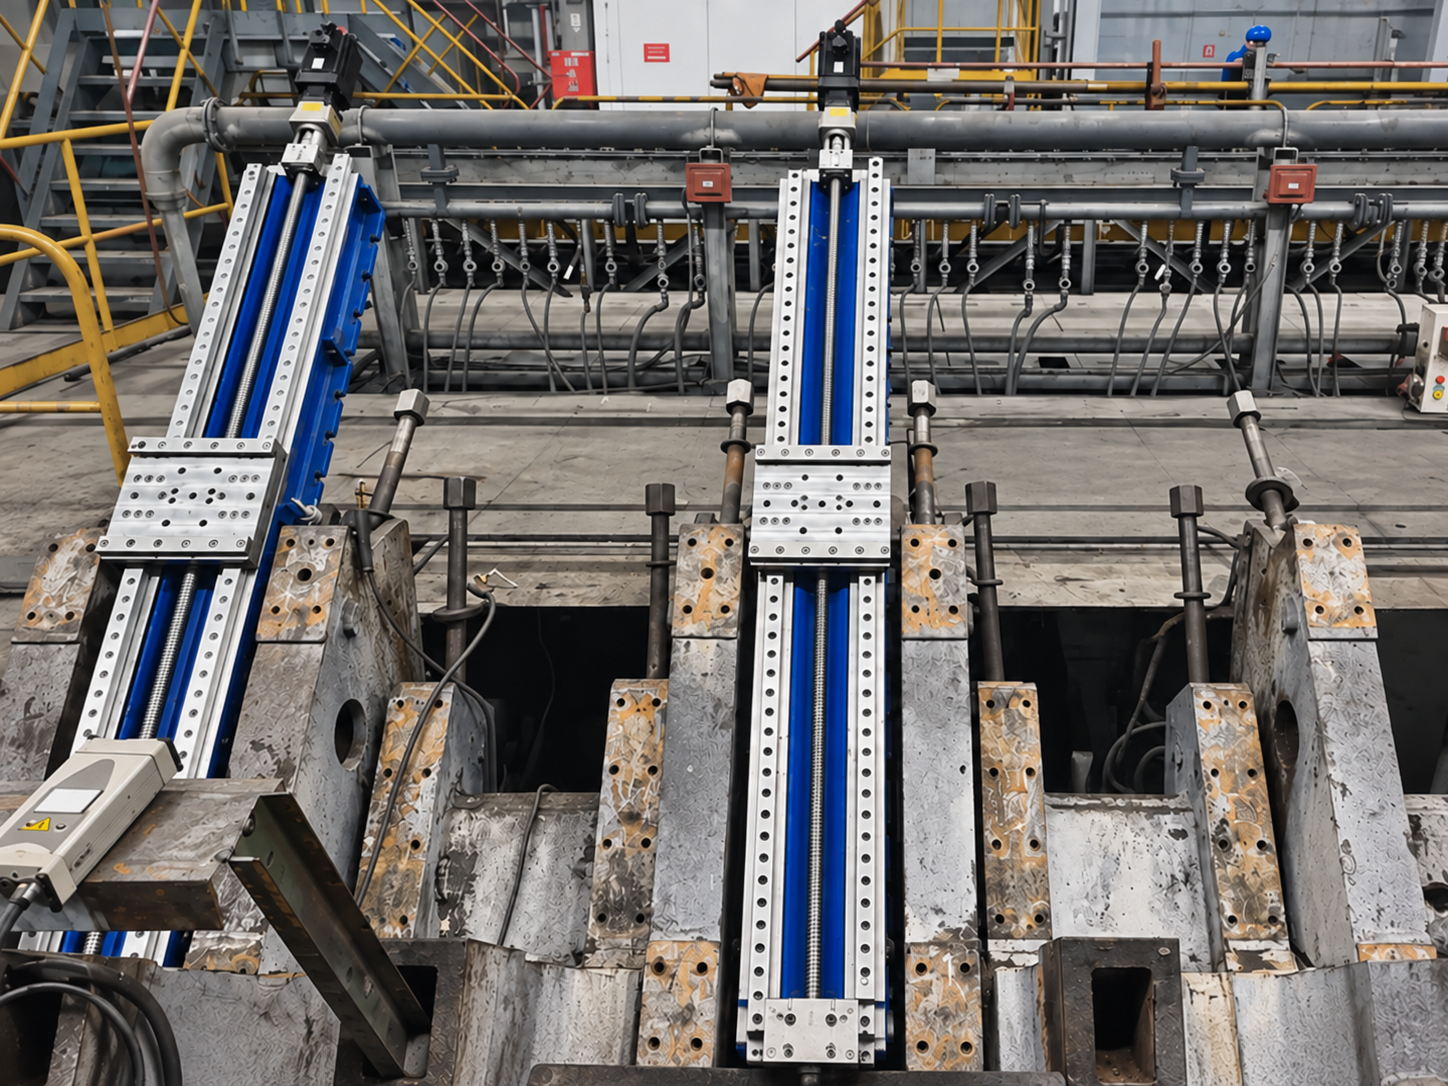
Для обработки крупногабаритных станин непосредственно в условиях предприятия применялась мобильная металлообработка. Основными операциями стали расточка галтелей, обработка цилиндрических поверхностей и сверление новых отверстий в теле станины. Проект выполнен на оборудовании металлургической отрасли — прокатной клети толстолистового стана 5000. Работы выполнялись в составе комплексной модернизации нажимного устройства клети.
Объём выполненных работ
— выполнена механическая обработка станин клети Кварто непосредственно на месте ремонта;
— расточены галтельные переходы под нажимные гайки с R50 до R80;
— выполнено две расточки галтелей на клеть;
— обработаны участки цилиндрической поверхности Ø1300 после наплавочного ремонта;
— выполнено сверление сквозных отверстий Ø52 через тело станины толщиной 600 мм;
— просверлено по 8 отверстий на каждой стороне клети — всего 16 отверстий;
— отверстия выполнены под шпильки крепления фиксаторов;
— после механической обработки выполнен исполнительный контроль фактической геометрии.
Расточка галтелей R50 → R80
Одной из основных операций стала механическая обработка радиусных переходов в зоне установки нажимных гаек. Проектом модернизации предусматривалось увеличение радиуса галтели с R50 до R80. Изменение геометрической конфигурации этой зоны было принято для снижения концентрации напряжений после устранения выявленных дефектов. После завершения обработки фактическая геометрия галтелей была проконтролирована относительно проектной 3D-модели.
Обработка цилиндрической поверхности Ø1300
В местах выполнения наплавочных работ требовалось восстановить проектную геометрию цилиндрической поверхности Ø1300 под нажимную гайку. Механическая обработка выполнялась локально в ремонтных зонах. Цилиндрическая поверхность Ø1300 вместе с торцевыми поверхностями использовалась как одна из баз для выполнения последующих операций. Для аналогичных задач СМП.Инжиниринг выполняет мобильную расточку посадочных мест непосредственно на промышленном оборудовании без демонтажа крупногабаритных узлов. Такой подход соответствует текущей структуре ваших услуг по мобильной расточке станин, рам и корпусных деталей.
Сверление 16 отверстий Ø52
Отдельной технологической задачей было изготовление новых сквозных отверстий под шпильки крепления фиксаторов нажимных гаек. По техническому заданию на каждой стороне клети требовалось выполнить по восемь отверстий Ø52. Сверление выполнялось через тело станины толщиной 600 мм — всего обработано 16 отверстий. После обработки было проконтролировано их фактическое положение относительно проектной схемы по окружности Ø2080. Пространственные отклонения положения отверстий составили в основном 0,1–0,3 мм.
Механическая обработка после восстановительного ремонта
До выполнения окончательной механической обработки дефектные зоны станин были восстановлены сварочным ремонтом по отдельной технологии. После выборки трещин, сварки и заполнения изменяемых участков поверхность подготавливалась к формированию новой проектной геометрии. В частности, изменялась конфигурация зоны фиксации нажимных гаек и выполнялась последующая обработка восстановленных участков. Мобильное оборудование позволило выполнить эти операции непосредственно на крупногабаритной станине без необходимости её транспортировки в механический цех.
Результаты
В рамках капитального ремонта выполнена механическая обработка ключевых зон левой и правой станин клети Кварто стана 5000.Галтельные переходы обработаны с R50 до R80, восстановлены участки цилиндрической поверхности Ø1300 и выполнено 16 новых сквозных отверстий Ø52 под шпильки крепления фиксаторов. Исполнительные измерения зафиксировали отклонения галтелей от проектной 3D-модели не более 0,07–0,09 мм, а положение новых отверстий — с пространственными отклонениями преимущественно 0,1–0,3 мм.
Фотогалерея


Похожие проекты
Обсудим вашу задачу
Направьте на электронную почту чертёж, фото оборудования или техническое задание. Мы изучим задачу, предложим технологию мобильной обработки и оценим сроки и стоимость работ.