
Восстановление барабана моталки листопрокатного стана
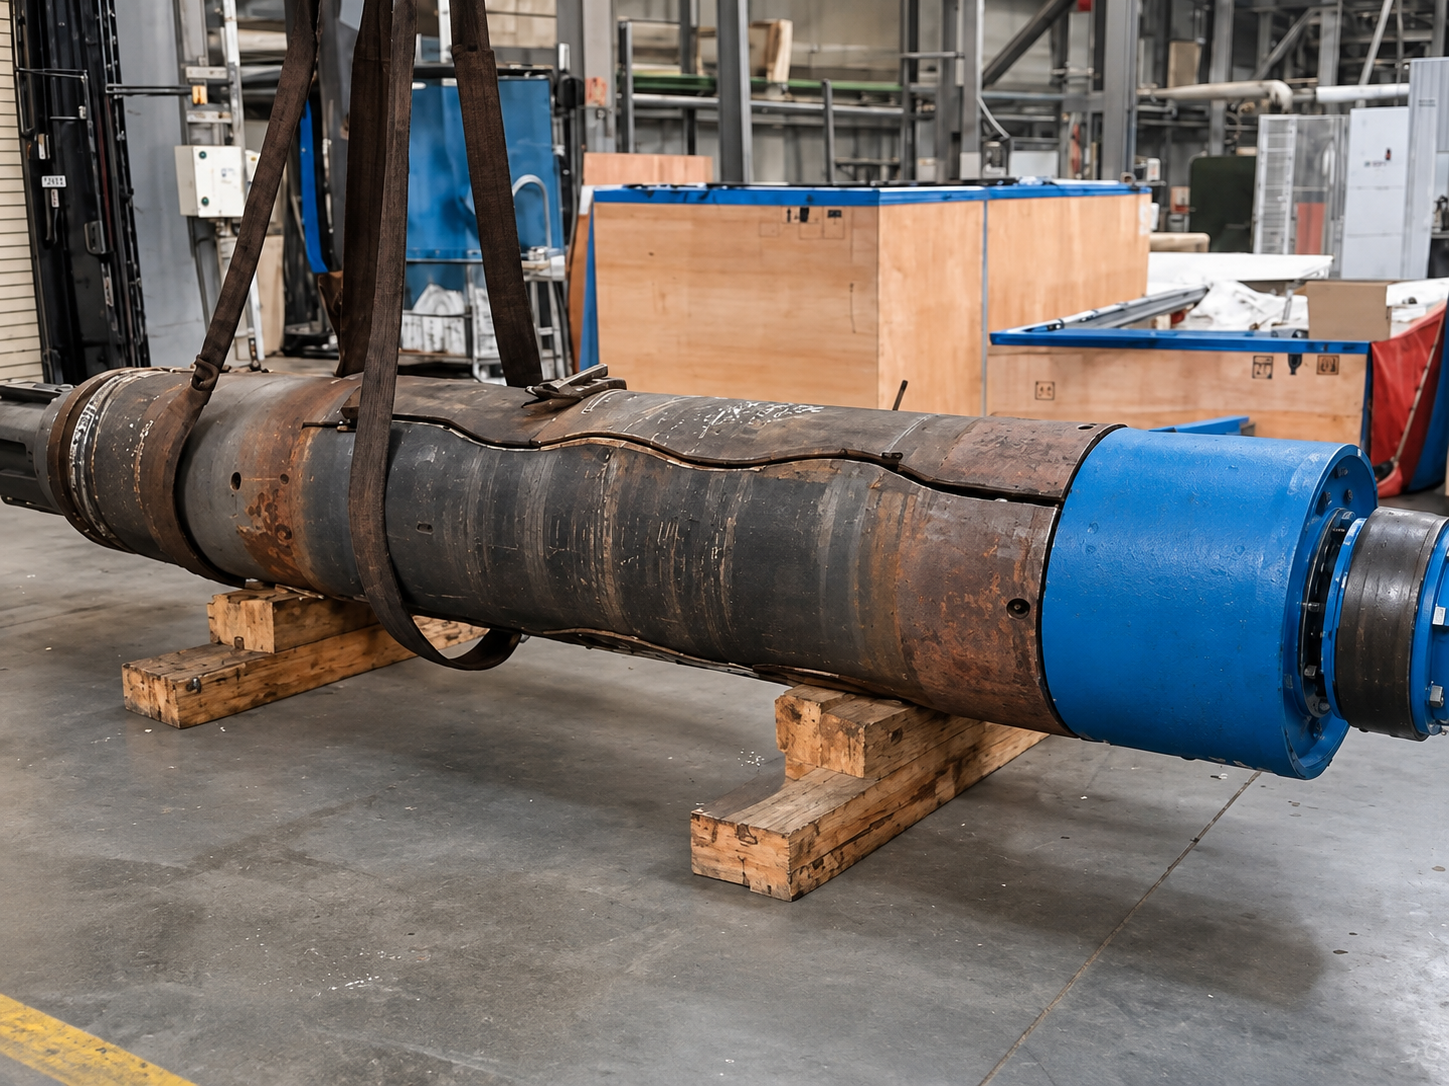
На производственной базе СМП.Инжиниринг выполнена диагностика и восстановление барабана моталки листопрокатного стана массой 13 250 кг и длиной 6270 мм. При обследовании выявлены разгарные трещины, коррозия, забоины и вмятины, признаки перегрева и отклонения от проектных размеров.
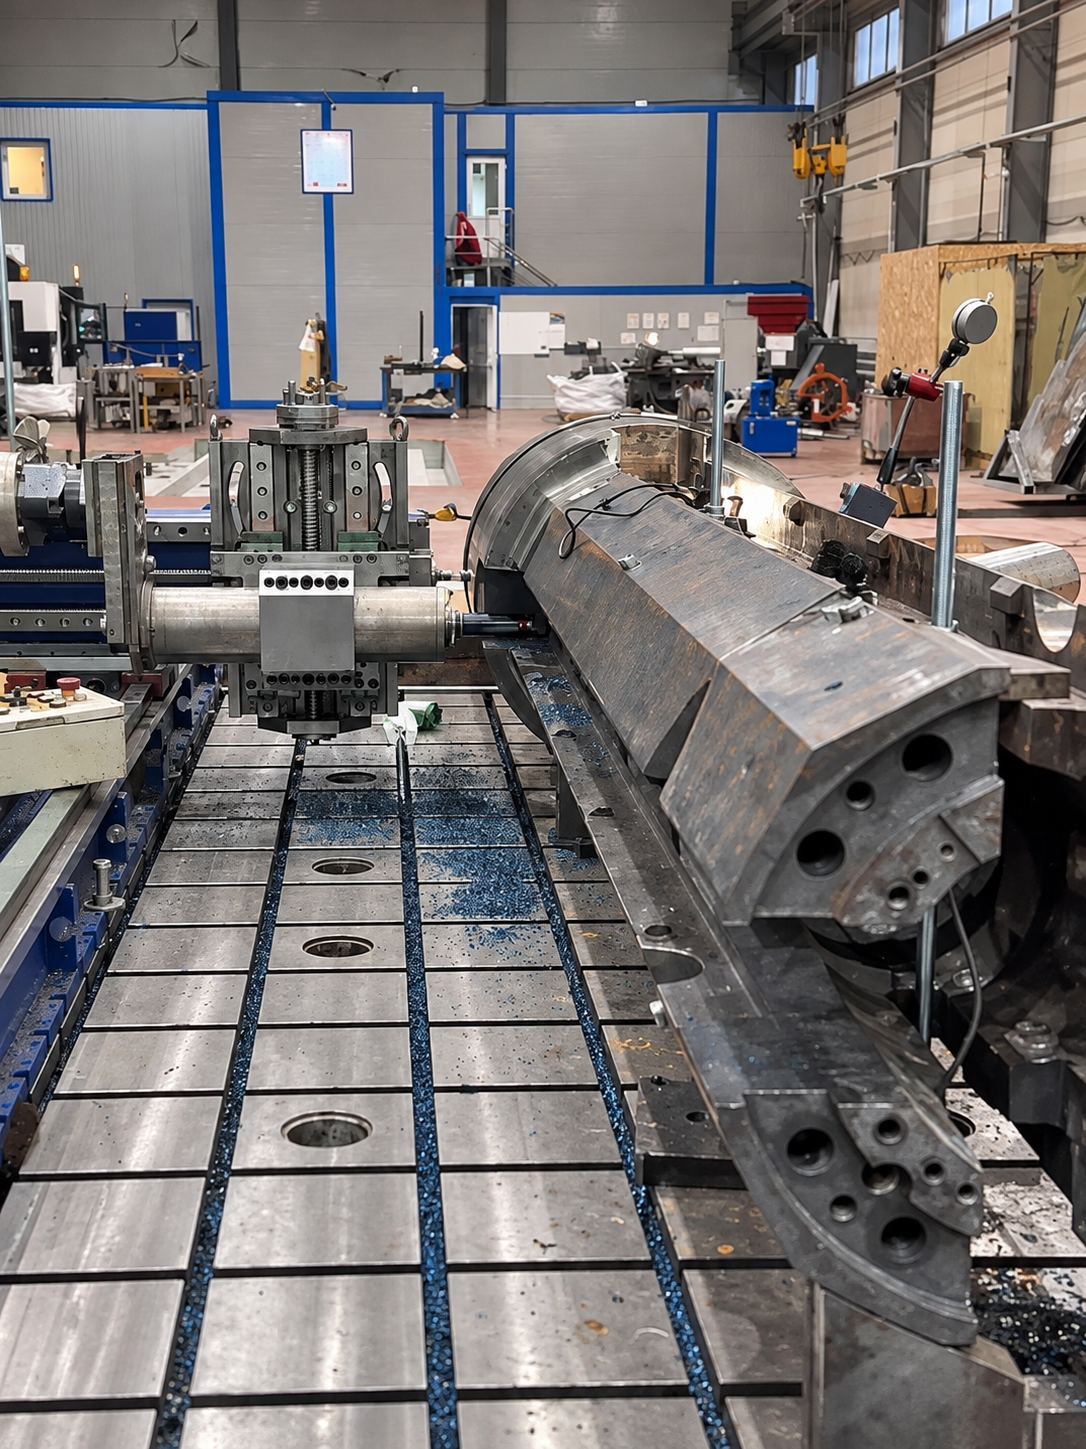
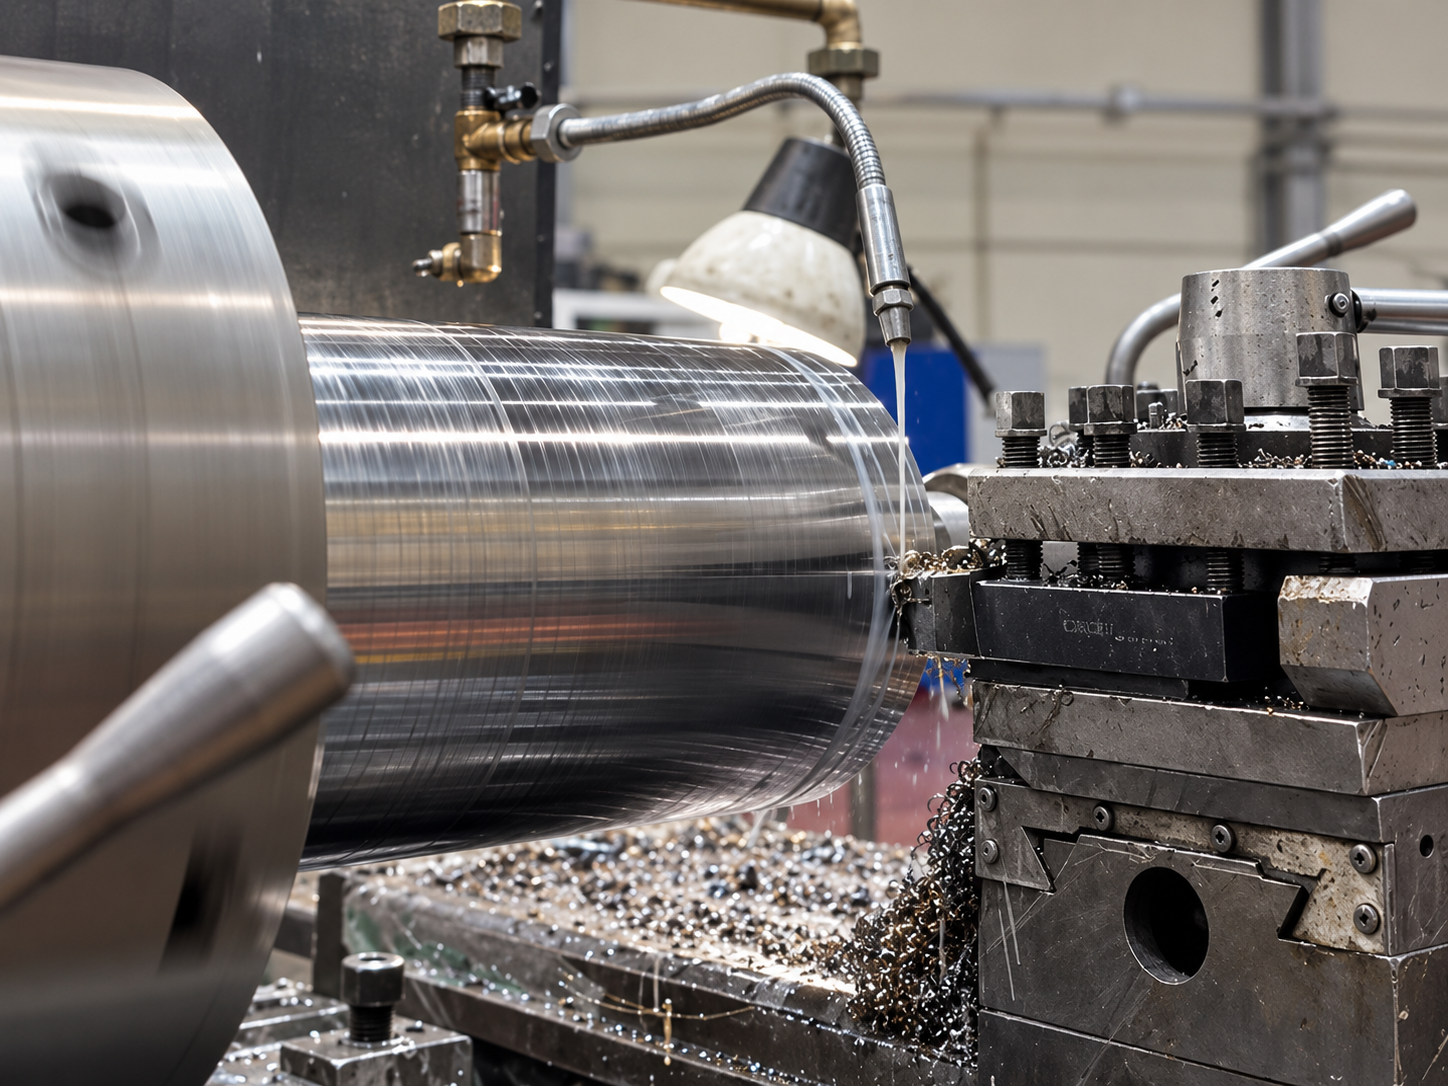
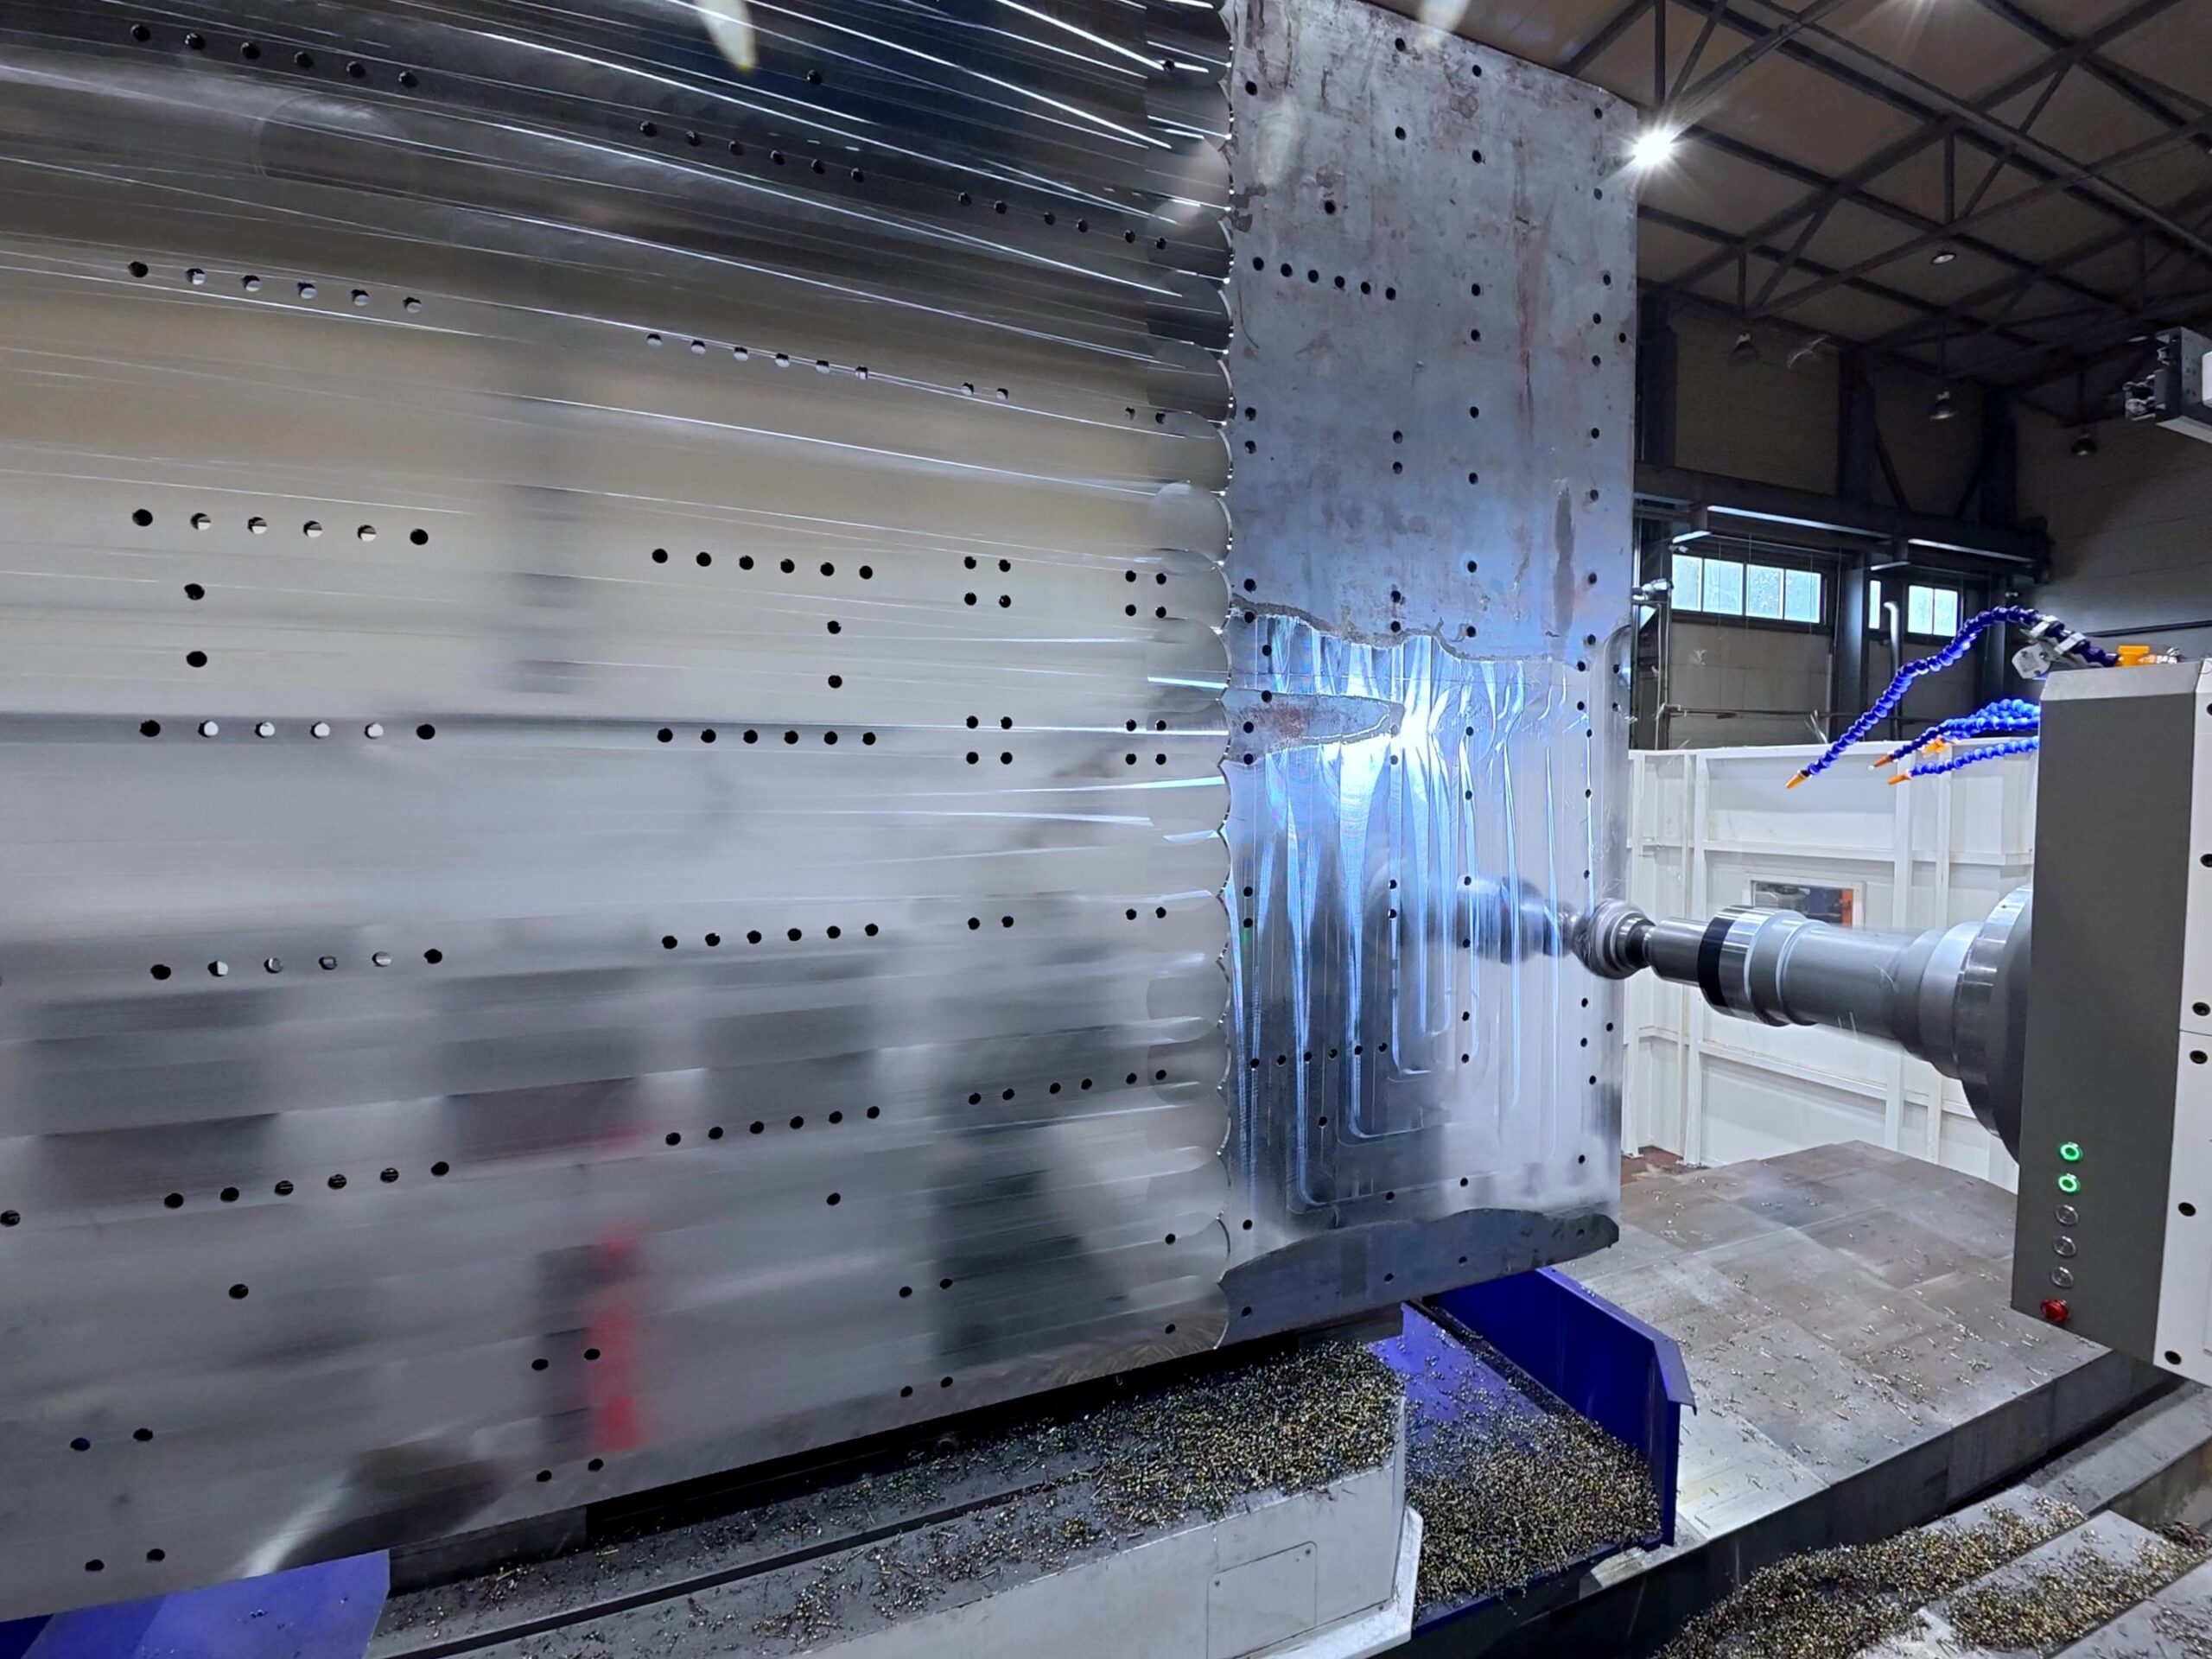
После дефектации выполнены заварка повреждённых участков, восстановление геометрии с припуском под последующую механическую обработку, фрезерование плоскостей и шпоночных пазов, восстановление резьбовых отверстий.
Объект
Барабан моталки листопрокатного стана
Габариты и масса
Длина 6270 мм,
масса 13 250 кг
Оборудование
Стационарное и измерительное оборудование
О проекте
На производственную базу СМП.Инжиниринг поступил крупногабаритный барабан моталки листопрокатного стана длиной 6270 мм и массой 13 250 кг. Требовалось определить фактическое состояние детали, выявить дефекты и выполнить восстановительные работы с последующей механической обработкой.
Проект выполнялся для предприятия металлургической отрасли и включал несколько последовательных этапов — от разборки и дефектации до восстановления геометрии и обработки ремонтируемых элементов в рамках стационарной металлообработки.
Объём выполненных работ
— очистка барабана от производственных загрязнений;
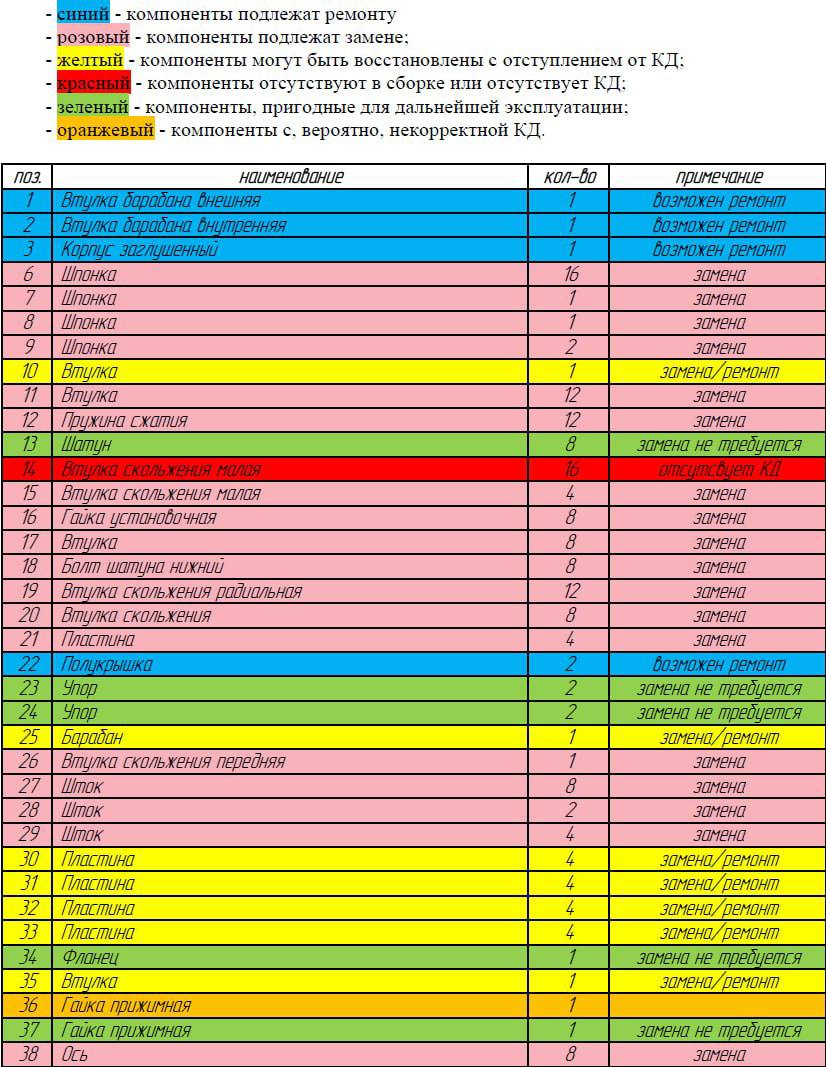
— разборка и маркировка элементов;
— проверка комплектности;
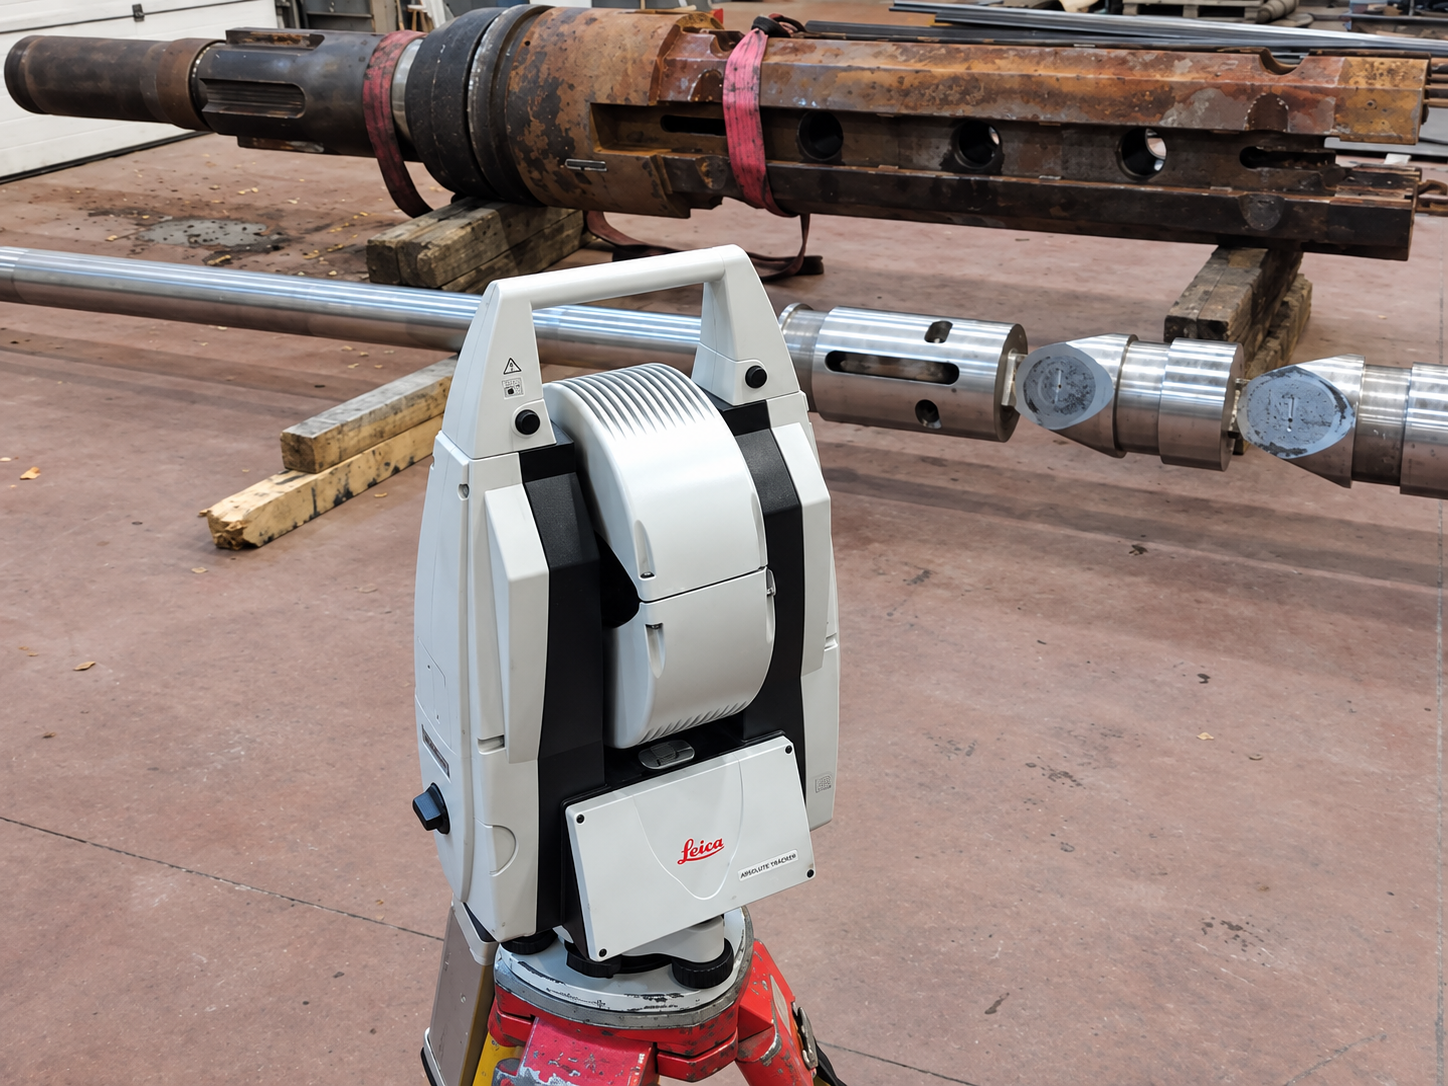
— визуальный и размерный контроль;
— осмотр и прочистка смазочных каналов;
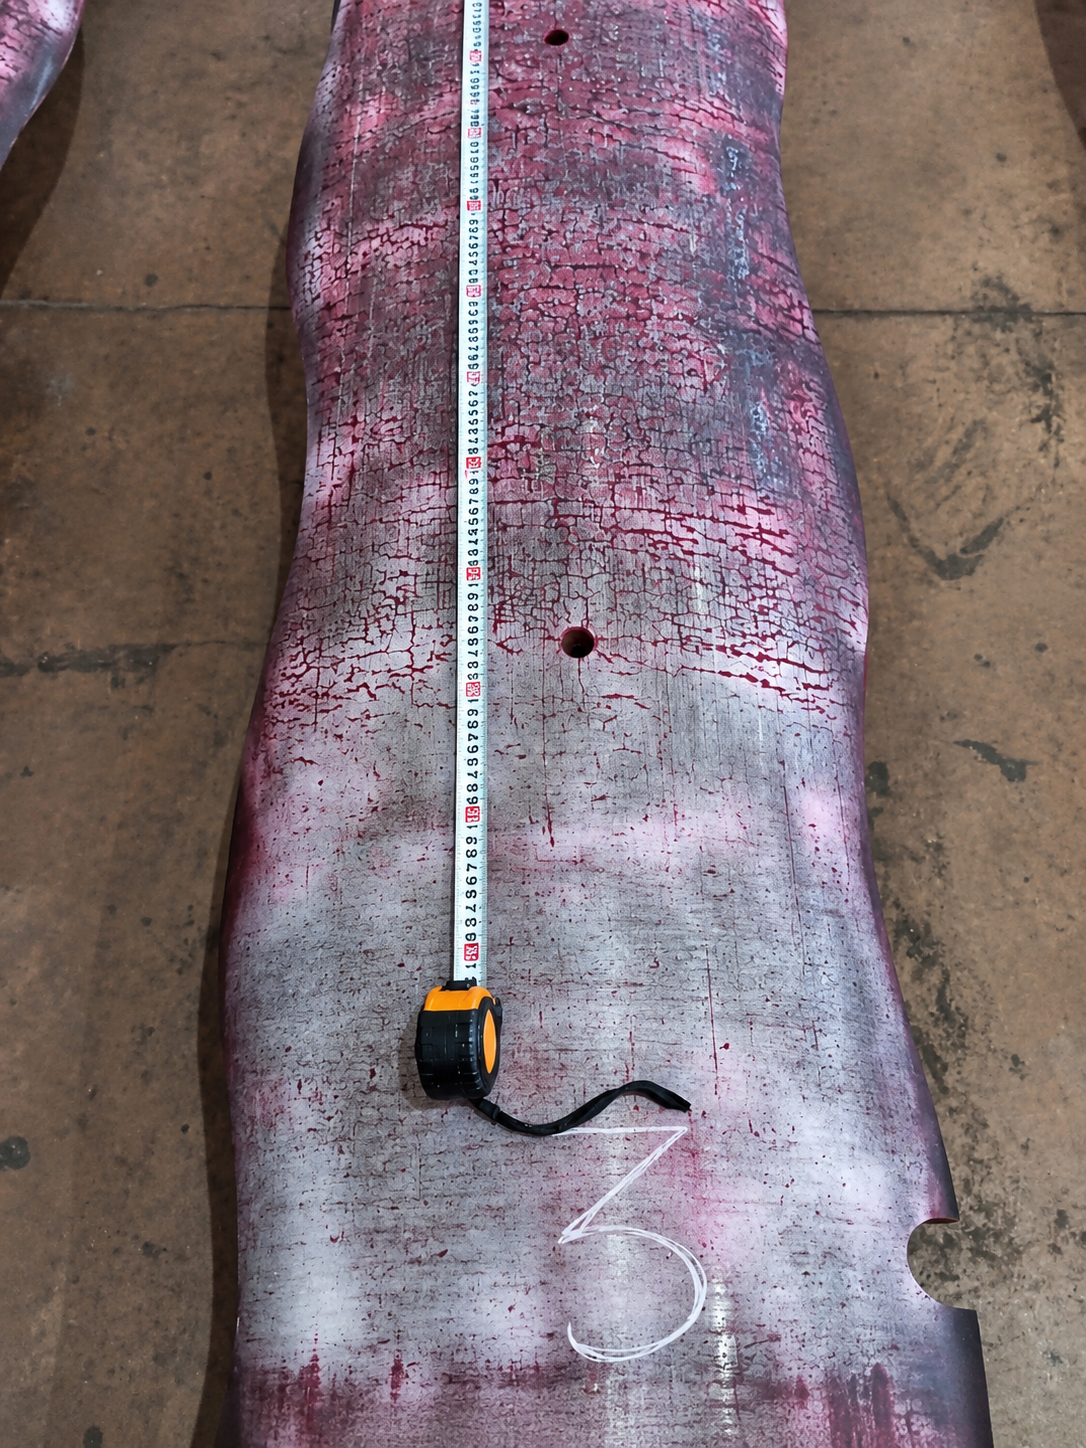
— магнитопорошковая дефектоскопия;
— капиллярная дефектоскопия;
— заварка выявленных дефектов;
— восстановление геометрии с припуском под механическую обработку;
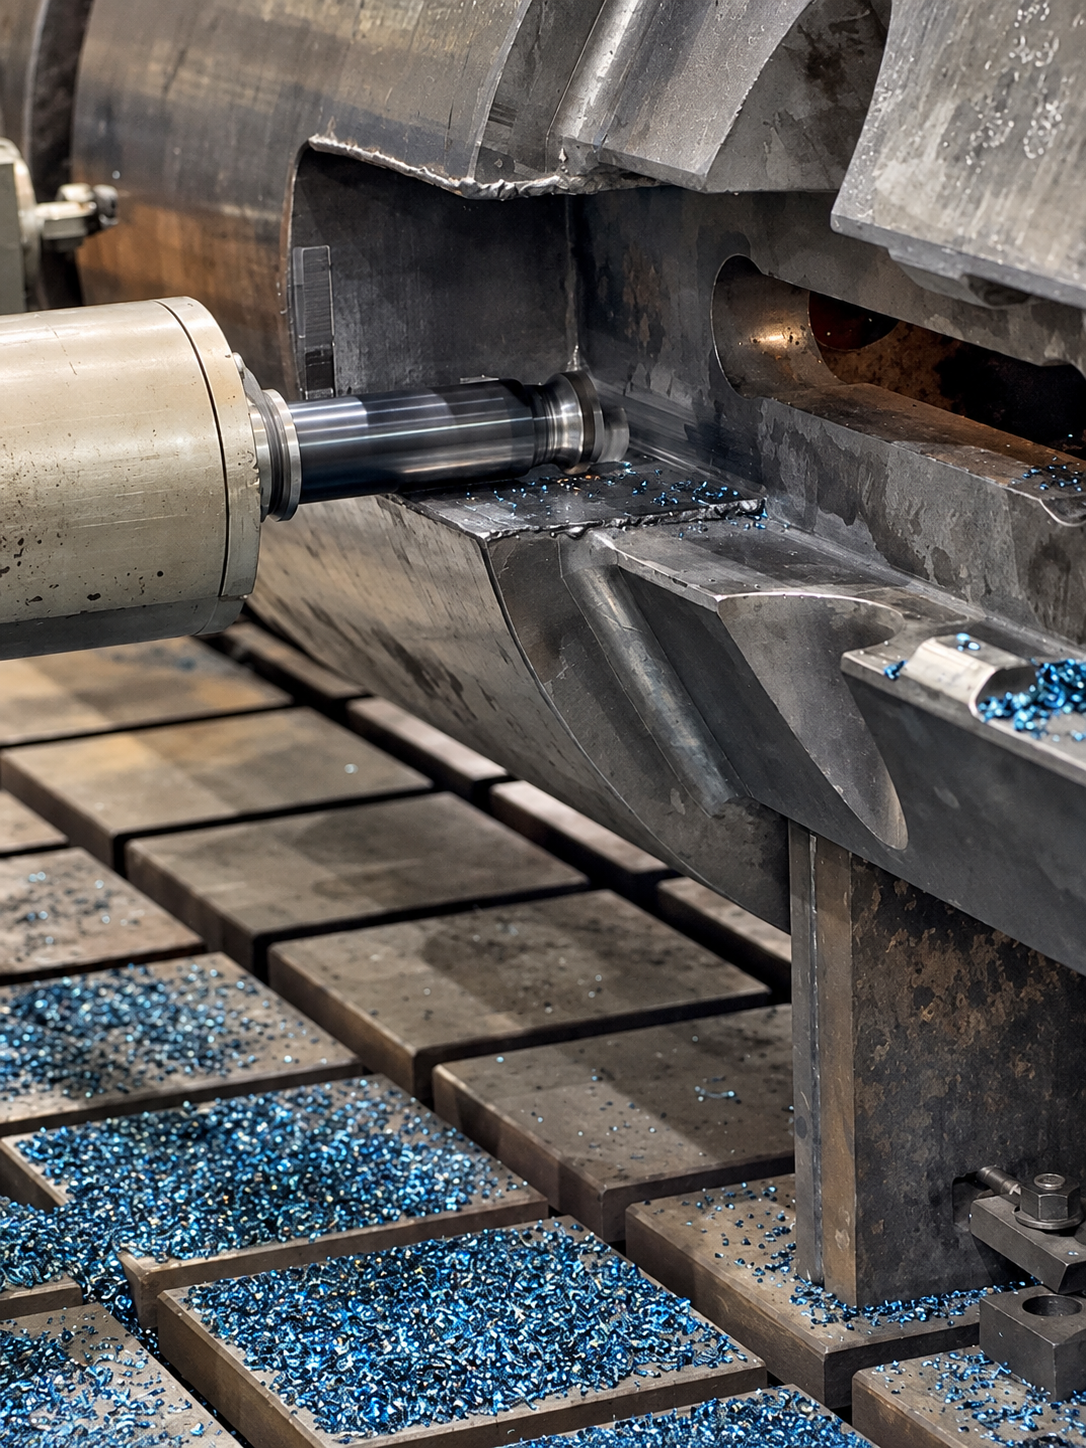
— фрезерование 8 плоскостей;
— обработка 8 шпоночных пазов;
— восстановление 64 резьбовых отверстий М12.
Диагностика и дефектация барабана
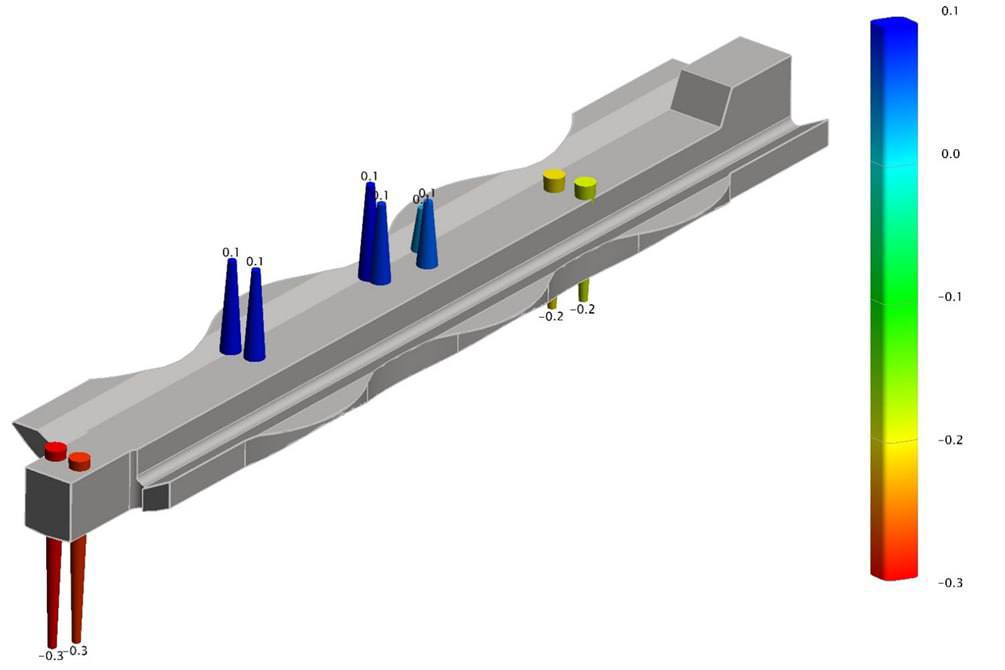
Перед восстановлением барабан был очищен, разобран, а его элементы промаркированы и проверены на комплектность. После подготовки проведены визуальный и размерный контроль, обследование смазочных каналов и неразрушающий контроль. В ходе дефектации на наружной рабочей поверхности выявлена развитая сетка разгарных трещин. Также обнаружены загрязнения и окислы, коррозионные повреждения тела барабана и сегментов, множественные забоины и вмятины, признаки перегрева и отклонения геометрии от проектных размеров. По результатам обследования был определён последующий объём восстановительных работ.
Восстановление и механическая обработка
Повреждённые участки были подготовлены и заварены с восстановлением геометрии и формированием припуска под дальнейшую обработку. На следующем этапе выполнена фрезерная обработка крупногабаритной детали: обработаны 8 плоскостей и 8 шпоночных пазов барабана. Отдельным объёмом восстановлены 64 резьбовых отверстия М12. Сочетание дефектации, восстановительных операций и последующей механической обработки позволило последовательно работать с выявленными повреждениями крупногабаритного узла на одной производственной базе.
Результаты
— выполнена комплексная диагностика барабана моталки;
— выявлены дефекты наружных поверхностей и отклонения от проектной геометрии;
— выполнена заварка повреждённых участков;
— восстановлена геометрия поверхностей с припуском под мехобработку;
— отфрезерованы 8 плоскостей;
— обработаны 8 шпоночных пазов;
— восстановлены 64 резьбовых отверстия М12;
— этап механической обработки завершён, основные ремонтируемые детали восстановлены.
Фотогалерея
Похожие проекты
Обсудим вашу задачу
Направьте на электронную почту чертёж, фотографии детали и техническое задание. Укажите габариты, массу, материал, размеры обрабатываемых поверхностей и требования к геометрии.
Оценим возможность установки детали на имеющемся оборудовании и подготовим предложение по срокам и стоимости обработки.